English
 中文简体

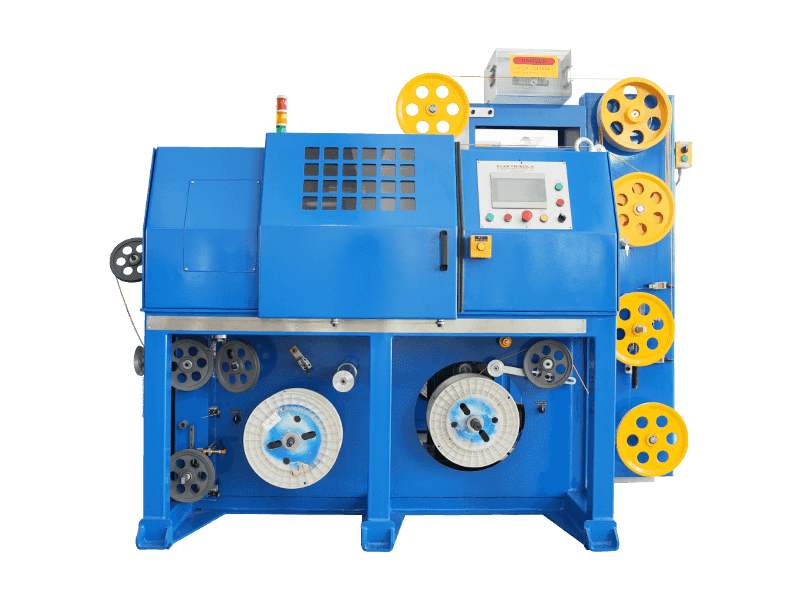
Ispravna i razumna uporaba strojeva za ekstruziju može iskoristiti učinkovitost stroja za održavanje dobrih radnih uvjeta i produžiti životni vijek stroja. Ovdje su metode rada ekstrudera, njega i održavanje sažeti kako slijedi:
Prvo, strojevi za ekstruziju za održavanje i popravak
Vijčani ekstruzijski sustav koristi rutinsko održavanje i redovito održavanje dva su načina održavanja.
(1) Redovno održavanje je redoviti rutinski rad, ne računa se na sate rada opreme, obično se obavlja tijekom vožnje. Usredotočite se na čišćenje stroja, podmazivanje svih pokretnih dijelova, lako olabavljenih pričvrsnih elemenata, pravodobnu inspekciju, podešavanje motora, kontrolnih instrumenata, radnih dijelova i vodova.
(2) redovito održavanje je općenito u kontinuiranom radu 2500-5000h ekstruder stroj isključiti za nakon što stroj zahtijeva raspad inspekcije, mjerenja, identifikacija glavnih komponenti za trošenje i zamijeniti istrošeni dosegnuli unaprijed određenu granicu za dijelove, popravak oštećenja na dijelovima.
(3) ne dopušta prazno trčanje, kako bi se izbjeglo zavrtanje i Jane smotana kosa.
(4) U slučaju da stroj za ekstruziju tijekom rada nije normalno ispravan, treba se odmah zaustaviti radi pregleda ili popravka.
(5) spriječiti pad metala ili drugih krhotina u spremnik kako bi se izbjeglo oštećenje vijka i bačve. Kako bi se spriječilo da ostaci željeza uđu u cijev, cijev može unositi materijal u magnetsku komponentu postavljenu na usisni otvor ili se magnetske ravnine moraju unaprijed pregledati kako bi se spriječilo padanje otpadaka u materijal.
(6) Imajte na umu da proizvodnja čistog okoliša dovodi do začepljenja materijala filtarske ploče otpadom, što utječe na prinos i kvalitetu proizvoda te povećava otpor nosa.
(7) Kada ekstruderima treba više vremena da prestanu koristiti zaštitu od hrđe, radnu površinu treba premazati mašću, vijak, Jane, nos i tako dalje. Male vijke treba objesiti u zrak ili ih staviti u posebnu drvenu kutiju i postaviti ih u ravninu s drvetom kako se ne bi deformirale ili udarile.
(8) Periodična kalibracija instrumenata za kontrolu temperature, provjera njihove prilagodbe na ispravnost i kontroliranu osjetljivost.
(9) Mjenjač ekstrudera za održavanje istih općih standardnih prijenosnika. Uglavnom za provjeru zupčanika, ležajeva i drugih stanja istrošenosti i kvarova. Ručni mjenjač treba navesti korištenje strojnog ulja za podmazivanje, prema odredbama dodanog ulju do razine ulja, ulje je prenisko, podmazivanje nije obrnuto, smanjuje životni vijek dijelova; previše ulja, toplina velika, multi-energija, ulje i lako metamorfizam, također čini neuspjeh podmazivanja, uzrokujući štetu na posljedice dijelova. Mjesta izlijevanja ulja u mjenjaču treba zamijeniti brtvu (prsten) kako bi se osigurala količina maziva.
(10) Ekstruderi povezani s unutarnjom stijenkom rashladne vode lako stvaraju vanjsku korozivnu hrđu. Održavanje treba pažljivo provjeriti, kamenac također može začepiti cjevovod, postići učinak hlađenja i može doći do curenja zbog ozbiljne korozije, čišćenje i korozija moraju se voditi računa o mjerama hlađenja.
(11) Za okretno pokretanje vijka usredotočite se na provjeru istrošenosti četkice istosmjernog motora i izloženosti, treba li redovito mjeriti vrijednost otpora izolacije motora na unaprijed određenoj vrijednosti ili više. Osim toga, provjerite jesu li kabel i ostale komponente zahrđali i primijenite zaštitne mjere.
(12) Odrediti osobu odgovornu za održavanje opreme. Popravak i održavanje detaljnih zapisa za svako postrojenje i opremu uključenu u upravljačku datoteku Drugo, način rada ekstrudera
Operater mora biti upoznat s radom vlastitih karakteristika tkanine kopnenih ekstrudera, posebno kako bi pravilno uhvatio vijak za strukturne karakteristike instrumenata za grijanje i hlađenje, značajke, karakteristike i nosni sklop i tako, kako bi ispravno shvatio uvjete procesa ekstruzije, pravo na upravljanje strojem. Ekstrudirana plastika na različite načine rada nije ista, ali ima i sličnosti. Ispod je kratak opis različitih proizvoda na isti način tijekom postupka ekstruzije i operacija treba obratiti pozornost na to pitanje. 1, pripremni radovi prije vožnje u
(1) za ekstruzijsko oblikovanje plastike. Sirovinu treba sušiti do postizanja željenih zahtjeva, ako je potrebno, potrebno je daljnje sušenje. I materijal je prosijan kako bi se uklonile grudice agregata i mehaničke nečistoće.
(2) Provjerite opremu za vodu, struju i plin te je li svaki sustav normalan, osigurajte da protok vode i plina ne curi, da je električni sustav normalan, sustav grijanja, kontrola temperature i razni instrumenti rade i pouzdani; pomoćni test niske brzine prazan rad, promatrati radi li uređaj ispravno; početi stol za oblikovanje vakuuma, treba li promatrati rad; skliski dijelovi u raznim podmazivanje opreme. Ako se nađe greška, odmah se uklanja.
(3) instalirana glava i kalibrator. Ovisno o vrsti proizvoda, veličini i odabranoj veličini glave. Instalirat će se sljedeći niz.
① nos treba pristajati zajedno, cijeli montiran na ekstruder.
② Bivši sklop glave treba biti obojan kako bi se obrisala mast prilikom spremanja, pažljivo provjeriti ima li na površini šupljine neravnina, ogrebotina i hrđe, po potrebi polirati, a zatim površinu kanala premazati silikonskim uljem.
③ sekvencijalno sastavljen s glavom svakog vijka ploče bloka na navoje premazane vrućom mašću, zatim zategnite vijke i prirubnicu.
④ porozna ploča postavljena je između prirubnice glave kako bi se osiguralo pritiskanje perforirane ploče bez bljeskalice.
⑤ Bez zatezanja glavu spojne prirubnice i matricu ekstrudera treba prilagoditi vodoravnom položaju prednjih pričvrsnih vijaka, koji mogu prilagoditi razinu predložene kvadratne razine glave. Model okruglog oblika glave postavlja čvrstu površinu kao referencu pomoću matrice glave na izravnavanje donje površine.
⑥ zategnite vijke prirubnice za spajanje, zategnite pričvrsne vijke glave, postavite grijaću zavojnicu i termoelement i obratite pozornost na vanjsku površinu grijaće zavojnice u bliskom kontaktu s glavom.
⑦ Instalacija i podešavanje kalibratora na mjestu, provjerite je li glavno kućište, čahura za podešavanje i traktor poravnat sa središnjom linijom. Nakon podešavanja, zategnite pričvrsne vijke. Spojne cijevi i cijevi svakog kalibratora.
⑧ uključite snagu grijanja nosa, Jane ravnomjernu temperaturu grijanja. Otvorite na dnu spremnika i pumpu vode za hlađenje mjenjača do ulaznih i ispušnih ventila. Kada je temperatura svake temperature zagrijavanja podešena na 140 ℃, zagrijavanje je trajalo dok temperatura nije porasla na 140 ℃ 30-40 minuta, a zatim je temperatura podignuta na temperaturu normalne proizvodnje. Dok temperatura ne poraste do normalne proizvodnje na željenoj temperaturi, zatim držite oko 10 minuta, tako da se svaki dio temperature stroja stabilizira, kako bi se potaknula proizvodnja. Duljina izolacije varira ovisno o modelu ekstrudera i vrstama plastičnih materijala. Razdoblje inkubacije je potrebno za postizanje konzistentne temperature unutar i izvan stroja, tako da mjerač pokazuje da je temperatura dosegla potrebnu temperaturu, dok je stvarna temperatura bila niska, u ovom trenutku, ako se materijal stavi u strojeve za ekstruziju jer je stvarna temperatura preniska, viskoznost taline materijala je prevelika, to će uzrokovati preopterećenje aksijalnom silom i oštetiti stroj.
⑨ Materijali korišteni za ubacivanje u spremnik spremni su za upotrebu.
2, vožnja
(1) Nakon što se termostat pokrene, prije pokretanja i strojeva za ekstruziju treba još jednom zategnuti vijke prirubnice glave kako bi se uklonila toplinska razlika. Prilikom zatezanja matica prirubnice glave, potrebna je približno elastična dosljednost, inače se očekuje da će trčati.
(2) za vožnju odaberite gumb "spreman za vožnju", nakon čega slijedi gumb "Vozi", a zatim polako zakrenite gumb za podešavanje brzine vijka. Zatim postupno ubrzavajte, uz malu količinu hrane. Obratite posebnu pozornost na ampermetar i različiti pokazivači pokazuju promjene u hranidbi. Zakretni moment vijka ne smije premašiti crvenu oznaku (obično 65% -75% tablica zakretnog momenta). Prije nego što se ekstrudira plastični profil, nitko ne smije stajati ispred matrice, kako bi se spriječilo izvlačenje vijaka ili stavljanje vlažnog termometra zbog sirovina i drugih razloga koji proizlaze iz ozljeda. Plastična ekstruzija umire iz glave, to će uzeti ekstrudat polako ohlađen i renomirani uređaj za vuču i stereotipi umiru, i pokrenuti ove uređaje. Zatim prema kontrolnom instrumentu navedena vrijednost i potrebni proizvodi za ekstruziju. Bit će prilagođeno u skladu s tim za svaki odjeljak tako da cijela operacija ekstruzije bude u normalnom statusu. I, ako je potrebno, dodajte malo materijala, korištenje ekstrudera s dva puža dozirajte jednoliko konstantnu brzinu.
(3) Kad je matrica za pražnjenje ujednačena i plastika ima željenu trakciju, može biti dobar kalibrator za ljude. Potrebno je empirijski odrediti opseg plastike i ekstrudiranog materijala prema općem izgledu kako bi se procijenila ta sjajna površina, bez nečistoća, bez pjene, koksnog materijala i boje, materijal za materijal stisnut do određene mjere ne pojavljuje se neravnine, zareze, postoji određena fleksibilnost, ovaj put dobar opis plastičnih materijala. Ako prilagodba brzine vijka za plastificiranje može biti prikladna za lošu temperaturu bačve i glave dok ne dosegne zahtjeve.
(4) U procesu ekstruzije, proces bi trebao zahtijevati periodičnu provjeru različitih procesnih parametara koji su normalni i ispuniti procesne listove. Pritisnite profil proizvoda o standardima inspekcije kvalitete za inspekciju kvalitete, identificirajte probleme i poduzmite pravovremene korektivne mjere.
3, parking
(1) Prestanite dopremati svjetlo za stiskanje plastike iz unutrašnjosti ekstrudera i izloženi vijak, isključite cilindar za napajanje i glavu i prestanite grijati.
(2) Zatvorite ekstruder i pomoćno napajanje, puž i pomoćna oprema se zaustavljaju.
(3) Otvorite priključak prirubnice glave i rastavite ručni dio. Očistite perforiranu ploču i krenite prema raznim komponentama. Da biste spriječili oštećenje unutarnje površine nosa, čelik za nanošenje ostataka materijala, čelik za čišćenje, zatim brusni papir za prianjanje na plastičnu glavu unutarnjeg mlina, osvjetljenje, premazano uljem ili hrđom od silikonskog ulja.
(4) vijak i cijev za čišćenje, nakon uklanjanja glave, ponovno pokrenite host, plus materijal za parkiranje (ili slomljeni materijal), operite vijak i cijev, zatim zavrnite izbor male brzine (sr/min ili slično) kako biste smanjili trošenje. Materijal za parkiranje koji se usitnjava u prah je potpuno van, a raspoloživi komprimirani zrak iz dovodnih i ispušnih otvora više puta upuhuje zaostale pelete i prah sve dok u bačvi stvarno nema zaostalog materijala nakon što se brzina puža spusti na nulu, zaustavi ekstrudere, isključi glavno napajanje i hladnu vodu ukupnog ventila.
(5) treba obratiti pozornost na sigurnost električnih, toplinskih, mehaničkih, rotirajućih i zemaljskih rukovanja i drugih teških komponenti projekta. Mora se osigurati oprema za dizanje u radionici ekstrudera, nosni sklop i rastavljanje, vijak i druge glomazne komponente kako bi se osigurala sigurnost u proizvodnji.
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Povezano Proizvodi