English
 中文简体
 Product Category
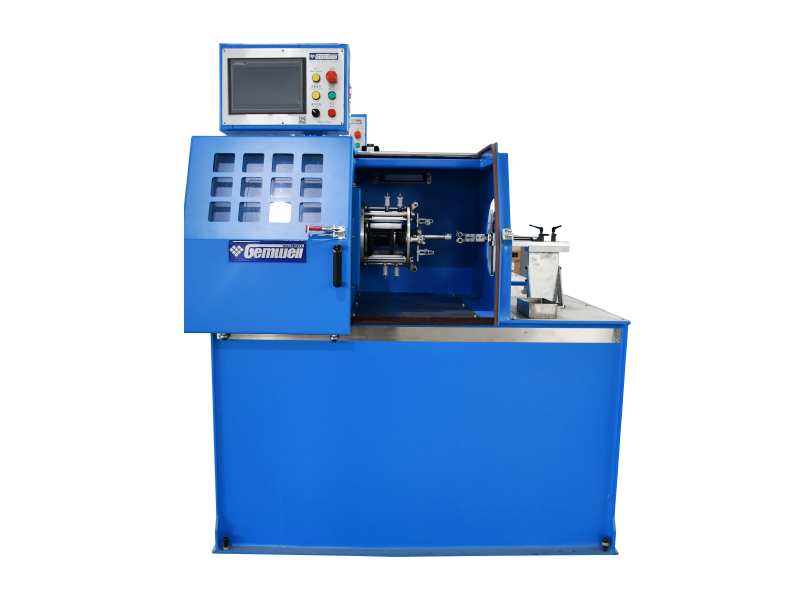
Center Rotary Wrapping ključni je postupak u procesu proizvodnje žice za žicu za prijenos poda
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Product Category
Center Rotary Wrapping ključni je postupak u procesu proizvodnje žice za žicu za prijenos poda
Read More +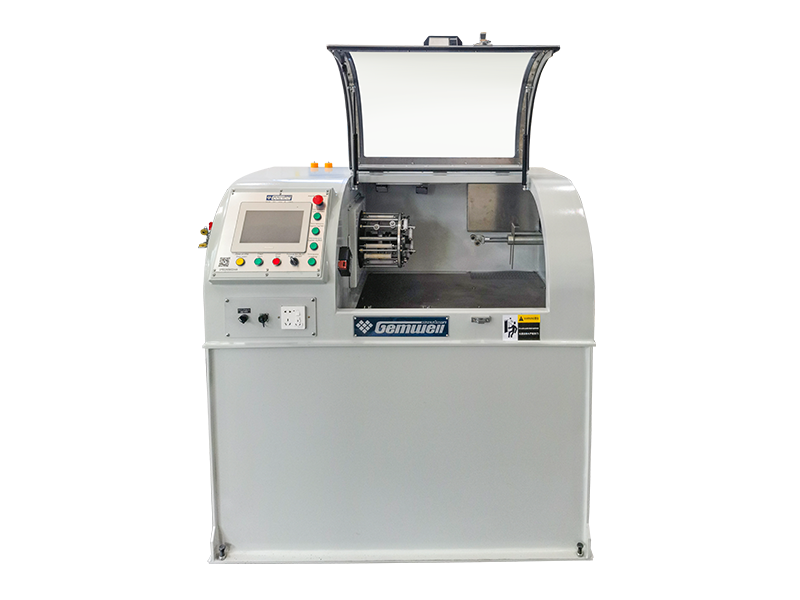
Product Category
Vojna industrija glavno je polje primjene za fazno stabilne kabele, kao što su radari s faznim r
Read More +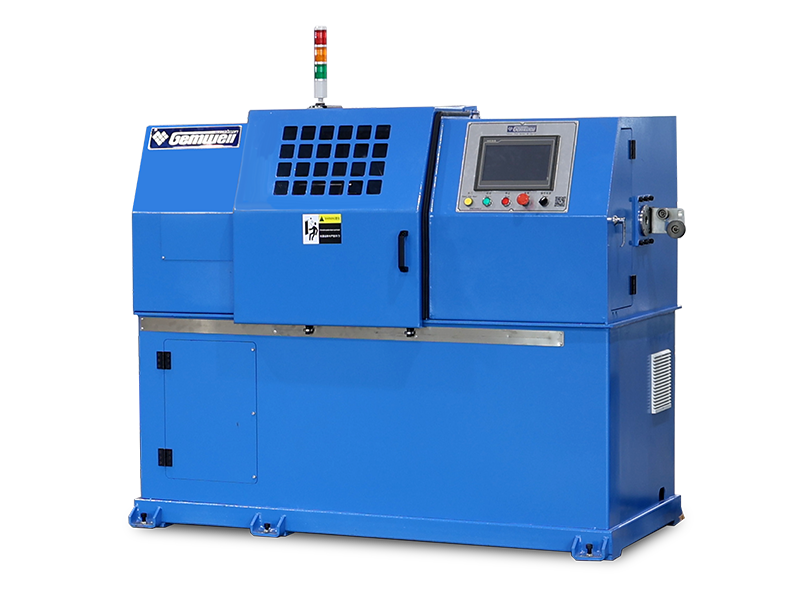
Product Category
Posljednjih su godina snažno razvijena nova energetska vozila, poznata po značajnom povećanju
Read More +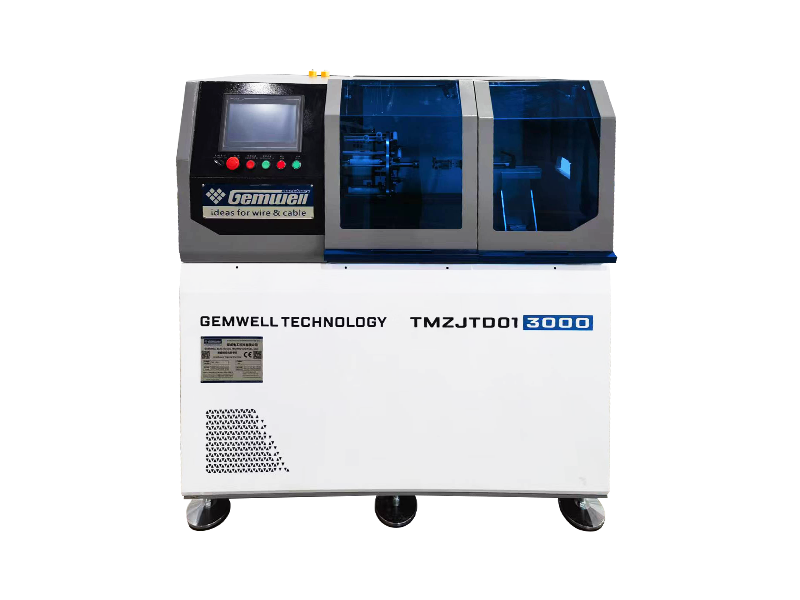
Product Category
Ultra-fine žice se koriste u raznim područjima, kao što su mobilni telefoni, prijenosna račun
Read More +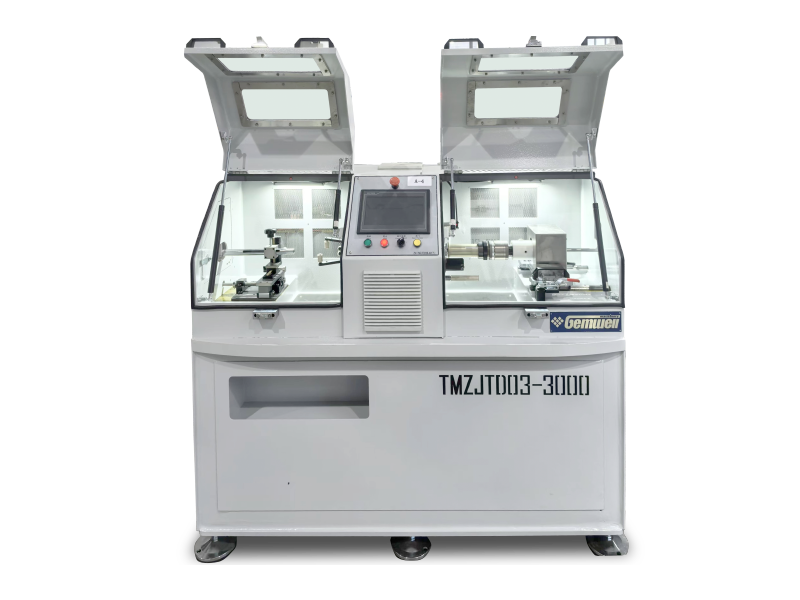
Product Category
S popularizacijom 5G, interneta stvari, umjetne inteligencije, mobilnih uređaja s novom energijo
Read More +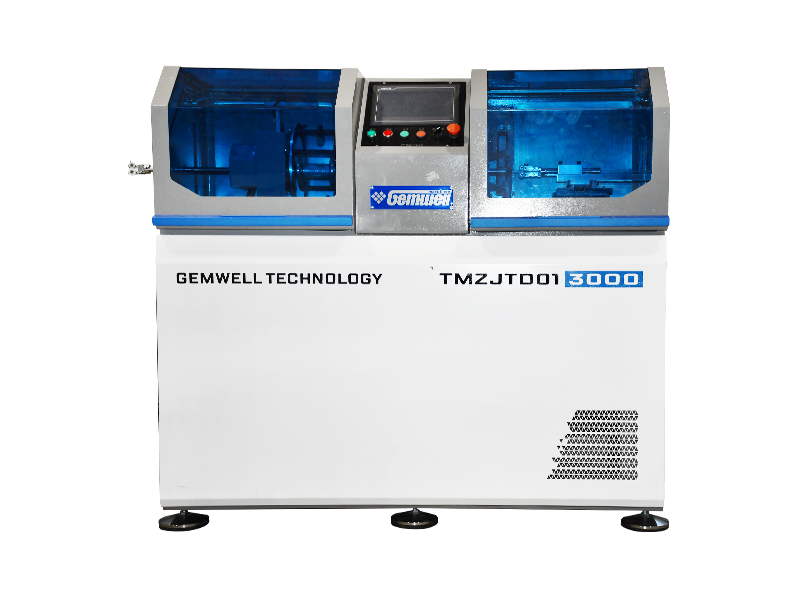
Product Category
Ultra-fine žice se koriste u raznim područjima, kao što su mobilni telefoni, prijenosna račun
Read More +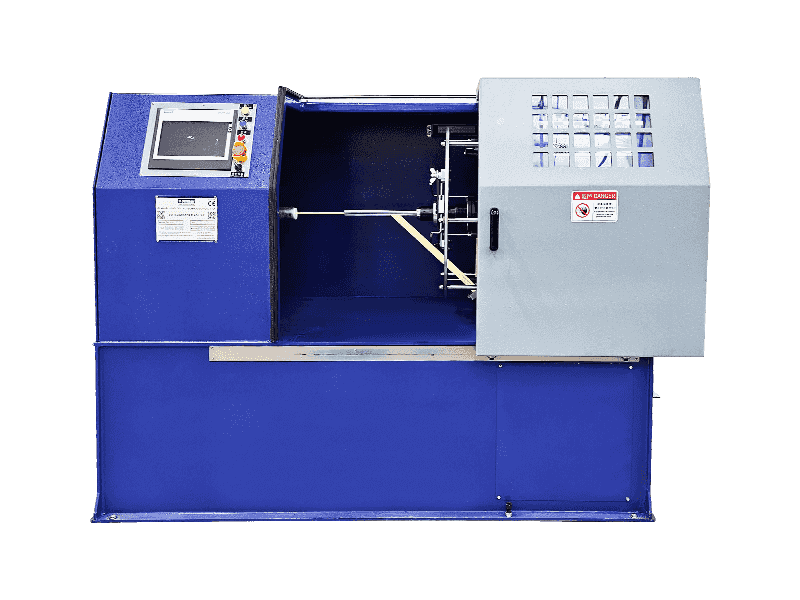
Product Category
Tinjac ima svojstva otpornosti na kiseline i lužine, otpornost na koronu i otpornost na zračenj
Read More +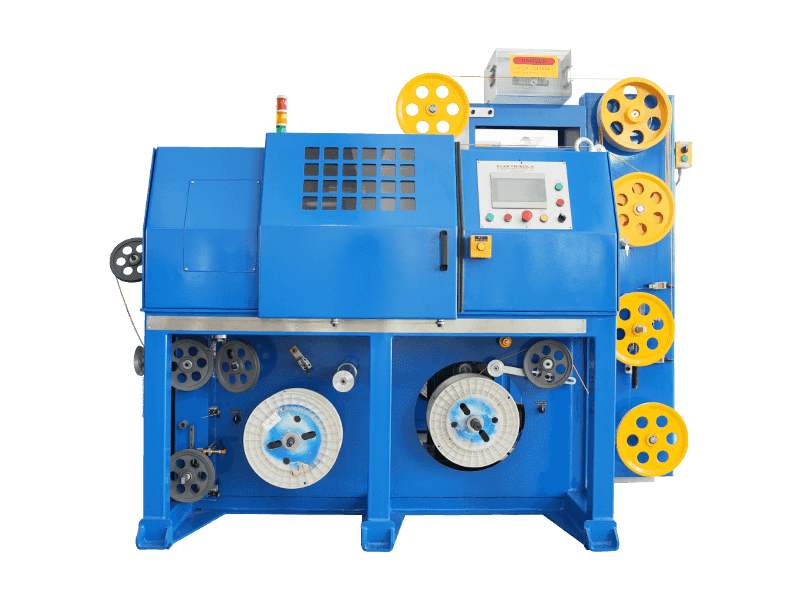
Product Category
Riječ "Litz" dolazi od njemačkog "Litzendraht". Visokofrekventna Litz žica izrađena je od viÅ
Read More +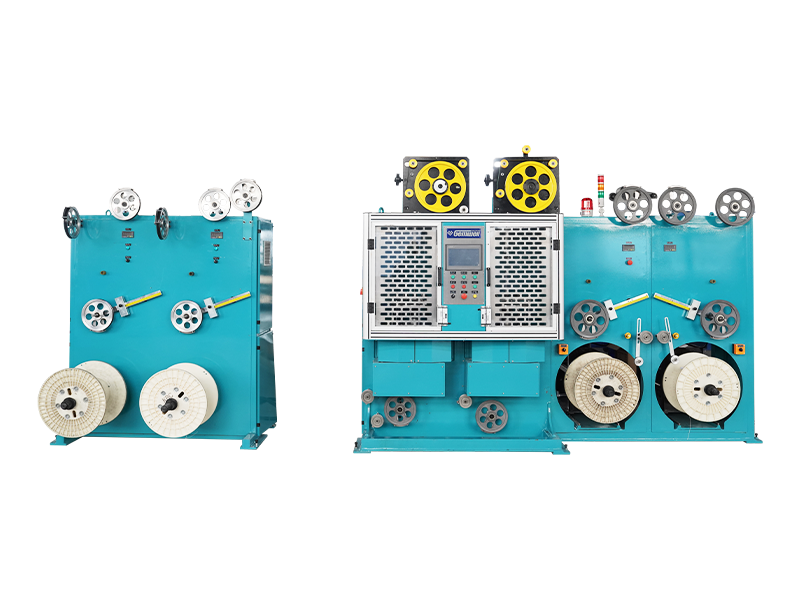
Product Category
Visokofrekventni kabeli uglavnom se koriste za prijenos podatkovnih signala. Frekvencija prijenos
Read More + Pokrivanje površine žice i kabela trakastim materijalima jedan je od važnih procesa u proizvodnoj liniji žice, koji ima funkcije izolacije, zaštite, izolacije, otpornosti na vatru i temperaturne otpornosti. Metode omatanja uključuju spiralno omatanje, povlačenje (bočno) omatanje i uzdužno omatanje.
Spiralno omatanje znači da se žica za jezgru ne rotira dok se glava za predenje i vrpcu vrti koncentrično oko žice za jezgru. Trakasti materijal je spiralno omotan oko žice jezgre kružnim rotirajućim kretanjem glave za vrpcu i linearnim vučnim gibanjem vitla. Kut omatanja općenito je oko 30-60 stupnjeva, a omjer preklapanja može se podesiti u rasponu od 0-80%.
Drag (bočno) omatanje odnosi se na rotaciju žice jezgre. Trakasti materijal se uvlači (umotava) sa strane s rotirajućom jezgrom žice. Kut omatanja općenito je oko 30-60 stupnjeva, a omjer preklapanja može se postići samo zamjenom trakastih materijala različitih širina.
Uzdužno omatanje znači da se niti žica jezgre niti materijal trake ne okreću. Žica za jezgru i trakasti materijali se linearno povlače pomoću vitla u isto vrijeme i postupno transformiraju trakasti materijal u paket za oblikovanje kroz uzdužni kalup za omatanje. Kut omota je 90 stupnjeva, a omjer preklapanja (općenito oko 5-10%) postiže se zamjenom trakastih materijala različitih širina.
Uobičajeni materijali za lijepljenje uključuju traku od aluminijske folije, traku od milara, traku od bakrene folije, traku od politetrafluoroetilena, traku od liskuna, poliimidnu traku, poliestersku traku, itd. Opća proizvodna linija za omatanje žičane trake uglavnom se sastoji od isplate, glave za traku, osovine i namotaja. Dodana je neka pomoćna oprema koja je uključena u gornji proces, ovisno o vrsti materijala za traku i detaljnim specifikacijama za gotovu žicu. Stroj za spajanje žice dostupan je za vertikalnu ili horizontalnu strukturu. Vertikalna struktura prikladna je za male kabele, a horizontalni stroj za omatanje je kompaktniji i za velike i za male kabele.
Metode omatanja uključuju omatanje s prazninama, omatanje sučeonim šavovima i omatanje preklapanjem. Gap wrapping znači da postoji određeni razmak između prethodnog i sljedećeg ruba spiralne trake. Omatanje sučeonim šavovima znači da su rubovi susjedne spiralne trake za omatanje blisko povezani jedan s drugim. Omatanje preklapanjem znači da kada se materijali trake omotaju, prethodni rub spiralne trake prekriva sljedeći. Omatanje preklapanjem često je korištena metoda u industriji žica i kabela. Općenito, omjer preklapanja veći je od 67% za jednoslojno omatanje i veći od 40% za dvoslojno omatanje. Kada se koristi dvoslojni ili višeslojni sloj, smjerovi omatanja trebaju biti suprotni za svaki susjedni sloj.
Tehnički parametri procesa omatanja uključuju smjer vrpce, nagib, kut, brzinu vrtnje trake, brzinu rotacije glave za omatanje, napetost zamatanja itd. Nagib trake odnosi se na udaljenost koju jezgra žice napreduje u aksijalnom smjeru nakon jedne rotacije glave za omatanje. Brzina rotacije procesa omatanja odnosi se na brzinu rotacije glave za vrpcu. Kut vrpce odnosi se na kut između okomite osi linije pomicanja žice i trake za omatanje iz glave za vrpcu. Napetost vrpce odnosi se na vlačnu silu koja djeluje na točku vrpce na vrpci za omatanje koja prolazi kroz kotačić za navođenje. Smjer vrpce, uspon, napetost i završni vanjski promjer glavni su parametri tijekom procesa omatanja žice, a kut vrpce je glavni parametar za dizajn i proizvodnju stroja za vrpcu. Debljina i omjer preklapanja trake određuju se na temelju vanjskog promjera jezgre žice i gotove žice. Širina trake također se može odrediti na temelju vanjskog promjera vodiča, omjera preklapanja i kuta trake. Uz poznatu širinu trake, može se odabrati odgovarajući korak trake kako bi se zadovoljili zahtjevi preklapanja.
Stabilnost napetosti omatanja određuje kvalitetu i učinak gotovog proizvoda. Neravnomjerna napetost omatanja ili nerazumne postavke napetosti omatanja uzrokovat će nedostatke kao što su nejednaka boja, nabori i "zmije" na površini žice. Podešavanje napetosti trake ovisi o vlačnoj čvrstoći materijala za omatanje i napetosti jezgre žice. Vrsta materijala, širina i debljina omota određuju njegovu vlačnu čvrstoću. Stoga se za različite specifikacije materijala za omatanje ili jezgre žice razlikuju postavke napetosti trake.
Napetost trake uključuje pasivnu elektromagnetsku napetost i aktivnu servo napetost. Pasivni tip koristi spojku s magnetskim prahom ili spojku s histerezom kao zatezni element, koji prati potrošnju vanjskog promjera materijala za slavinu ili bobine kroz metar ili brojanje okretaja. Električni upravljački sustav simulira trenutnu izlaznu napetost zateznog elementa kako bi se smanjila. S ovom metodom kontrole napetosti, napetost je relativno stabilna i može u osnovi zadovoljiti zahtjeve obične proizvodnje omatanja žice u industriji kabela. Ima jednostavnu strukturu s ekonomičnom i pristupačnom cijenom. Aktivni tip se dijeli na tri servo plesača tipa i capstan roller spit tip. Glavna značajka tipa plesača s tri servo je njegov napeti plesač. Servo motor osigurava gibanje i napetost plesaču napetosti i generira PID dinamičku povratnu informaciju kako bi držao isplatu stepa konstantnom brzinom. Napetost ostaje konstantna tijekom procesa lijepljenja i na nju ne utječe potrošnja vanjskog promjera ladice za materijal. Tip ražnja s cilindričnim valjkom nema zatezni plesač. Nakon što se trakasti materijal izvuče iz ladice za materijal kroz kotačić, odmah se omotava oko žičane jezgre. Napetost trake postavlja se prema željenom vanjskom promjeru gotove žice. Vanjski promjer gotove žice postavljen je kao konstanta na upravljačkoj ploči, stoga napetost trake ostaje konstantna tijekom cijelog postupka. Mehaničke strukture ova dva aktivna tipa stroja za topljenje su različite, ali obje vrste su izvrsne kvalitete. Zbog složene mehaničke strukture, naprednog upravljačkog sustava hardvera i softverske konfiguracije, stroj za lijepljenje trake aktivnog tipa ima visoke troškove proizvodnje. Ali može zadovoljiti stroge zahtjeve kvalitete omatanja u industriji žica i kabela, s učinkovitom stopom bliskom i visokim troškovima. Posebno je prikladan za žičane i kabelske proizvode koji zahtijevaju sveobuhvatno električno ispitivanje.
S napretkom znanosti i tehnologije, strojevi za snimanje moraju napredovati u smjeru visokih performansi, visoke učinkovitosti, visoke pouzdanosti i visoke inteligencije. Kao istraživač novih tehnologija materijala za omatanje traka u globalnom području žica i kabela, Gemwell Technology i dalje se usredotočuje na tehnološke inovacije i napredak. Gemwell Technology će za vas stvoriti više kvalitetnog stroja za spajanje žice.

Vrijeme uspostave

Površina zgrade (m²)

Broj zaposlenih

Intelektualno vlasništvo
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A ekstruder žice velike snage okosnica je svake tvornice kabela koja proizvodi žice velikog promjera ili velike propusnosti. Za raz
Read More +
2026-09-07
Webmaster
Što Bunch Stranding znači Umotavanje u snop je metoda konstrukcije vodiča gdje se dvije ili više golih žica uvijaju zajedno u jednoj
Read More +
2026-09-04
Webmaster
O GEMWELLU Iskreno se radujemo što ćemo vas ugostiti u, Hala E2, štand br.A41 te će istaknuti naša najnovija rješen
Read More +
2026-08-31
Webmaster
Gdje se zapravo odlučuje o kvaliteti kabelskog zida Građevinska žica od 0,5 mm² izolirana PVC-om izlazi iz korita za hlađenje s razli
Read More +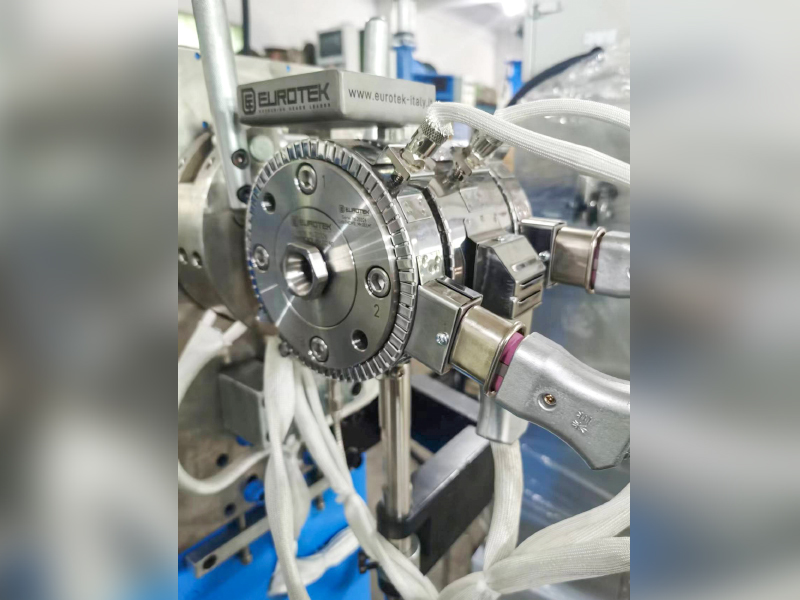
2026-08-27
Webmaster
Za Twinax kabele u AI poslužiteljima, snižavanje efektivne Dk izolacije (zrak ≈1, FEP≈2,1) ključno je za smanjenje visokofrekventnog gubitka
Read More +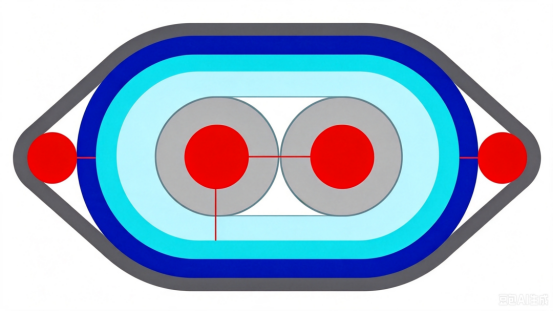 FAQ
CAT7 i CAT8 mrežni kabeli razlikuju se uglavnom u brzini prijenosa i frekvenciji.
CAT7 podržava brzine prijenosa do 10 Gbps s frekvencijom od 600 MHz, dok CAT8 podržava brzine do 25 Gbps ili 40 Gbps s frekvencijom od 2000 MHz.
Tijekom proizvodnje treba koristiti visokokvalitetne materijale vodiča, razmak između parica i debljinu izolacije treba strogo kontrolirati, treba koristiti učinkovite tehnike zaštite kao što je dvoslojna zaštita kako bi se smanjile preslušavanja i vanjske smetnje, osiguravajući integritet signala.
Trebalo bi usvojiti dvoslojne zaštitne strukture, s unutarnjim slojem aluminijske folije i vanjskim slojem pletene mreže, kako bi se poboljšala sposobnost kabela protiv smetnji; u isto vrijeme, raspored parova treba optimizirati, a razmak između parova treba povećati kako bi se smanjilo preslušavanje.
Optimiziranjem geometrije para, preciznim kontroliranjem usklađivanja impedancije, korištenjem visokokvalitetnih izolacijskih materijala i korištenjem učinkovitih tehnika zaštite, povratni gubitak može se minimizirati kako bi se osigurao integritet signala.
Automatska staza i kontrola zatezanja pomažu u održavanju dosljedne napetosti tijekom cijelog procesa omatanja, osiguravajući jednoliku pokrivenost, izbjegavajući fluktuacije napetosti tijekom potrošnje trake, smanjujući stopu kvarova.
Kabeli PCIe 6.0 i PCIe 7.0 razlikuju se u brzini prijenosa i zahtjevima za integritet signala. PCIe 6.0 koristi tehnologiju modulacije PAM4 s brzinom prijenosa do 64 GT/s, dok PCIe 7.0 dodatno povećava brzinu prijenosa, koristi naprednije tehnologije modulacije i zahtijeva veći integritet signala i nižu latenciju.
Treba odabrati materijale za vodiče s malim gubicima, treba optimizirati geometrijsku strukturu parova, smanjiti preslušavanje između parova, koristiti visokokvalitetne izolacijske materijale, a proizvodne procese treba strogo kontrolirati kako bi se smanjilo kašnjenje i slabljenje signala.
Preciznom kontrolom promjera vodiča, debljine izolacije i razmaka između parica te korištenjem analizatora impedancije za praćenje u stvarnom vremenu, osiguravajući da je impedancija kabela unutar navedenog raspona kako bi se izbjegla refleksija i gubitak signala.
Upotreba učinkovite tehnologije zaštite, kao što je dvoslojna zaštita, upotreba vodiča s niskim otporom, optimizira geometriju para žica, smanjuje elektromagnetsko curenje i kontrolira EMI razinu žice.
Velike brzine prijenosa zahtijevaju strožu kontrolu integriteta signala, zahtijevajući upotrebu materijala vodiča s malim gubicima, preciznu kontrolu geometrije para i smanjenje preslušavanja i kašnjenja kako bi se zadovoljili zahtjevi za prijenos velikom brzinom.
Treba odabrati izolacijske materijale s niskom dielektričnom konstantom i malim tangentom gubitaka, kao što su PTFE ili PI, kako bi se smanjilo slabljenje i kašnjenje signala.
Korištenjem reflektometrije u vremenskoj domeni (TDR) i druge opreme za testiranje, može se provesti praćenje kašnjenja kabelskog prijenosa u stvarnom vremenu kako bi se osiguralo da je unutar navedenog raspona, sprječavajući probleme s kvalitetom prijenosa signala.
Precizna kontrola promjera vodiča i debljine izolacije, optimizacija rasporeda parica, smanjenje preslušavanja između parica i upotreba materijala vodiča niskog otpora mogu učinkovito kontrolirati otpor i induktivitet kabela.
Kontrola temperature ekstrudera izravno utječe na kvalitetu izolacije ili plašta. Previsoka ili preniska temperatura će uzrokovati nestabilna svojstva materijala i utjecati na ukupnu kvalitetu kabela.
Korak stroja za upredanje određuje fleksibilnost i vlačnu čvrstoću upredene žice. Kraći korak povećava fleksibilnost, dok duži korak povećava vlačnu čvrstoću.
P1: Koji je osnovni princip rada stroja za spajanje žice? Kako poboljšava učinkovitost u industrijskim primjenama?
A1: Jezgra a stroj za lijepljenje žice je automatsko i precizno omotavanje izolacijske trake (kao što je PVC ili poliesterska traka) oko žica ili kabela kako bi se poboljšala električna izolacija i mehanička zaštita. Njegov rad se oslanja na sinkroni sustav upravljanja, gdje mehanizam za dodavanje žice precizno kontrolira brzinu dodavanja žice, dok mehanizam za namatanje trake koristi servo motor za podešavanje napetosti kako bi se osiguralo ravnomjerno namotavanje trake. U praksi tvrtke Gemwell Electrical Technology (Jiangsu) Co., Ltd., ovaj je stroj poboljšao učinkovitost proizvodnje za 20%-30% optimiziranjem parametara brzine i napetosti, posebno u visokofrekventnim primjenama kao što su automobilski kabelski snopovi i proizvodnja kabela za kućanske uređaje, eliminirajući ručne pogreške i otpad. Gemwell naglašava da se kroz razgovore s potrebama kupaca veličina opreme može prilagoditi kako bi zadovoljila propusnost proizvodne linije. Na primjer, mali stroj prikladan je za male serije prilagođenih kabela, dok je veliki stroj dizajniran za velike industrijske primjene, omogućujući kontinuirani rad bez posade.
P2: Zašto je faza analize zahtjeva tako kritična pri projektiranju i postavljanju stroja za prisluškivanje žice? Kako Gemwell osigurava performanse opreme kroz ovaj proces? A2: Analiza zahtjeva je temeljna, budući da izvedba stroja za točenje žice izravno ovisi o dubokom razumijevanju specifičnog scenarija kupca. Ova faza uključuje procjenu tipa kabelske opreme (npr. jednožilni ili višejezgreni), proizvodnog opsega (npr. tisuće ili deseci tisuća metara dnevno), toka procesa (npr. integracija prije snimanja ili nakon procesa) i ciljne učinkovitosti proizvodnje (npr. broj žica snimljenih trakom u minuti). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) vodi višestruke tehničke dijaloge s kupcima na početku projekta, fokusirajući se na ove ključne dimenzije. Na primjer, raspravljaju o tome utječe li raspon promjera kabela na točnost snimanja trake ili na koji način ciljna učinkovitost proizvodnje utječe na odabir stroja. Ova detaljna analiza omogućuje Gemwellu da identificira potencijalna uska grla, kao što je potreba za poboljšanom otpornošću na vlagu u okruženjima visoke vlažnosti. To osigurava stabilan rad u stvarnim aplikacijama, smanjuje stope kvarova i produljuje vijek trajanja stroja.
P3: Na temelju rezultata analize zahtjeva, koje su ključne tehničke odluke uključene u fazu projektiranja sustava? Koje su Gemwellove jedinstvene prednosti u automatizaciji i kontroli?
A3: Srž faze projektiranja sustava je integracija naprednih tehnologija za postizanje učinkovitog i pouzdanog rada. To uključuje odabir odgovarajućeg sustava upravljanja automatizacijom (kao što je PLC ili kontroler kretanja), tipa senzora (kao što je fotoelektrični ili koder) i aktuatora (kao što je servo pogon). Dizajn tijeka rada zahtijeva optimiziranu logiku putanje, kao što je sinkronizacija vremena dodavanja žice i namotavanja trake kako bi se izbjeglo istezanje ili lomljenje materijala. Za podatkovnu komunikaciju koriste se industrijski Ethernet ili Modbus protokoli koji omogućuju razmjenu podataka u stvarnom vremenu između stroja i sustava više razine (kao što je MES) za praćenje parametara kao što su odstupanje napetosti i statistika proizvodnje. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) naglašava modularni dizajn u tom pogledu: Analizirajući potrebe kupaca, oni mogu odabrati servo sustav visokih performansi koji odgovara zadacima visokopreciznog namotavanja trake ili integrirati algoritme prediktivnog održavanja kako bi se smanjio zastoj. U integraciji sustava, Gemwell se fokusira na kompatibilnost, osiguravajući da se stroj neprimjetno integrira u proizvodnu liniju i poboljšava sveukupnu OEE (Overall Equipment Effectiveness).
P4: Kako tok procesa stroja za urezivanje žica utječe na kvalitetu konačnog proizvoda? Kako Gemwell poboljšava pouzdanost i dosljednost putem optimizacije procesa?
A4: Tijek procesa je ključni čimbenik u određivanju kvalitete izolacije žice, uključujući predmontažu trake, kontrolu napetosti, kalibraciju kuta namota i obradu kraja. Svako odstupanje, kao što je neravnomjerna napetost, može uzrokovati labavljenje ili preklapanje trake, što može dovesti do opasnosti od električnog kratkog spoja. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) pažljivo procjenjuje specifikacije proizvoda kupaca tijekom rasprava o potražnji. Na primjer, kabeli s tankim stijenkama zahtijevaju postavke niske napetosti kako bi se spriječila deformacija, dok primjene na visokim temperaturama zahtijevaju traku otpornu na toplinu. Kroz dizajn sustava, Gemwell uključuje mehanizam povratne sprege zatvorene petlje: praćenje podataka senzora napetosti u stvarnom vremenu automatski prilagođava brzinu servo motora kako bi se osigurala jednolikost namota unutar ±0,1 mm. Nadalje, učinkovitost proizvodnje je optimizirana kroz pojednostavljene procese, kao što je integracija automatskog sustava za promjenu trake, koji smanjuje ručnu intervenciju i omogućuje stroju da održi preko 99% konzistentnosti proizvoda u radu 24/7, značajno smanjujući stope prerade.
P5: Zašto su podatkovna komunikacija i integracija sustava presudni za strojeve za urezivanje žica u modernim proizvodnim linijama? Kako Gemwell pokazuje ovu prednost u određenim praksama?
A5: Podatkovna komunikacija i integracija sustava u srži su inteligentne proizvodnje. Oni osiguravaju da se strojevi mogu prilagoditi promjenama u okolišu i surađivati s cijelom proizvodnom linijom. Na primjer, korištenjem protokola Industrial Internet of Things (IIoT), strojevi za prisluškivanje žica mogu učitati radne podatke u stvarnom vremenu (kao što su potrošnja energije ili kodovi grešaka), podržavajući daljinsku dijagnostiku i preventivno održavanje. Integracija sustava uključuje povezivanje s uzvodnim (kao što su ekstruderi) i nizvodnim (kao što je oprema za testiranje) kako bi se omogućilo dijeljenje podataka (kao što su informacije o veličini žice) i izbjegli praznine u proizvodnji. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) dizajnira prilagođena integracijska rješenja na temelju mjerila kupca. Za velika postrojenja, OPC UA se koristi za omogućavanje komunikacije između sustava i poboljšanje transparentnosti podataka; za manje aplikacije, sučelja su pojednostavljena kako bi se smanjili troškovi. Gemwellovo iskustvo pokazalo je da ova integracija može povećati učinkovitost stroja za 15%. Analiza podataka također može optimizirati planove održavanja, kao što je predviđanje vremena iscrpljenosti trake i smanjenje neplaniranih zastoja.
P6: Suočeni s različitim potrebama industrije, koji su Gemwellovi ključni inovacijski prioriteti za strojeve za urezivanje žica? Kako oni rješavaju izazove korisnika u stvarnom svijetu?
A6: Inovacije su usmjerene na prilagodljivost i održivost kako bi se riješile bolne točke kupaca u pogledu učinkovitosti, troškova i usklađenosti. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) identificirao je trendove poput zelene proizvodnje kroz analizu potražnje, poticanje razvoja pogonskih sustava koji štede energiju (kao što je kontrola promjenjive frekvencije) i smanjenje potrošnje energije za 30%. Nadalje, kako bi riješili složenost procesa, ojačali su modularni dizajn, omogućujući brzu zamjenu komponenti (kao što su zavojnice različitih širina trake) i povećavajući fleksibilnost opreme. U integraciji sustava, Gemwell daje prioritet donošenju odluka uz pomoć umjetne inteligencije (dok izbjegava pretjeranu automatizaciju), kao što je optimizacija parametara namotavanja na temelju povijesnih podataka kako bi se odgovorilo na fluktuacije veličine serije. Ove inicijative, utemeljene na detaljnim razgovorima s klijentima, osiguravaju da Gemwellovi strojevi nisu samo tehnološki napredni, već i izravno rješavaju probleme iz stvarnog svijeta, poput smanjenja rasipanja sirovina i skraćivanja vremena promjene modela, u konačnici podržavajući korisnike u postizanju ciljeva vitke proizvodnje.
 Custom Wire Taping Machine Manufacturers