English
 中文简体
 Product Category
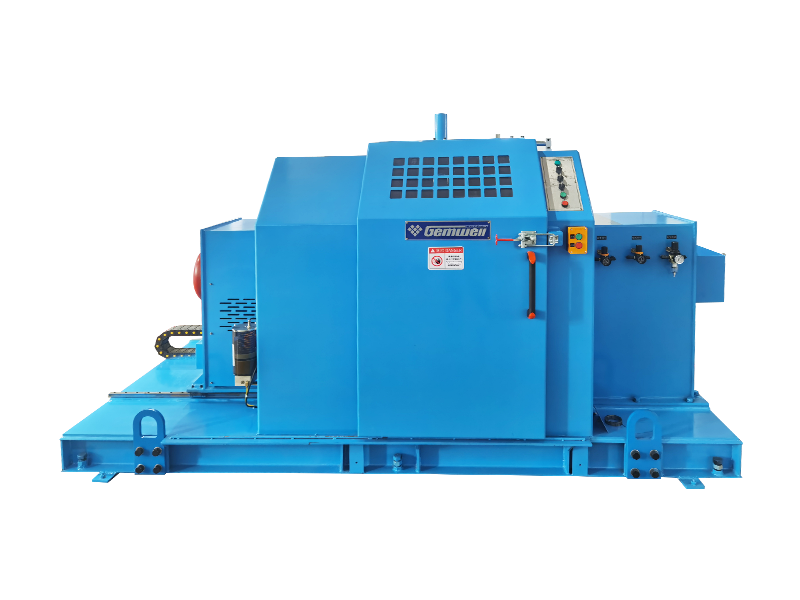
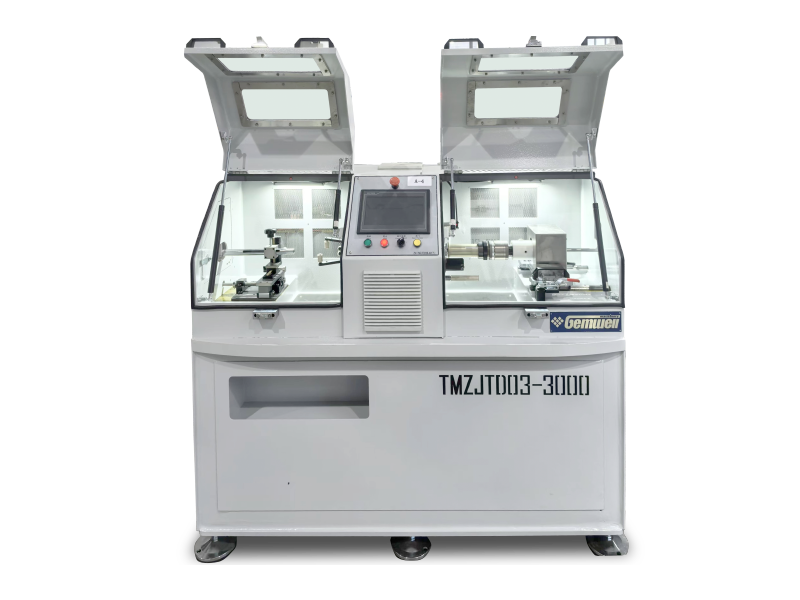
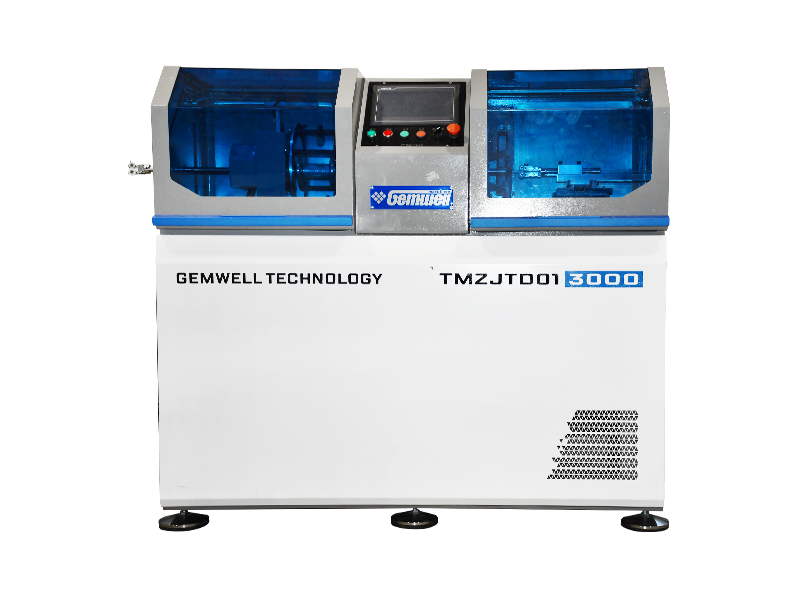
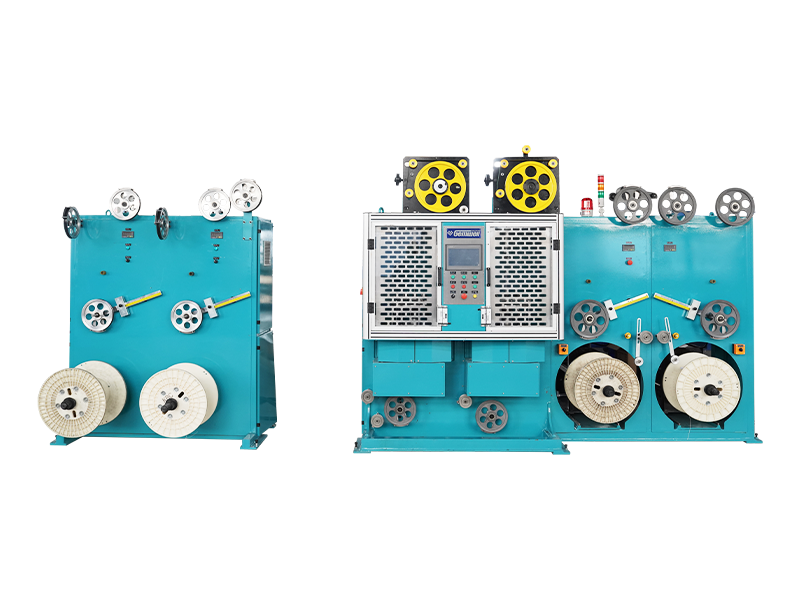
Konzolni jednostruki uvijajući stroj s diferencijalnom brzinom Take-Up (bez zakretne remenice) i
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Product Category
Konzolni jednostruki uvijajući stroj s diferencijalnom brzinom Take-Up (bez zakretne remenice) i
Read More +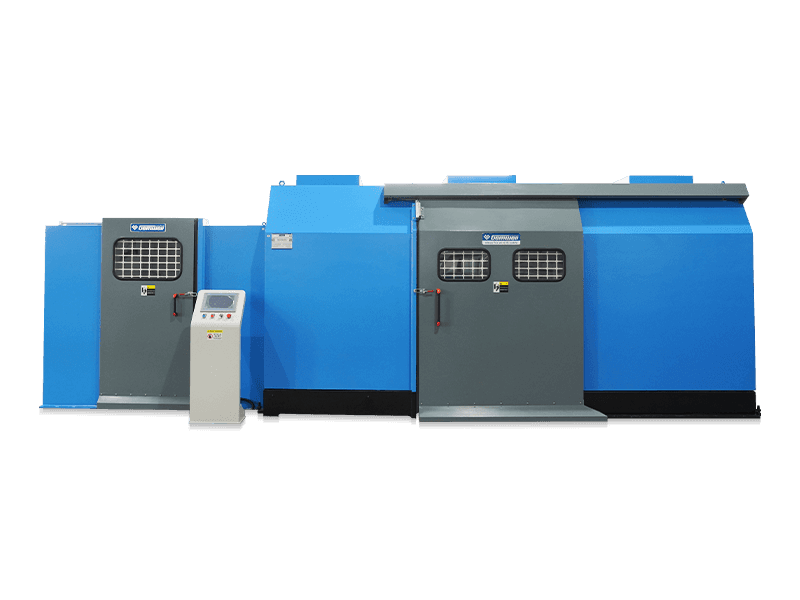
Product Category
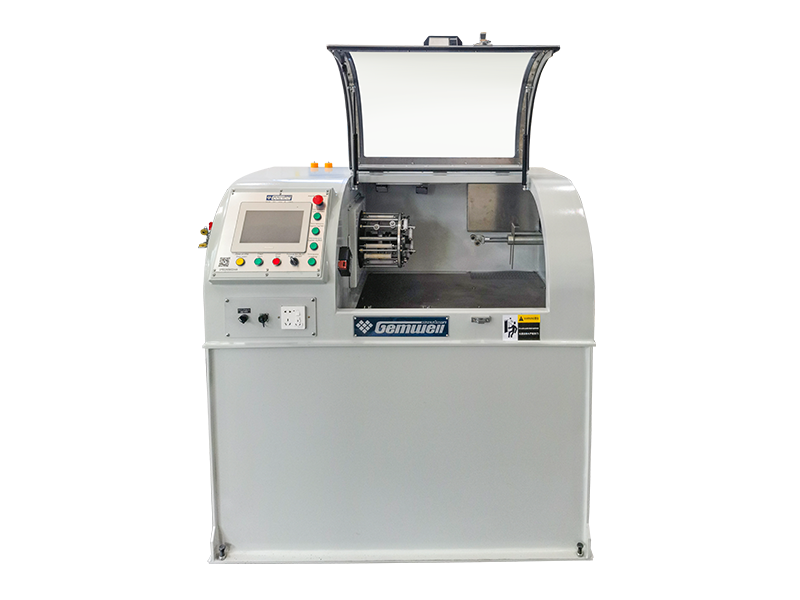
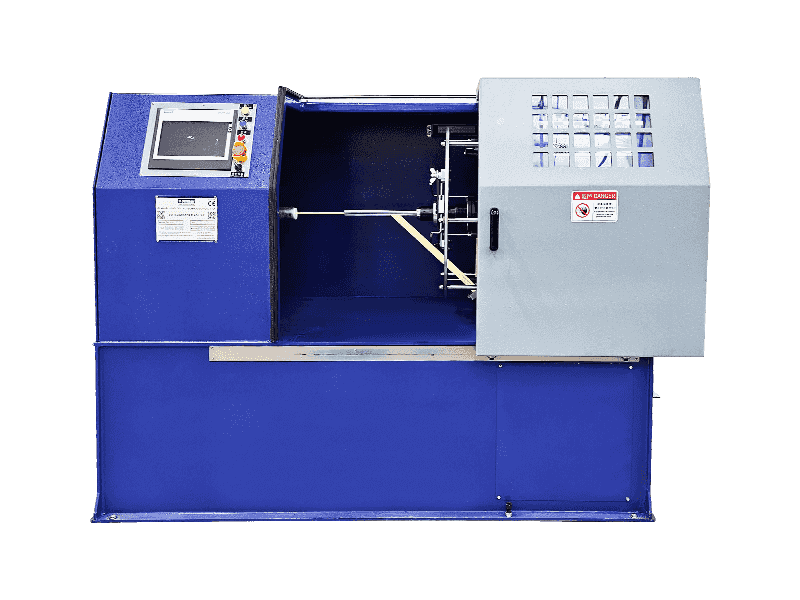
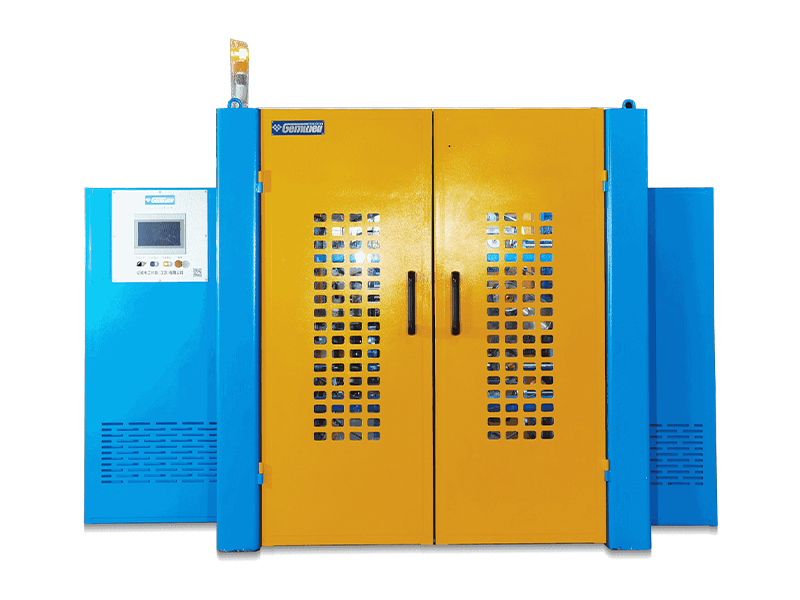
Nasukana konzola i vanjski nosač spojeni su kao jedan komad i rotiraju se sinkrono na konzolnom
Read More +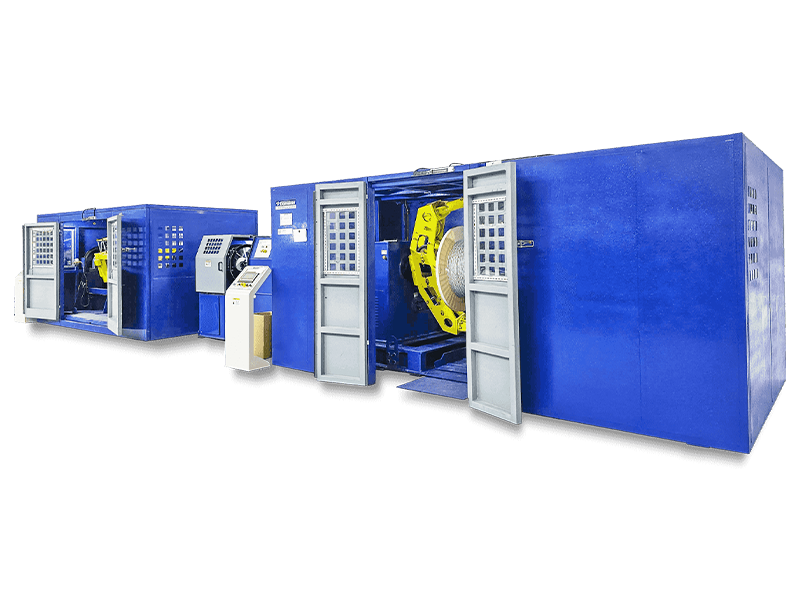
Product Category
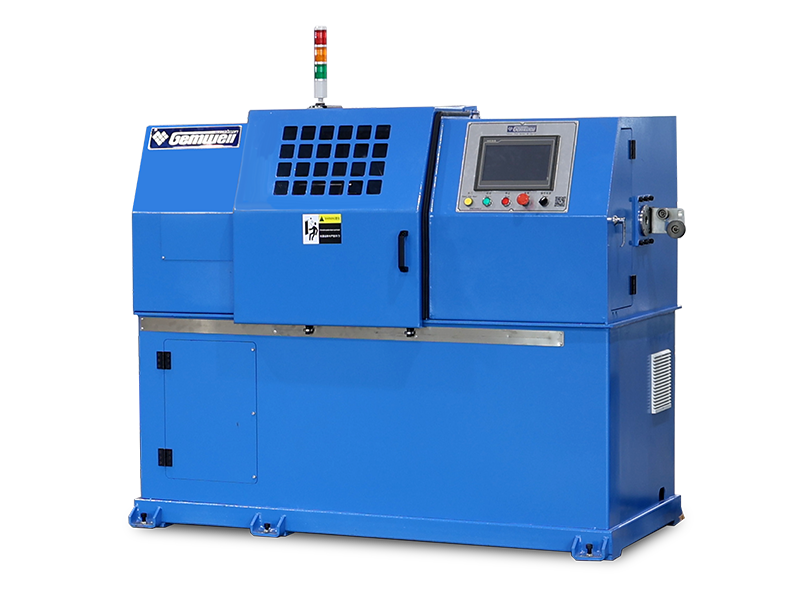
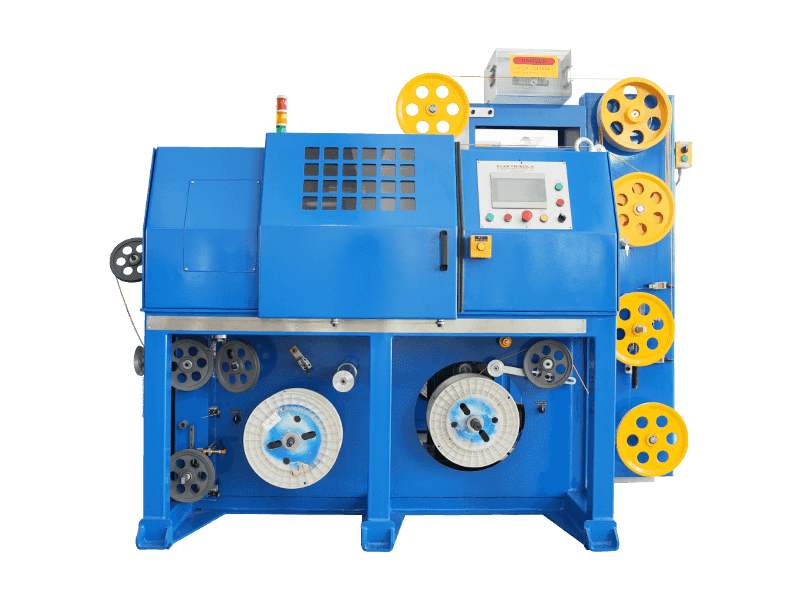
Konzola za usukavanje odvojena je od vanjske osovine konzolnog stroja za jednostruko uvijanje za
Read More +Konzolni stroj za jednostruko uvijanje je oprema za oblikovanje kabela koja velikom brzinom uvija višežilnih žica kroz konzolu te ih sinkrono i koncentrično namotava. Budući da svaka rotacija konzole tvori korak, naziva se konzolni stroj za jednostruko uvijanje. Prema tipu konstrukcije, podijeljen je na konzolni jednostruki stroj za uvijanje diferencijalne brzine (bez zahvatne remenice), lagani jednodijelni konzolni jednostruki stroj za uvijanje (vanjski kotur i preuzimanje snage), odvojeni konzolni jednostruki stroj za uvijanje za teške uvjete rada (vanjski kotur i preuzimač snage), odvojeni konzolni jednostruki zavojni stroj za teške uvjete rada Stroj (vanjska remenica i preuzimanje momenta), itd. Zbog različitih vanjskih promjera žica, različiti zahtjevi za električnim performansama i različita isplativost, gore navedeni modeli prikladni su za različita područja uvijanja žice i proizvodnje kabela, a korisnici mogu sami birati i kupovati.

Vrijeme uspostave

Površina zgrade (m²)

Broj zaposlenih

Intelektualno vlasništvo
A Mature Factory You Can Count On
Related Products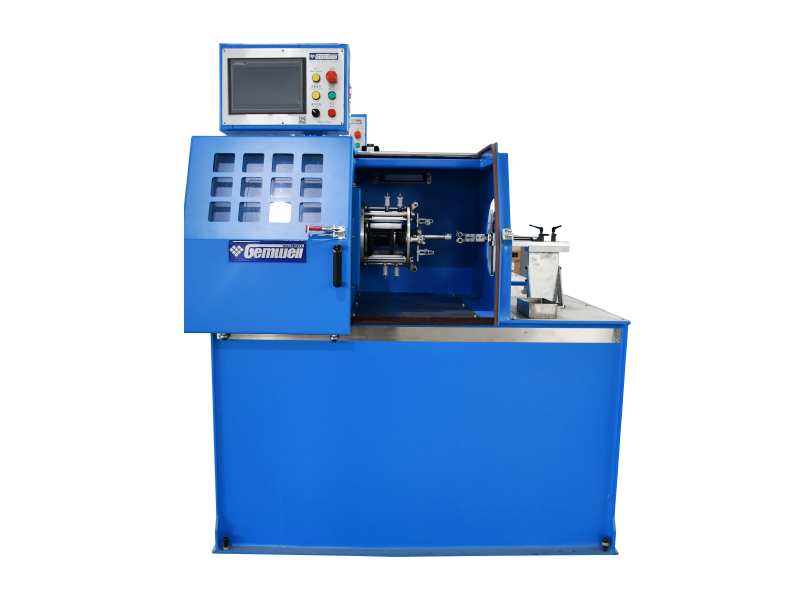
 2026-09-14
 Webmaster
A ekstruder žice velike snage okosnica je svake tvornice kabela koja proizvodi žice velikog promjera ili velike propusnosti. Za raz
Read More +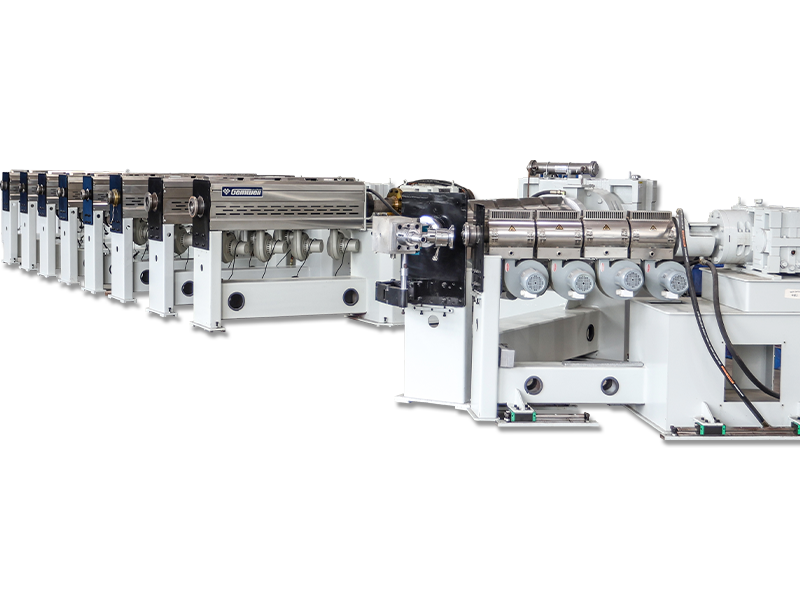
2026-09-07
Webmaster
Što Bunch Stranding znači Umotavanje u snop je metoda konstrukcije vodiča gdje se dvije ili više golih žica uvijaju zajedno u jednoj
Read More +
2026-09-04
Webmaster
O GEMWELLU Iskreno se radujemo što ćemo vas ugostiti u, Hala E2, štand br.A41 te će istaknuti naša najnovija rješen
Read More +
2026-08-31
Webmaster
Gdje se zapravo odlučuje o kvaliteti kabelskog zida Građevinska žica od 0,5 mm² izolirana PVC-om izlazi iz korita za hlađenje s razli
Read More +
2026-08-27
Webmaster
Za Twinax kabele u AI poslužiteljima, snižavanje efektivne Dk izolacije (zrak ≈1, FEP≈2,1) ključno je za smanjenje visokofrekventnog gubitka
Read More +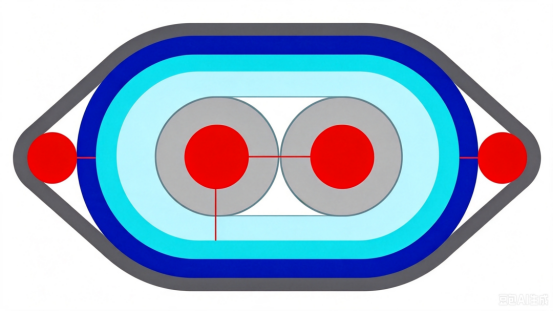 FAQ
CAT7 i CAT8 mrežni kabeli razlikuju se uglavnom u brzini prijenosa i frekvenciji.
CAT7 podržava brzine prijenosa do 10 Gbps s frekvencijom od 600 MHz, dok CAT8 podržava brzine do 25 Gbps ili 40 Gbps s frekvencijom od 2000 MHz.
Tijekom proizvodnje treba koristiti visokokvalitetne materijale vodiča, razmak između parica i debljinu izolacije treba strogo kontrolirati, treba koristiti učinkovite tehnike zaštite kao što je dvoslojna zaštita kako bi se smanjile preslušavanja i vanjske smetnje, osiguravajući integritet signala.
Trebalo bi usvojiti dvoslojne zaštitne strukture, s unutarnjim slojem aluminijske folije i vanjskim slojem pletene mreže, kako bi se poboljšala sposobnost kabela protiv smetnji; u isto vrijeme, raspored parova treba optimizirati, a razmak između parova treba povećati kako bi se smanjilo preslušavanje.
Optimiziranjem geometrije para, preciznim kontroliranjem usklađivanja impedancije, korištenjem visokokvalitetnih izolacijskih materijala i korištenjem učinkovitih tehnika zaštite, povratni gubitak može se minimizirati kako bi se osigurao integritet signala.
Automatska staza i kontrola zatezanja pomažu u održavanju dosljedne napetosti tijekom cijelog procesa omatanja, osiguravajući jednoliku pokrivenost, izbjegavajući fluktuacije napetosti tijekom potrošnje trake, smanjujući stopu kvarova.
Kabeli PCIe 6.0 i PCIe 7.0 razlikuju se u brzini prijenosa i zahtjevima za integritet signala. PCIe 6.0 koristi tehnologiju modulacije PAM4 s brzinom prijenosa do 64 GT/s, dok PCIe 7.0 dodatno povećava brzinu prijenosa, koristi naprednije tehnologije modulacije i zahtijeva veći integritet signala i nižu latenciju.
Treba odabrati materijale za vodiče s malim gubicima, treba optimizirati geometrijsku strukturu parova, smanjiti preslušavanje između parova, koristiti visokokvalitetne izolacijske materijale, a proizvodne procese treba strogo kontrolirati kako bi se smanjilo kašnjenje i slabljenje signala.
Preciznom kontrolom promjera vodiča, debljine izolacije i razmaka između parica te korištenjem analizatora impedancije za praćenje u stvarnom vremenu, osiguravajući da je impedancija kabela unutar navedenog raspona kako bi se izbjegla refleksija i gubitak signala.
Upotreba učinkovite tehnologije zaštite, kao što je dvoslojna zaštita, upotreba vodiča s niskim otporom, optimizira geometriju para žica, smanjuje elektromagnetsko curenje i kontrolira EMI razinu žice.
Velike brzine prijenosa zahtijevaju strožu kontrolu integriteta signala, zahtijevajući upotrebu materijala vodiča s malim gubicima, preciznu kontrolu geometrije para i smanjenje preslušavanja i kašnjenja kako bi se zadovoljili zahtjevi za prijenos velikom brzinom.
Treba odabrati izolacijske materijale s niskom dielektričnom konstantom i malim tangentom gubitaka, kao što su PTFE ili PI, kako bi se smanjilo slabljenje i kašnjenje signala.
Korištenjem reflektometrije u vremenskoj domeni (TDR) i druge opreme za testiranje, može se provesti praćenje kašnjenja kabelskog prijenosa u stvarnom vremenu kako bi se osiguralo da je unutar navedenog raspona, sprječavajući probleme s kvalitetom prijenosa signala.
Precizna kontrola promjera vodiča i debljine izolacije, optimizacija rasporeda parica, smanjenje preslušavanja između parica i upotreba materijala vodiča niskog otpora mogu učinkovito kontrolirati otpor i induktivitet kabela.
Kontrola temperature ekstrudera izravno utječe na kvalitetu izolacije ili plašta. Previsoka ili preniska temperatura će uzrokovati nestabilna svojstva materijala i utjecati na ukupnu kvalitetu kabela.
Korak stroja za upredanje određuje fleksibilnost i vlačnu čvrstoću upredene žice. Kraći korak povećava fleksibilnost, dok duži korak povećava vlačnu čvrstoću.
ja Stroj za uvijanje Tehnički principi i primjena u industriji
P1: Kako stroj za uvijanje postiže precizno uvijanje više vodiča?
Rotirajući okvir za isplatu radi zajedno sa sustavom kontrole konstantne napetosti za spiralno namotavanje pojedinačnih žica oko središnje osi na unaprijed postavljenom koraku. Rješenje tvrtke Gemwell Electric koristi modularnu tehnologiju pogona s podijeljenim motorom za neovisno podešavanje napetosti svake isplatne jedinice, osiguravajući da bakreni/aluminijski vodiči izbjegnu rastezanje i deformaciju tijekom procesa uvijanja. Ključni izazov leži u uklanjanju praznina između pojedinačnih žica. Njihov povratni sustav zatvorene petlje, izgrađen na 26 godina iskustva, kompenzira fluktuacije napetosti u stvarnom vremenu, osiguravajući čvrsto pristajanje preko poprečnog presjeka vodiča.
P2: Zašto je duljina koraka tako strogo kontrolirana tijekom namotavanja vodiča?
Duljina koraka izravno utječe na fleksibilnost i električnu izvedbu vodiča. Prekratak korak povećava krutost vodiča na savijanje, što otežava njegovo polaganje; predugačak korak smanjuje otpor puzanja. Gemwell u svoju opremu integrira enkoder visoke preciznosti (rezolucija do 0,1°). U kombinaciji s neovisno razvijenim algoritmom krivulje nagiba u obliku slova S, ovo osigurava stabilnu kontrolu odstupanja nagiba unutar ±0,5 mm/1000 m, ispunjavajući stroge zahtjeve zrakoplovnih kabela.
II. Tehnička otkrića u strojevima za uvijanje velike brzine
P3: Koji se dinamički izazovi javljaju kada brzine opreme prijeđu 2000 o/min?
Velika brzina rotacije stvara dva ključna problema:
① Neuravnoteženost centrifugalne sile: Velika brzina rotacije kotura za isplatu uzrokuje šibanje žice. Gemwell koristi dvostupanjski dizajn osnove za prigušivanje vibracija, koji apsorbira preko 80% radijalnih vibracija kroz hidrauličke prigušivače.
② Akumulacija temperature: toplina trenja smanjuje viskoznost maziva. Njegov patentirani sustav hlađenja stvara kružni krug ulja unutar vretena i, u kombinaciji s vanjskim izmjenjivačem topline, održava porast temperature ležaja na ΔT ≤ 15°C (ISO 6804 standard).
P4: Kako se može riješiti problem otkrivanja prekida žice u uvjetima velike brzine?
Tradicionalni fotoelektrični senzori imaju stopu lažnih alarma od 3% pri brzini linije od 500 m/min. Gemwell je razvio rješenje za analizu više spektra:
Radar milimetarskih valova prati promjene promjera žice u stvarnom vremenu (točnost 0,02 mm).
Visokofrekventne sonde za vrtložne struje otkrivaju kontinuitet vodiča. Suvišna procjena dvostrukog sustava smanjuje stopu lažnih alarma na 0,1‰, s vremenom odziva za isključivanje od <50ms.
III. Detaljna analiza procesa uvijanja žice i kabela
P5: Zašto je kut uvijanja unatrag važan za namotavanje vodiča?
Neupredeno uvijanje stvara unutarnje naprezanje u pojedinačnim žicama, uzrokujući oprugu vodiča (tipična vrijednost: kut opruge ≥12° za bakreni vodič Φ2,5 mm). Gemwellovo rješenje je ugradnja servo povratnog mehanizma u kavez za usukavanje. Ovo dinamički izračunava kompenzacijski kut na temelju brzine žice (formula: θ = arctan(v/ωR)), održavajući preostali torzijski kut od ≤0,5°/m, čime se osigurava vijek trajanja savijanja energetskih kabela velikog presjeka.
P6: Kako se može optimizirati ujednačenost vodljivosti za višežilne vodiče?
Uzimajući strukturu 7×19 kao primjer, fluktuacija vanjskog promjera s tradicionalnim procesima doseže ±0,15 mm. Gemwell poboljšava ujednačenost kroz dvije inovacije:
① Optimizacija topologije: Unutarnji sloj koristi koncentrični položaj od 10°, dok vanjski sloj usvaja snop od 20° kako bi se smanjili razmaci među slojevima;
② Mrežno praćenje poprečnog presjeka: korištenjem X-zraka za pružanje povratnih informacija o ovalnosti poprečnog presjeka u stvarnom vremenu (točnost od 98 %), pritisak užeta se dinamički prilagođava.
Ova tehnologija osigurava neuravnoteženost istosmjernog otpora kabela otpornih na plamen od 240 mm² od ≤0,5% (IEC 60228 zahtijeva ≤2%).
IV. Inženjerske prakse: kamen temeljac osiguranja kvalitete
P7: Zašto je potrebno 168 sati neprekidnog testiranja i kalibracije?
Stabilnost opreme za nasukavanje mora se provjeriti u ekstremnim radnim uvjetima:
48-satno ispitivanje punog opterećenja: Pratite krivulju porasta temperature vretena pri 150% nazivne brzine (standardno: ≤65°C);
72-satno ispitivanje varijabilnog opterećenja: Simulirajte 2000 ciklusa opterećenja od 0-100% unutar 10 sekundi kako biste potvrdili kašnjenje odziva kontrolnog sustava (mjereno na opremi Gemwell: ≤0,8 s);
48-satno EMC ispitivanje: Osigurajte da je smetnja koju zrači pretvarač <55dBμV (EN 55011 standard Klasa A);
P8: Kako se 26 godina iskustva pretvara u preciznost proizvodnje?
Tehnički tim tvrtke Gemwell uspostavio je bazu podataka procesa upredanja koja pokriva 387 parametara materijala (kao što je odgovarajući model između izduženja bakrene šipke δ i omjera kompresije upredanja η). Tipičan primjer: za ultrafleksibilnu žicu od silikonske gume koja se koristi u novim energetskim vozilima, optimizacija gradijenta napetosti isplativosti (0,8N/mm² u unutarnjem sloju → 0,3N/mm² u vanjskom sloju) povećala je istezanje vodiča pri prekidu na 35% (u usporedbi s prosjekom industrije od 28%).
Trendovi tehnološkog razvoja i doprinosi industrije
P9: Kako se oprema za umotavanje prilagođava tehnološkim promjenama u novim energetskim kabelima?
Visokonaponska platforma od 800 V zahtijeva 20% smanjenje debljine izolacije i ovalnost vodiča od ≤0,03. Gemwellova posljednja generacija opreme integrira:
Laserski mjerač promjera (brzina uzorkovanja 1kHz)
Sustav predviđanja strojnog učenja (obučen na 2 milijuna skupova povijesnih podataka) omogućuje dinamičku kontrolu ovalnosti, pomažući korisnicima u postizanju certifikata ISO 6722-3 klase 5.
P10: Kako proces nasukavanja poboljšava korištenje resursa?
Kroz preciznu kontrolu napetosti, Gemwellova oprema smanjuje stopu bakrenog otpada s 1,2% na 0,35%. Na temelju godišnjeg proizvodnog kapaciteta od 100.000 tona bakrenog vodiča, to znači godišnju uštedu od 650 tona bakra (otprilike 4.600 tona emisija CO₂), u skladu sa smjernicama održive proizvodnje IEC TR 62837.
 Custom Cantilever Single High Speed Twisting Machine Manufacturers