E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Što žica i kabel zapravo znače?
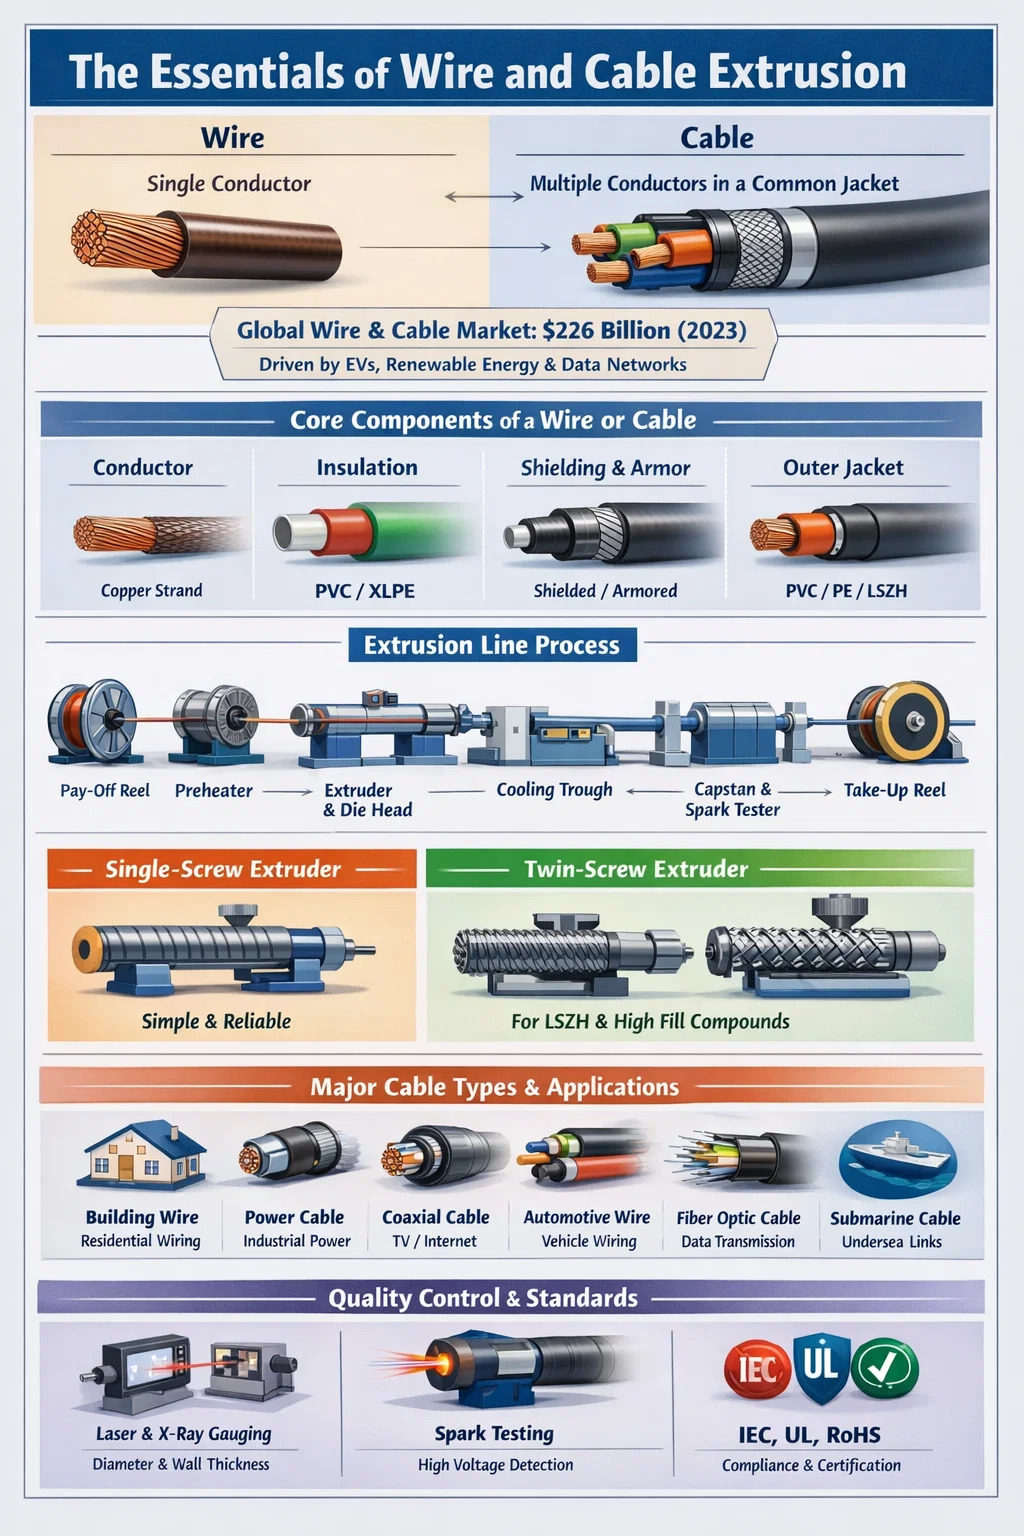
Žica i kabel su okosnica moderne električne infrastrukture, ali mnogi ljudi koriste ova dva pojma naizmjenično kada su tehnički različiti. Žica je jedan vodič - obično metalna nit, najčešće bakrena ili aluminijska - dok je kabel sklop dva ili više vodiča grupiranih zajedno unutar zajedničkog omotača ili omotača. Ova je razlika iznimno važna u proizvodnji, instalaciji i usklađenosti s propisima.
U praktičnom smislu, gola bakrena žica može se koristiti za uzemljenje, dok višežilni kabel s PVC izolacijom prenosi struju u stambenoj zgradi. Globalno tržište žice i kabela procijenjeno je na približno 226 milijardi dolara u 2023 i predviđa se stabilan rast, potaknut urbanizacijom, širenjem infrastrukture električnih vozila i projektima obnovljive energije. Razumijevanje razlike između žice i kabela temelj je odabira pravih materijala, proizvodnog procesa i opreme — uključujući pravi ekstruder za žice i kabele.
Osnovne komponente: Što čini žicu ili kabel
Bilo da gledate jednostavnu žicu za spajanje ili visokonaponski kabel za napajanje, temeljna struktura slijedi dosljedan obrazac. Svaki sloj ima određenu zaštitnu ili funkcionalnu ulogu.
Dirigent
Provodnik je električki aktivna jezgra. Bakar ostaje dominantan materijal zbog svoje vodljivosti (približno 58 MS/m), ali aluminij se naširoko koristi u nadzemnim dalekovodima zbog svoje niže cijene i manje težine. Vodiči mogu biti puni ili višežilni. Višestruki vodiči nude bolju fleksibilnost i poželjni su u primjenama gdje se kabeli često savijaju ili pomiču.
Izolacija
Izolacija okružuje svaki vodič kako bi se spriječilo curenje struje i kratki spojevi. Uobičajeni izolacijski materijali uključuju PVC (polivinil klorid), XLPE (umreženi polietilen), LSZH (niskodimni nula-halogen) i gumene smjese. Izbor ovisi o radnom naponu, rasponu temperature i uvjetima okoline. XLPE izolacija može izdržati temperature do 90°C neprekidno i do 250°C u uvjetima kratkog spoja , što ga čini standardnim u kabelima srednjeg i visokog napona.
Zaštita i oklop
Neki kabeli imaju metalnu zaštitu (bakrenu traku, aluminijsku foliju ili pletene žice) za blokiranje elektromagnetskih smetnji. Oklopljeni kabeli dodaju sloj čelične žice ili čelične trake za mehaničku zaštitu u podzemnim ili industrijskim primjenama.
Vanjska jakna
Vanjski omotač je završni zaštitni sloj koji sve drži zajedno i pruža otpornost na vlagu, kemikalije, UV zračenje i mehaničku abraziju. PVC je najčešći materijal za plašt na globalnoj razini, iako se PE (polietilen) i TPU (termoplastični poliuretan) sve više koriste za specijalne primjene.
Glavne vrste žica i kabela i njihova primjena
Industrija žice i kabela pokriva ogroman raspon vrsta proizvoda. Svaka kategorija dizajnirana je za određeni skup električnih, mehaničkih i ekoloških zahtjeva.
| Vrsta kabela | Tipična primjena | Izolacija Material | Raspon napona |
|---|---|---|---|
| Građevinska žica (NM-B, THHN) | Stambeno ožičenje | PVC/najlon | Do 600V |
| Kabel za napajanje | Industrijska distribucija električne energije | XLPE / EPR | 1kV – 500kV |
| Koaksijalni kabel | TV, internet, RF signal | Pjenasti PE / čvrsti PE | Niski napon |
| Automobilska žica | Ožičenje vozila | PVC / XLPE / TPU | 12V – 800V (EV) |
| Optički kabel | Prijenos podataka | LSZH / PE | N/A (optički) |
| Podmorski kabel | Podvodne strujne/podatkovne veze | XLPE | Do 525 kV (HVDC) |
Svaka od ovih kategorija zahtijeva poseban postupak ekstruzije, a korišteni ekstruder žice i kabela mora biti usklađen s viskoznošću materijala, potrebnom debljinom stijenke i brzinom proizvodnje.
Uloga a Ekstruder žice i kabela u proizvodnji
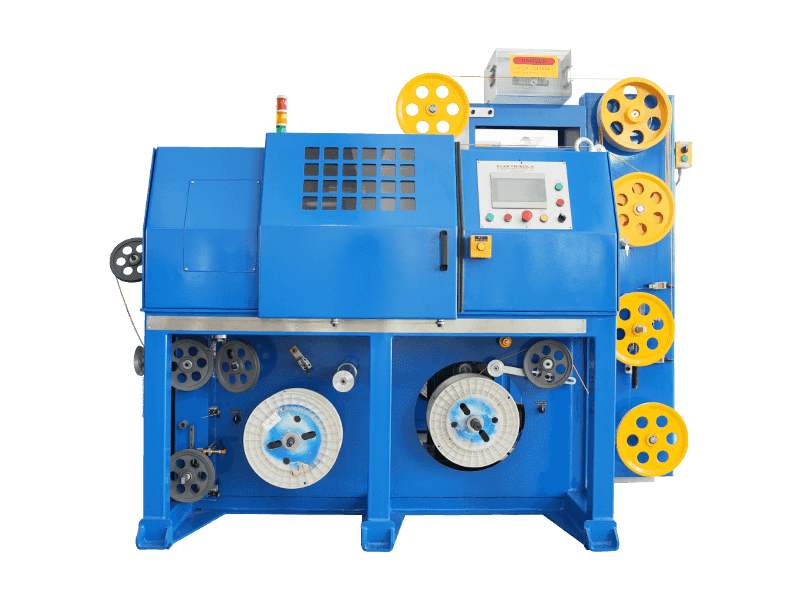
Ekstruder žice i kabela središnji je dio opreme u proizvodnoj liniji. Njegova primarna funkcija je nanošenje izolacije, omotača ili drugih polimernih slojeva na vodič taljenjem termoplastičnog ili duroplastičnog materijala i guranjem kroz matricu oko žice velikom brzinom. Bez pravilno konfiguriranog ekstrudera nemoguće je postići konzistentnu debljinu stijenke, dobro prianjanje i mehanička svojstva koja zahtijevaju standardi poput IEC 60228, UL 44 ili RoHS.
Tipična linija za ekstruziju žice i kabela uključuje sljedeće komponente koje rade u slijedu: kotur za isplatu koji dovodi goli vodič, predgrijač, sam ekstruder s njegovom glavom za matricu, korito za hlađenje, jedinicu za zavrtanje ili izvlačenje, tester iskre za otkrivanje nedostataka i kotur za namatanje. Svaka stanica mora biti precizno sinkronizirana. Čak i varijacija od 5% u brzini linije može uzrokovati odstupanja u debljini stijenke koja ne zadovoljavaju zahtjeve tolerancije dimenzija.
Jednopužni u odnosu na dvopužne ekstrudere
Najčešća konfiguracija u proizvodnji žice i kabela je jednopužni ekstruder , koji je omiljen zbog svoje jednostavnosti, pouzdanosti i niskih troškova održavanja. Strojevi s jednim vijkom učinkovito obrađuju PVC, PE, XLPE i većinu standardnih materijala plašta. Omjeri L/D (dužine i promjera) vijka obično se kreću od 20:1 do 30:1 za primjene žice i kabela.
Ekstruderi s dvostrukim pužom, ko-rotirajući i suprotno-rotirajući, koriste se kada spoj zahtijeva intenzivno miješanje — na primjer, kada se proizvode LSZH (nisko-dimni bez-halogeni) spojevi koji sadrže visoke količine mineralnih punila kao što je ATH (aluminijev trihidrat). Ova punila mogu premašiti 60% po težini u smjesi, čineći temeljitu disperziju kritičnom za ispunjavanje standarda učinkovitosti protiv požara kao što je EN 60332.
Tandem i dvoslojna ekstruzija
Za kabele koji zahtijevaju dva različita polimerna sloja - kao što je poluvodički sloj plus izolacijski sloj u srednjenaponskim kabelima - koristi se tandemska ekstruzija (dva ekstrudera u seriji) ili troslojna koekstruzija (tri ekstrudera koji istovremeno napajaju zajedničku glavu matrice). Trostruka koekstruzija osigurava da su tri sloja spojena dok su još vruća, što je bitno za XLPE kabele gdje sučelja moraju biti čista i bez šupljina kako bi se spriječilo djelomično pražnjenje pri visokim naponima.
Ključni tehnički parametri ekstrudera žice i kabela
Prilikom specificiranja ili ocjenjivanja ekstrudera žice i kabela, nekoliko tehničkih parametara određuje je li stroj prikladan za određeni proizvod i zahtjeve za protokom.
- Promjer vijka: U rasponu od 30 mm za finu izolaciju žice do 150 mm ili više za teške obloge kabela. Veći promjeri vijaka daju veću propusnost, ali zahtijevaju veću pogonsku snagu.
- L/D omjer: Veći L/D omjer osigurava bolju plastifikaciju i miješanje. Za PVC je tipično 24:1 do 28:1; za PE i XLPE, 25:1 do 30:1 je uobičajeno.
- Broj obrtaja vijka i izlazna brzina: Moderni brzi ekstruderi za telekomunikacijske žice mogu raditi pri brzinama vijaka većim od 200 okretaja u minuti, postižući brzine linije od 1000 m/min ili više za izolaciju tankih stijenki na malim vodičima.
- Temperaturne zone: Bačva je podijeljena na više neovisno kontroliranih zona grijanja (obično 4 do 8). Precizna kontrola zona sprječava toplinsku degradaciju materijala osjetljivih na toplinu poput PVC-a, koji počinje degradirati iznad 200°C.
- Dizajn glave ureznice: Tlačne rezne glave i cijevne rezne glave služe u različite svrhe. Tlačne matrice stvaraju bliski kontakt između izolacije i vodiča; cijevni kalupi ostavljaju mali zračni raspor i koriste se tamo gdje se izolacija ne smije vezati za vodič.
- Pogonski sustav: AC vektorski pogoni sa zatvorenom povratnom spregom sada su standardni, omogućujući preciznu kontrolu brzine i poboljšanja energetske učinkovitosti od 15-25% u usporedbi sa starijim istosmjernim pogonskim sustavima.
Izbor materijala također utječe na dizajn ekstrudera. PVC je osjetljiv na smicanje i zahtijeva pažljivu geometriju vijaka kako bi se izbjeglo lokalno pregrijavanje. XLPE namijenjen za umrežavanje preko CV (kontinuirana vulkanizacija) cijevi mora se obrađivati na kontroliranim temperaturama taline kako bi se spriječilo prerano umrežavanje unutar ekstrudera — fenomen koji se naziva "scorch".
Tehnologije unakrsnog povezivanja u ekstruziji kabela
Za srednje i visokonaponske energetske kabele, umrežavanje polietilenske izolacije pretvara je iz termoplasta u duroplast, dramatično poboljšavajući njegovu otpornost na toplinu i dugoročne električne performanse. Ekstruder žice i kabela mora biti kompatibilan s odabranom metodom umrežavanja.
Peroksidno unakrsno povezivanje (CV linije)
Najčešće korištena metoda za visokonaponske kabele. Nakon što ekstruder nanese XLPE spoj, kabel prolazi kroz cijev za kontinuiranu vulkanizaciju (CV) ispunjenu dušikom pri povišenom tlaku (obično 6–12 bara) i temperaturama do 300°C. Peroksid se razgrađuje i stvara kovalentne poprečne veze između polietilenskih lanaca. CV vodovi za EHV (ekstra visoki napon) kabele mogu biti dugi 200 metara ili više kako bi se osiguralo dovoljno vremena zadržavanja za potpuno umrežavanje prije hlađenja.
Unakrsno povezivanje silanom (Monosil i Sioplas)
Ekonomičnija metoda koja se koristi za niskonaponske i srednjenaponske kabele. U procesu Monosil, cijepljenje silanom odvija se unutar posebno dizajniranog ekstrudera, a umrežavanje se dovršava uranjanjem gotovog kabela u vruću vodu ili paru. Time se izbjegava potreba za CV cijevi i dobro je prilagođen za manje proizvodne količine.
Unakrsno povezivanje elektronskim snopom (EB).
Koristi se za izolaciju tankoslojne žice u automobilskoj, zrakoplovnoj i vojnoj industriji. Nakon ekstruzije, kabel prolazi kroz akcelerator elektrona koji bombardira izolaciju visokoenergetskim elektronima, uzrokujući umrežavanje bez upotrebe kemikalija. EB umrežavanje proizvodi žice koje su ocijenjene za temperature do 150°C ili više, što je važno za automobilsku primjenu u blizini izvora topline.
Izolacija and Jacketing Materials: How They Affect Extruder Selection
Izbor materijala izravno diktira vrstu i konfiguraciju potrebnog ekstrudera za žicu i kabel. Svaki polimer ima drugačije ponašanje taline, temperaturne prozore obrade i osjetljivost na smicanje i degradaciju.
PVC (polivinil klorid)
PVC čini više od 40% izolacije i materijala za obloge koji se globalno konzumira u industriji žice i kabela. Isplativ je, u obliku spoja otporan na plamen i jednostavan za obradu. Temperature obrade obično se kreću od 160°C do 190°C. PVC spojevi dostupni su u širokom rasponu vrijednosti tvrdoće po Shore A (od 60 za fleksibilne stupnjeve do 95 za krute tipove). Vijci koji se koriste za PVC obično su konstrukcije s niskom kompresijom kako bi se izbjegla prekomjerna toplina smicanja.
PE i HDPE
Polietilen nudi izvrsna dielektrična svojstva i otpornost na vlagu, što ga čini standardnim izborom za telekomunikacijske kabele i podzemne distribucijske kabele. HDPE omotači uobičajeni su na srednjenaponskim kabelima i kabelima s optičkim vlaknima zbog svoje kombinacije krutosti i kemijske otpornosti. Temperature obrade za PE kreću se od 180°C do 230°C ovisno o indeksu taline.
LSZH spojevi
Materijali s niskim postotkom dima i bez halogena obavezni su u primjenama kao što su tuneli, javne zgrade i mornarička plovila gdje otrovni dim iz zapaljenog PVC-a može biti opasan po život. LSZH spojevi obično se temelje na EVA (etilen vinil acetatu) ili mješavinama poliolefina koji su jako opterećeni ATH ili MDH (magnezijev dihidroksid) kao usporivačima plamena. Ova punila čine LSZH spojeve znatno težim za obradu , zahtijevajući dvopužne ekstrudere ili posebno dizajnirane jednopužne strojeve s barijernim vijcima i mjenjačima visokog momenta.
TPU i specijalni elastomeri
Termoplastični poliuretan nudi iznimnu otpornost na habanje i fleksibilnost, što ga čini preferiranim materijalom obloge za vučne lance, robotske kabele i primjene na moru. TPU zahtijeva preciznu kontrolu temperature jer je njegov prozor obrade uzak — obično 180°C do 210°C — a pregrijavanje uzrokuje hidrolitičku degradaciju ako materijal prethodno nije pravilno osušen. Sadržaj vlage mora biti ispod 0,02% prije obrade.
Kontrola kvalitete u ekstruziji žice i kabela
Kontrola kvalitete u proizvodnji žica i kabela nije izborna — propisana je međunarodnim standardima i izravno je povezana sa sigurnošću. Kabel s premalom izolacijom može katastrofalno otkazati u radu, uzrokujući električni požar ili smrt.
Inline sustavi mjerenja
Moderne ekstruzijske linije opremljene su inline mjeračima promjera pomoću laserske ili rendgenske tehnologije. Laserski mjerači mjere vanjski promjer u dvije ili tri osi istovremeno i šalju podatke natrag u kontrolu brzine linije i izlaza ekstrudera. Zahtjevi tolerancije za mnoge vrste kabela su ±0,05 mm ili manji , što zahtijeva upravljanje zatvorenom petljom u stvarnom vremenu, a ne periodično ručno mjerenje.
Rendgenski mjerači debljine stijenke idu i dalje mjereći debljinu stijenke izolacije u četiri ili više ravnina istovremeno, detektirajući ekscentričnost — stanje u kojem je vodič izvan središta unutar izolacije. Ekscentričnost iznad navedenih granica može uzrokovati proboj dielektrika pri visokom naponu.
Iskreno ispitivanje
Svaki izolirani vodič prolazi kroz uređaj za ispitivanje iskri (koji se naziva i detektor odmora) na proizvodnoj liniji. Visokonaponska elektroda okružuje kabel i primjenjuje istosmjerni ili izmjenični ispitni napon. Rupice, praznine ili onečišćenje koje razbija izolaciju uzrokuje iskreće pražnjenje, aktivirajući brojač i ponekad zaustavljajući vod. Ispitni naponi iskre obično se kreću od 1 kV za niskonaponsku žicu do 25 kV ili više za izolaciju srednjenaponskog kabela , u skladu sa standardima poput IEC 60885-2.
Dirigent Resistance and Insulation Resistance Testing
Off-line testovi uključuju mjerenje istosmjernog otpora vodiča (za provjeru poprečnog presjeka i čistoće materijala prema IEC 60228) i ispitivanje izolacijskog otpora pomoću megohmetra. Dobar kabel izoliran PVC-om trebao bi pokazivati vrijednosti izolacijskog otpora u stotinama megaohma po kilometru na temperaturi okoline.
Standardi i certifikati za žice i kabele
Industrijom žice i kabela upravlja sveobuhvatan okvir nacionalnih i međunarodnih standarda. Usklađenost je potrebna za pristup tržištu u većini zemalja i potvrđuju je laboratoriji za ispitivanje trećih strana.
- IEC norme (Međunarodna elektrotehnička komisija): IEC 60228 pokriva specifikacije vodiča; IEC 60502 pokriva energetske kabele do 30kV; IEC 60332 pokriva testove širenja plamena.
- UL standardi (Underwriters Laboratories, SAD): UL 44 pokriva duroplastom izolirane žice i kabele; UL 83 pokriva žicu izoliranu termoplastikom; UL 1581 je referentni standard za električne žice i kabele.
- RoHS i REACH: Propisi o zaštiti okoliša koji ograničavaju opasne tvari, uključujući olovne stabilizatore u PVC-u — izazov usklađenosti koji je potaknuo preformulaciju mnogih spojeva žice u Europi i sve više u Aziji.
- CPR (Uredba o građevinskim proizvodima, EU): Od 2017. kabeli koji se koriste u građevinarstvu u EU-u moraju nositi oznaku CE i biti klasificirani za reakciju na požar (klase od Aca do Fca).
- Automobilski standardi: ISO 6722 i LV 216 reguliraju automobilske žice koje se koriste u sustavima od 12 V i 48 V; za EV visokonaponsko ožičenje, ISO 19642 i USCAR-2 se sve više pozivaju.
Proizvođači moraju dokumentirati da njihov postupak ekstruzije, formulacija materijala i konačni proizvod zadovoljavaju primjenjivu normu. To zahtijeva detaljne zapise procesa, zadržane uzorke kabela i periodične revizije treće strane.
Pokretači rasta: gdje se potražnja za žicom i kabelom širi
Nekoliko velikih globalnih trendova stvara stalnu i ubrzanu potražnju za žičanim i kabelskim proizvodima, a posljedično i za visokoučinkovitim ekstruderima za žice i kabele koji mogu proizvoditi tražene vrste proizvoda po konkurentnoj cijeni.
Ožičenje električnih vozila
Konvencionalno vozilo s motorom s unutarnjim izgaranjem sadrži približno 1,5 do 2 kilometra žice u svom kabelskom snopu. Električno vozilo s punim akumulatorom, s dodatnom visokonaponskom distribucijom energije, sustavom upravljanja baterijom i infrastrukturom za punjenje, može zahtijevati 3 do 4 kilometra žice po vozilu . Uz predviđanje da će globalna prodaja električnih vozila dosegnuti 30 milijuna jedinica godišnje do 2030., to predstavlja ogromnu i rastuću potražnju za žicom za automobile i ekstruderima koji je proizvode.
Infrastruktura obnovljive energije
Vjetroelektrane na moru zahtijevaju podmorske kabele velikog promjera za međusobno povezivanje turbina i s obalom. Jedan projekt pučinske vjetroelektrane može zahtijevati stotine kilometara 33 kV kabela između nizova i visokonaponski izvozni kabel koji se može protezati 100 km ili više do priključne točke kopnene mreže. Uključeni materijali i procesi - posebno trostruka koekstruzija XLPE izolacijskih sustava - zahtijevaju najsofisticiranije dostupne konfiguracije ekstrudera za žice i kabele.
Podatkovni centar i proširenje 5G mreže
Eksplozivan rast računalstva u oblaku i infrastrukture umjetne inteligencije pokreće neviđenu potražnju za energetskim i signalnim kabelima za podatkovne centre. U međuvremenu, uvođenje 5G mreže zahtijeva ogromne količine optičkih kabela i koaksijalnih kabela za veze baznih stanica. Oba proizvoda zahtijevaju precizno istiskivanje izolacije tankih stijenki pri velikim brzinama linije.
Modernizacija mreže i elektrifikacija
Vlade diljem svijeta ulažu velika sredstva u nadogradnju zastarjele infrastrukture za prijenos i distribuciju električne energije. Samo su SAD prema nedavnom zakonu o infrastrukturi identificirale više od 65 milijardi dolara potreba za ulaganjima u mrežu. Velik dio ovih ulaganja teče izravno u podzemne srednjenaponske distribucijske kabele i visokonaponske prijenosne kabele — svi se proizvode na linijama za ekstruziju žice i kabela.
Odabir pravog ekstrudera za žice i kabele: praktična razmatranja
Odabir ekstrudera žice i kabela značajno je kapitalno ulaganje — strojevi renomiranih proizvođača kreću se od 100.000 USD za osnovnu postavu s jednim vijkom do nekoliko milijuna dolara za kompletnu visokonaponsku liniju za ekstruziju kabela. Odluka mora uzeti u obzir trenutne zahtjeve proizvoda, očekivane promjene u kombinaciji proizvoda i dugoročnu servisnu podršku.
Uskladite ekstruder sa svojim materijalom
Jedan ekstruder ne može se optimalno konfigurirati i za PVC i za LSZH spojeve bez izmjene puža. Ako vaša proizvodnja uključuje više materijala, planirajte namjenske linije ili uložite u sustave vijaka i bačvi s brzom izmjenom. Mnogi proizvođači nude modularne ekstruzijske glave i višestruke konfiguracije vijaka kako bi pružili fleksibilnost bez dupliciranja cijele linije.
Razmislite o automatizaciji i integraciji Industrije 4.0
Moderni ekstruderi žice i kabela sve više dolaze s OPC-UA povezivošću, omogućujući razmjenu podataka u stvarnom vremenu s MES-om (sustavi za izvođenje proizvodnje) i platformama za upravljanje kvalitetom. Automatizirano upravljanje zatvorenom petljom na temelju inline mjernih podataka smanjuje stope otpada i ovisnost o vještini operatera. Neki proizvođači izvješćuju o smanjenju otpada od 30–50% nakon implementacije kontrole promjera zatvorene petlje u usporedbi s ručnim podešavanjem.
Ocijenite podršku nakon prodaje i dostupnost rezervnih dijelova
Ekstruder koji se ne može brzo servisirati kada se vijak ili bačva istroše je proizvodna odgovornost. Komponente za habanje - vijci, bačve, vrhovi križnih glava i matrice - potrošni su materijali u ekstruziji žice, osobito kada se koriste spojevi punjeni abrazivom. Potvrdite da proizvođač ili regionalni distributer ima zalihe ovih dijelova i uračunajte vrijeme isporuke u izračun ukupnog troška vlasništva.
vodeći proizvođači ekstrudera za žice i kabele uključuju Maillefer (dio Nextroma), Troester, Rosendahl Nextrom, Davis-Standard i nekoliko kineskih proizvođača kao što su Taiyuan Heavy Industry i Dalian Rubber & Plastics Machinery. Svaki nudi različitu ravnotežu razine tehnologije, cijene i mogućnosti regionalne usluge.
 Povezano Proizvodi