E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Izravan odgovor: Što biste trebali očekivati od stroja za presjek upredene bakrene žice
Stroj za poprečni presjek upredene bakrene žice prvo se ocjenjuje prema ponovljivost dimenzija , ne najvećom brzinom. Ako stroj ne može reproducirati istu geometriju presjeka na kolutu za kolutom, svako povećanje izlazne brzine postaje problem. Skup tolerancije u višežilnom vodiču je mali: promjena vanjskog promjera od 0,1 mm može pomaknuti površinu poprečnog presjeka za otprilike 1,5% za vodič od 1,5 mm², što zauzvrat mijenja istosmjerni otpor i nosivost struje.
U praksi, trebali biste očekivati da dobro podešen stroj za umotavanje drži vanjski promjer unutar ±0,05 mm za većinu građevinskih žica i kabela za automobile. To je osnovna linija. Stroj također mora održavati stabilnu duljinu polaganja jer duljina polaganja utječe na kut zavojnice i mehaničku fleksibilnost gotovog vodiča. Kada ocjenjujete stroj, tražite dokaz o ponovljivosti pri različitim brzinama, a ne samo pri jednoj zadanoj točki.
Ovaj vodič raščlanjuje čimbenike koji kontroliraju točnost poprečnog presjeka, uspoređuje glavne tipove strojeva i pokazuje vam što trebate tražiti u proizvodnoj liniji. Cilj je pomoći vam da izbjegnete dvije skupe pogreške: kupnju stroja koji ne može izdržati toleranciju i kupnju stroja koji je previše specificiran za proizvode koje zapravo koristite.
Kako se gradi geometrija presjeka tijekom nasukavanja
Umotavanje uzima više pojedinačnih bakrenih žica i polaže ih u spiralni uzorak oko središnje osi. Dobiveni snop ima presjek koji nije savršeni krug. Raspored žica, broj slojeva i stupanj zbijanja određuju stvarnu površinu poprečnog presjeka i vanjsku ovojnicu vodiča.
Tri geometrijska pojma važnija su od bilo kojeg drugog:
- Duljina polaganja je osna udaljenost za jedan potpuni spiralni omotač žice oko jezgre. Kraća duljina polaganja povećava kut zavojnice i čini vodič fleksibilnijim, ali također povećava trenje i rizik od oštećenja površine.
- Uzorak slojeva opisuje koliko je žica u svakom sloju. Za koncentričnu konstrukciju, broj žica u jednom sloju obično je zbroj svih žica prethodnog sloja plus žica jezgre. Na primjer, 7-žilni vodič ima 1 jezgru i 6 u prvom sloju.
- Zbijanje je smanjenje vanjskog promjera prolaskom upredenog snopa kroz matricu za oblikovanje. Zbijanje povećava faktor punjenja bakrom, ali čini vodič krućim.
Faktor popunjenosti je brz način za usporedbu konstrukcija. Nekompaktirani 7-žilni vodič ima faktor punjenja oko 0,78, dok kompaktna verzija može doseći 0,92 ili više. Kompromis je u tome što zbijanje povećava zaostalo naprezanje u bakru i često zahtijeva naknadni korak žarenja.
Obitelji strojeva u usporedbi: Koji tip daje najuži presjek
Obitelj strojeva koju odaberete ima izravan učinak na poprečni presjek koji možete postići. Svaki tip ima drugačiji profil napetosti, mehanizam rotacije i raspon brzine. Tablica u nastavku daje kratku usporedbu za četiri glavne obitelji koje se koriste u bakrenim užetima.
| Vrsta stroja | Tipični raspon brzine | Kontrola presjeka | Najbolja aplikacija |
|---|---|---|---|
| Stroj za grozdiranje | 5000–8000 okretaja u minuti | Dobro za fine žice, ali promjer može varirati ovisno o napetosti. | UL žica, fini savitljivi kablovi |
| Kruti okvir | 200–600 okretaja u minuti | Izvrsna dimenzijska stabilnost, ali spora. | Veliki strujni kablovi |
| Cjevasto nasukanje | 1500–4000 o/min | Umjerena kontrola, dobra za srednje veličine žice. | Savitljivi kablovi, kontrolni kablovi |
| Nasukanje planeta | 100–500 okretaja u minuti | Vrlo precizan, posebno za specijalne kablove. | Aerospace, high-end podatkovni kabeli |
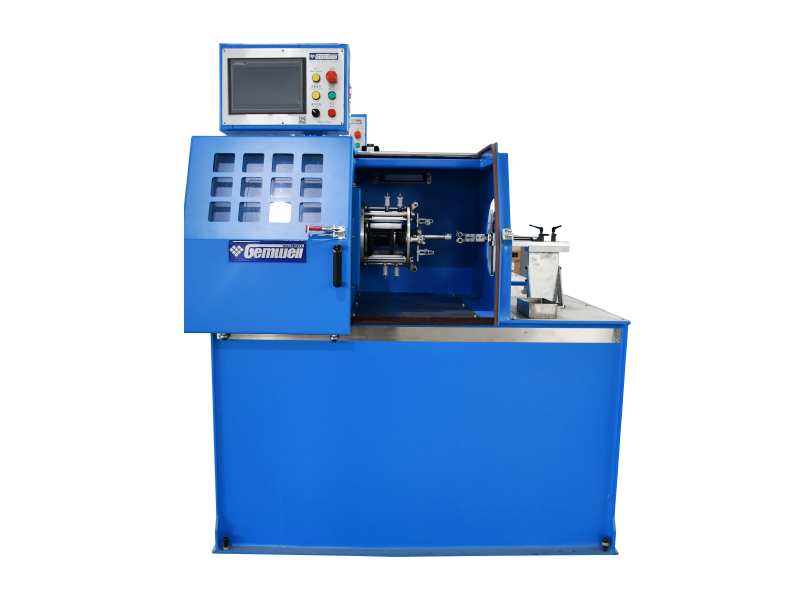
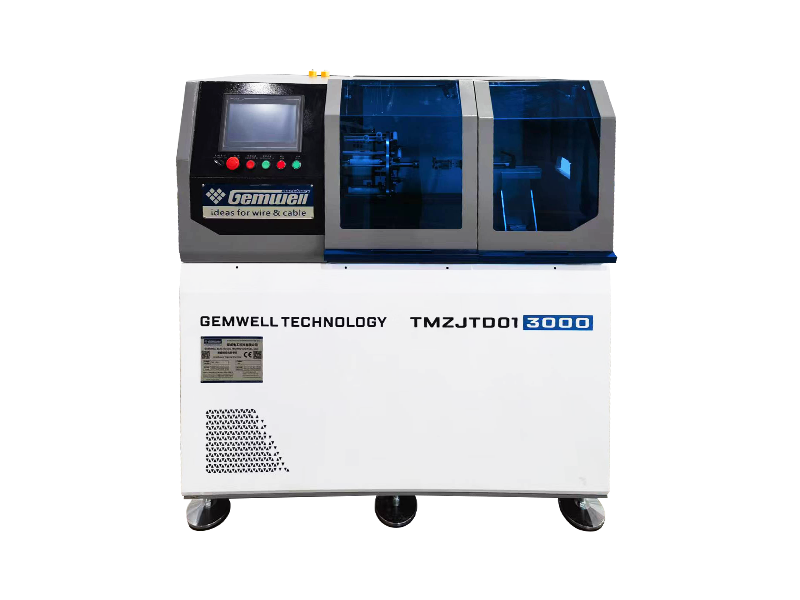
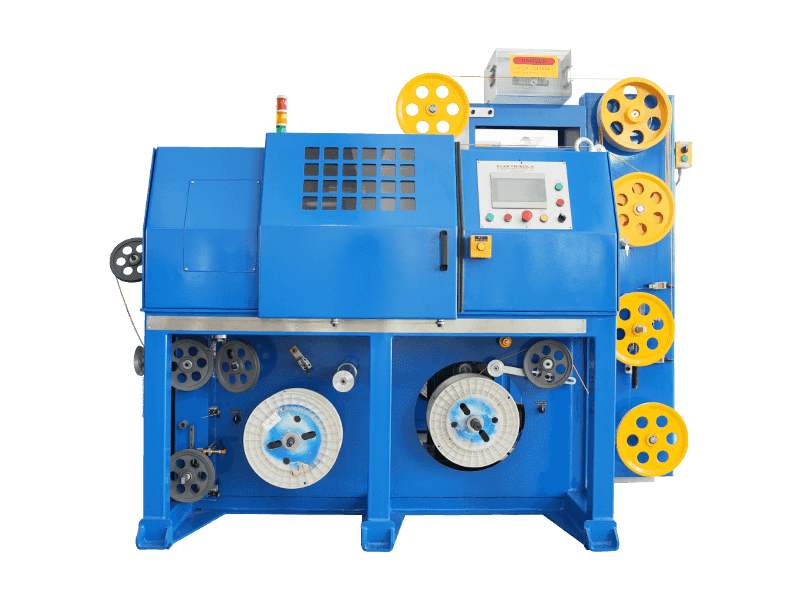
Za bakrene vodiče srednje veličine i opću proizvodnju kabela, obitelj konzolnih jednostrukih uvijanja nudi praktičnu sredinu. Ovi strojevi održavaju stabilnu putanju napetosti kroz cijeli ciklus uvijanja, što je ključno za održavanje ponovljivog presjeka. Jedan primjer je a diferencijalna brzina takeup type konzolni jednostruki stroj za uvijanje bez takeup remenice , dizajniran da eliminira varijacije promjera uzrokovane pomacima napetosti na strani namotavanja.
 Konzolni jednostruki stroj za namatanje diferencijalne brzine bez remenice Ovaj stroj održava stabilnu napetost kroz diferencijalni prijenos, eliminirajući pomake napetosti na strani prihvata. Idealan je za bakrene vodiče srednje veličine gdje je ponovljiva geometrija poprečnog presjeka kritična. Pogledajte proizvod →
Uloga stroja za uvijanje parica u geometriji kabela s više parica
Stroj za poprečni presjek upredene bakrene žice često se brka s a stroj za uvijanje parnih žica . Nisu isti. Stroj za umotavanje pravi jedan vodič od mnogo žica. Stroj za uvijanje parova žica uzima dva već upletena vodiča i uvija ih u par zadržavajući čvrstu i ujednačenu geometriju.
Kada gradite mrežne kabele ili industrijske Ethernet kabele, presjek para bitan je za impedanciju i povratni gubitak. Duljina upletenosti para i stupanj napetosti na svakom vodiču izravno utječu na udaljenost između dva vodiča, što zauzvrat mijenja kapacitet i impedanciju kabela. Mali pomak u presjeku para može gurnuti kabel izvan navedenog raspona.
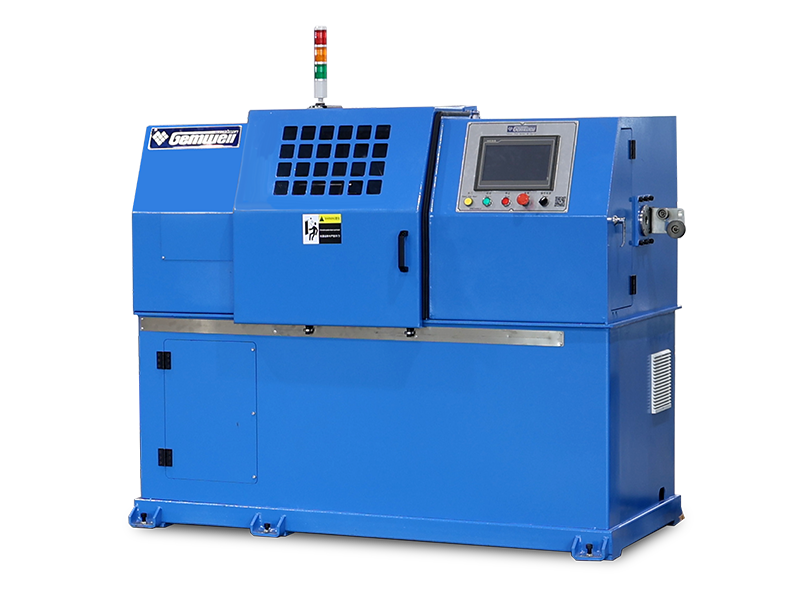
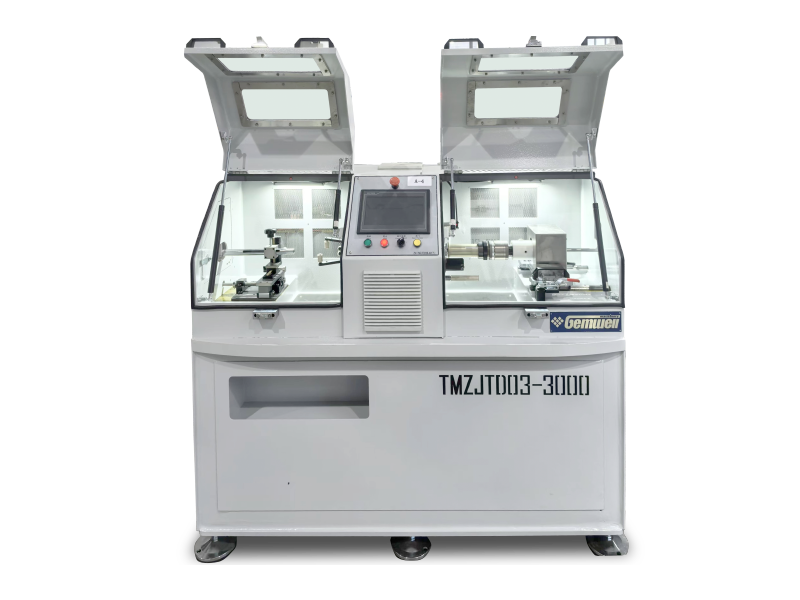
U liniji Ethernet kabela gdje korak uvijanja parica mora upravljati s četiri parice odjednom s dosljednim korakom, mrežni kabel trostruki integrirani stroj za trostruko uvijanje je rješenje koje objedinjuje više operacija uvijanja u jednom stroju. Nije isto što i stroj za uvijanje bakra, ali dijeli isti zahtjev za preciznom geometrijom poprečnog presjeka u cijeloj višeparnoj konstrukciji.
Integrirani trostruki trostruki stroj za uvijanje mrežnih kabela Ovaj stroj objedinjuje jednostruko, stražnje i parno upredanje u jednu jedinicu, osiguravajući preciznu konzistentnost nagiba za kabele s više parica. Pogodan je za CAT5/CAT5E/CAT6 obradu mrežne jezgre žice. Pogledajte proizvod → Čimbenici procesa koji svaki dan mijenjaju presjek
Sam stroj samo je pola priče. Bakrena žica koja ulazi u žicu mora biti konzistentna u svom promjeru, mehaničkoj tvrdoći i stanju površine. Čimbenici koji se najviše zanemaruju u svakodnevnoj proizvodnji su:
- Vrsta bakra — Bakar bez kisika i ETP (electrolytic tough pitch) bakar imaju različita mehanička svojstva. Promjena izvora bakra može promijeniti način na koji se žice sabijaju tijekom uvijanja i promijeniti konačni vanjski promjer za 0,02–0,05 mm.
- Izvlačenje i žarenje — Žice moraju biti žarene do dosljednog istezanja. Ako je bakar djelomično stvrdnut radom od faze izvlačenja, neće jednoliko teći u užetni snop, a poprečni presjek će razviti ovalan oblik.
- Kontrola napetosti — Napetost svake pojedinačne žice mora biti uravnotežena. Nejednaka napetost u konstrukciji sa 7 žica može učiniti da vanjske žice budu više od ostalih, stvarajući eliptični presjek.
- Stanje kalupa za oblikovanje — Istrošena matrica će proizvesti nekoncentrični zbijeni vodič. S vremenom promjer matrice raste, a omjer zbijanja opada. Matrica bi se trebala mjeriti svakih 500 radnih sati i zamijeniti kada se promjer poveća za više od 0,01 mm.
Praktičan primjer iz tvornice kabela koja proizvodi savitljivi vodič od 0,75 mm²: kada se kalup za oblikovanje istrošio za 0,02 mm, izmjerena površina poprečnog presjeka pala je za oko 2,3%, a DC otpor se povećao za 2%. Samo to je dovoljno da pokvari kozmetički prihvatljiv kabel.
In-line provjere kvalitete i defekti poprečnog presjeka
Ne možete pregledati svoj put do dobrog presjeka. Morate ga izgraditi i pratiti u stvarnom vremenu. Moderne linije koriste laserske mjerače promjera, opremu za mjerenje kapaciteta i kamere velike brzine. Donja tablica navodi najčešće nedostatke, njihove temeljne uzroke i korektivne radnje koje operateri trebaju poduzeti.
| kvar | Glavni uzrok | Korektivna radnja |
|---|---|---|
| Ovalni presjek | Neravnomjerna napetost žice ili istrošen kalup za oblikovanje | Kalibrirajte napetost na svakoj putanji žice; izmjeriti i zamijeniti matricu |
| Labavost u vanjskom sloju | Nedovoljna stražnja napetost na vanjskim žicama | Povećajte napetost u koturovima vanjske žice |
| Pomicanje promjera preko koluta | Promjena napetosti kako se promjer isplatnog koluta smanjuje | Koristite sustav isplate za kompenzaciju napetosti |
| Površinske ogrebotine | Grube kontaktne površine na pramcu ili vodećoj remenici | Ispolirajte ili zamijenite kontaktne površine; provjerite stanje ležaja |
Automatizacija, PLC kontrola i bilježenje podataka na modernim linijama
Moderni strojevi za poprečni presjek upredene bakrene žice ne bi trebali biti zatvorene kutije. Dobra linija pruža operateru uvid uživo u kritične parametre koji utječu na poprečni presjek: napetost po žici, stvarnu duljinu polaganja, pritisak kalupa za oblikovanje i brzinu linije. PLC s jasnim HMI-jem omogućuje pohranjivanje recepata za svaki proizvod i njihovo ponovno pozivanje u sekundi.
Zapisivanje podataka nije samo za rješavanje problema. To je alat za upravljanje. Ako stroj bilježi mjerenje poprečnog presjeka za svakih 10 metara žice, možete pratiti trendove i predvidjeti kada će se matrica pomaknuti. Ovaj proaktivni pristup sprječava gubitak velike količine kabela.
U sustavu koji kombinira više koraka uvijanja, poput mrežni kabel trostruki integrirani stroj za trostruko uvijanje , automatizacija postaje jedini praktični način za sinkronizaciju svih odjeljaka. Bez automatske kompenzacije napetosti, promjena u jednom dijelu povlači cijeli kabel izvan cilja.
Integrirani trostruki trostruki stroj za uvijanje mrežnih kabela Ovaj stroj objedinjuje jednostruko, stražnje i parno upredanje u jednu jedinicu, osiguravajući preciznu konzistentnost nagiba za kabele s više parica. Pogodan je za CAT5/CAT5E/CAT6 obradu mrežne jezgre žice. Pogledajte proizvod → Kako odabrati konfiguraciju za svoju proizvodnu liniju
Odabir stroja za umotavanje bakrene žice poprečnog presjeka odluka je koja bi se trebala temeljiti na proizvodima koje trenutno koristite i proizvodima koje planirate koristiti u sljedeće tri godine. Sljedeći kontrolni popis sažima ključna pitanja koja trebate postaviti prije kupnje.
- Koja je najmanja i najveća veličina vodiča koju trebate spojiti? Raspon promjera žice s kojim stroj može rukovati određuje trebate li stroj za spajanje u grozdove, upredivač s krutim okvirom ili konzolni stroj za jednostruko uvijanje.
- Koja je najgora tolerancija duljine polaganja koju vaši kupci očekuju? Za automobilske kabele uobičajena je tolerancija od ±5% duljine polaganja. Za podatkovne kabele tolerancija može biti još veća.
- Trebate li zbijanje u istoj liniji ili je zbijanje zaseban korak? Ako planirate sabijanje, stroj mora biti u stanju primiti matricu za oblikovanje i održavati povezanu stražnju napetost.
- Koja je vaša očekivana učestalost prijelaza? Ako koristite mnogo različitih veličina vodiča, stroj s brzom izmjenjivom reznom glavom i podesivim sustavom dužine polaganja uštedjet će sate svake smjene.
- Koja je razina podrške nakon prodaje dostupna lokalno? Stroj koji je teško servisirati je stalni trošak. Zatražite dostupnost rezervnih dijelova i dokumentirane postupke održavanja.
Navike održavanja koje održavaju točnost poprečnog presjeka stabilnom
Stroj koji drži toleranciju prvog dana neće je držati tisućiti dan osim ako ga ne održavate. Tri navike održavanja imaju najveći utjecaj na kvalitetu presjeka:
- Svakodnevno čišćenje pramčanih i vodećih kolotura. Bakrena prašina i ostaci maziva nakupljaju se na ovim površinama i stvaraju mikro-ogrebotine. Desetominutno brisanje po smjeni jeftino je osiguranje.
- Tjedna provjera kalibracije napetosti. Napetost na svakoj putanji žice mora odgovarati referentnoj vrijednosti. Pomak od 3-5% napetosti može vidljivo promijeniti presjek.
- Mjesečni pregled kalupa za oblikovanje. Izmjerite otvor matrice kalibriranom mjernom iglom. Ako je otvor narastao za više od 0,01 mm, matrica je za zamjenu.
Za dublje razumijevanje interakcije brzine, napetosti i dužine polaganja, možete pregledati tehničke karakteristike brzohodnih strojeva za upredanje u rubrici novosti naše tvrtke. Članak objašnjava kako ti parametri utječu na konačnu geometriju i daje praktične preporuke za operatere.
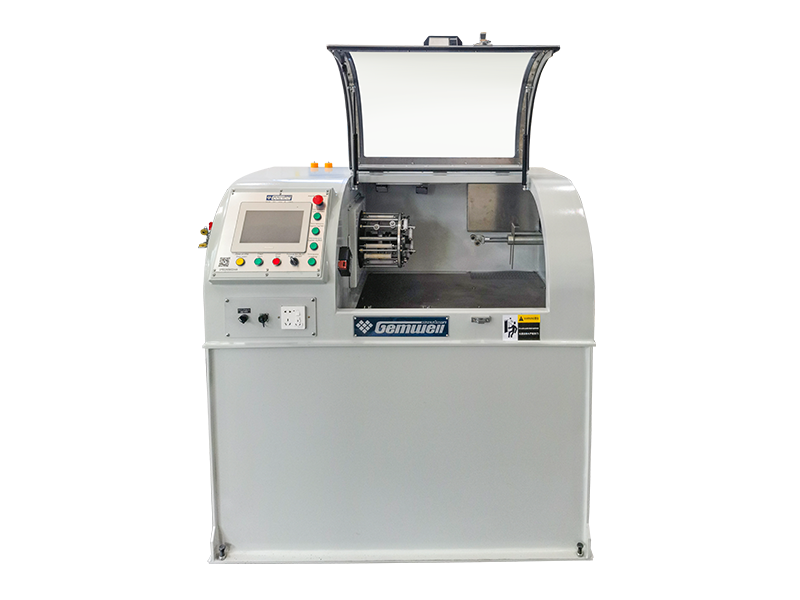
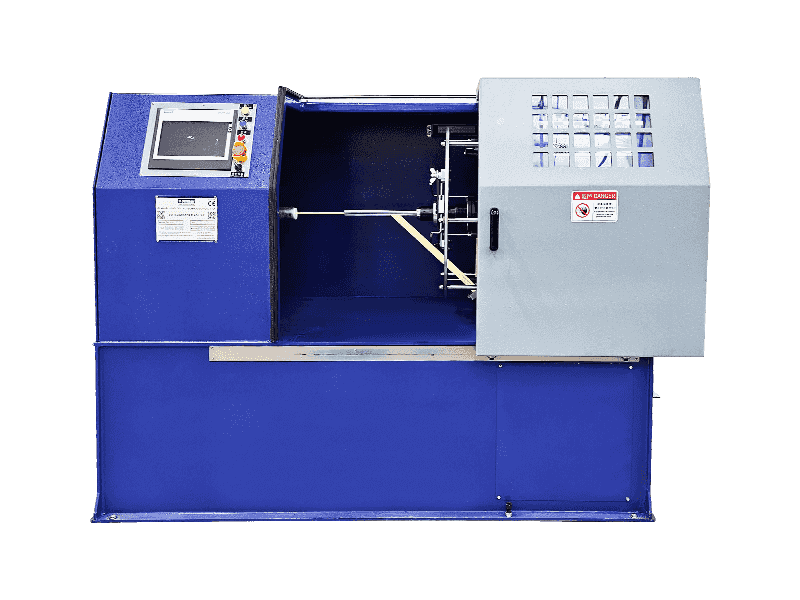
Druga vrsta stroja koja smanjuje teret održavanja je lagani jednodijelni konzolni jednostruki stroj za uvijanje s vanjskim vodećim koloturnikom i prihvatom snage . Ovaj dizajn eliminira potrebu za zasebnom prihvatnom remenicom, što uklanja veliki izvor varijacija napetosti i pojednostavljuje održavanje.
Lagani integrirani konzolni jednostruki stroj za uvijanje s vanjskim nosačem Ova lagana konstrukcija integrira konzolu i vanjski nosač, pojednostavljujući održavanje i smanjujući varijacije napetosti. Prikladan je za proizvodnju kabela opće namjene koja zahtijeva stabilnu geometriju vodiča. Pogledajte proizvod → Često postavljana pitanja
Koju toleranciju presjeka treba imati stroj za uvijanje bakra?
Za većinu kabela opće namjene, tolerancija vanjskog promjera trebala bi biti ±0,05 mm kada se vodič mjeri na istoj poziciji duž koluta. Za vrlo fine žice, kao što su niti od 0,2 mm u kabelima visoke savitljivosti, tolerancija od ±0,03 mm je realnija i zahtijeva stroj s izuzetno stabilnom napetosti.
Je li stroj za upredanje parova žica isto što i stroj za spajanje niti?
Ne. Stroj za uvijanje parica uvija dva već oblikovana vodiča zajedno u par. Stroj za skupljanje niti uzima mnogo pojedinačnih žica i čini jedan vodič. Dva su stroja u različitim fazama procesa proizvodnje kabela.
Zašto zbijanje mijenja vanjski promjer višežilnog vodiča?
Zbijanje gura pojedinačne žice bliže jedna drugoj i ispunjava praznine između njih. Ovo smanjuje promjer omotača za isti presjek bakra. Na primjer, 7-žilni vodič s bakrenom površinom od 1,5 mm² može imati promjer od 1,68 mm prije zbijanja i 1,55 mm nakon zbijanja.
Što uzrokuje ovalni umjesto okrugli presjek nakon nasukavanja?
Najčešći uzrok je nejednaka napetost na pojedinačnim žicama. Ako se napetost žice razlikuje od jedne bobine do druge, neke žice će biti više od drugih. Kabel će tada proći kroz matricu za oblikovanje izvan središta, stvarajući ovalni oblik. Drugi uzrok je istrošen kalup za oblikovanje s otvorom koji nije okrugao.
Koliko često treba mijenjati kalupe za oblikovanje na liniji za usuđivanje?
Ne postoji jednoznačan odgovor, ali praktično pravilo je mjeriti otvor matrice svakih 500 radnih sati. Ako je otvor narastao za više od 0,01 mm, zamijenite matricu. Za liniju koja radi 24 sata dnevno, to može značiti svakih 4-8 tjedana, ovisno o tvrdoći žice i brzini.
Zašto se korak uvijanja razlikuje između parica unutar istog kabela s više parica?
Različiti stupnjevi uvijanja namjerno se koriste za smanjenje preslušavanja između parica. U Ethernet kabelima, četiri para često imaju četiri različite duljine polaganja. Stroj koji proizvodi ove kabele mora biti u mogućnosti postaviti svaki par neovisno i održavati visinu stabilnom po cijeloj duljini.
 Povezano Proizvodi