E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Kratak odgovor: omatanje kabela je sigurno — ali samo ako se pravilno izvede
Omotavanje električnih kabela i produžnih žica samo po sebi ne uzrokuje štetu niti ugrožava sigurnost. Međutim, način na koji ih zamotate čini ogromnu razliku. Čvrsto namotavanje, savijanje pod oštrim kutovima ili spajanje kabela u snopove dok su pod opterećenjem može stvoriti toplinu, pogoršati izolaciju i skratiti životni vijek žice. Glavni uzrok većine kvarova povezanih s kabelom nije samo omatanje, već nepravilna tehnika omatanja u kombinaciji s nekvalitetnom konstrukcijom kabela.
Razumijevanje zašto neki kabeli izdrže desetljećima dok se drugi pohabaju, pregriju ili pokvare u roku od godinu dana zahtijeva promatranje dva međusobno povezana čimbenika: kako se kabeli pohranjuju i kako se njima upravlja u svakodnevnoj uporabi i kako je kabel uopće proizveden — posebno uloga ekstrudera žice i kabela u određivanju strukturalnog integriteta konačnog proizvoda.
Zašto je način na koji omotavate kabele zapravo bitan
Električni kabeli i produžne žice nisu samo metalni vodiči. To su slojeviti sustavi — jezgra vodiča okružena izolacijom, ponekad s dodatnim oklopom ili omotačem — i svaki sloj ima fizičke tolerancije. Kada omotate kabel, istovremeno mehanički opterećujete sve te slojeve.
Nakupljanje topline u namotanim produžnim žicama
Jedan od najdokumentovanijih rizika omatanja kabela je nakupljanje topline. Kada je produžna žica smotana i još uvijek spojena na strujni krug pod naponom, ponaša se kao induktor - toplina koju stvara električni otpor ne može se raspršiti tako učinkovito kao što bi bila u odmotanom stanju. Potpuno namotani produžni kabel od 13 ampera koji nosi blizu nazivnog opterećenja može doseći temperature 30–50°C više od istog kabela položenog ravno. To je razlog zašto koluti produžne žice koji se prodaju u Ujedinjenom Kraljevstvu i EU sadrže izričita upozorenja da se moraju potpuno odmotati prije upotrebe pod velikim opterećenjem.
Nakupljanje topline ubrzava degradaciju izolacije. Većina standardne PVC izolacije predviđena je za kontinuirani rad na 70°C. Ponovljeni ciklusi pregrijavanja uzrokuju da PVC postane krt, pukne i na kraju izloži vodič - stvarajući opasnost od udara i požara koji se pojavljuju niotkuda godinama nakon početnog oštećenja.
Mehanička opterećenja na vodiču i izolaciji
Radijus savijanja kritična je specifikacija za svaki kabel. Svaka vrsta žice ima minimalni radijus savijanja — najčvršću krivulju koju može izdržati bez trajne deformacije. Čvrsto omotavanje kabela oko male kuke, središta kabela s uskom jezgrom ili čak vaše vlastite ruke može prekršiti ovaj minimalni radijus savijanja. Posljedice uključuju:
- Mikro-lomovi u pojedinačnim žicama unutar vodiča
- Pukotine u izolacijskom omotaču uslijed naprezanja, osobito u hladnim okruženjima
- Odvajanje plašta od izolacije kod višeslojnih kabela
- Povećani otpor na oštećenim točkama, što dovodi do lokalnog zagrijavanja
Za standardni savitljivi kabel od 1,5 mm² koji se obično koristi u kućnim produžnim vodovima, preporučeni minimalni radijus savijanja obično je 15–20 mm. Većina ljudi omotava kabele u petlje daleko manje od ovoga, a da ne shvaćaju dugoročnu štetu koju uzrokuju.
Uloga Ekstruder žice i kabela u kvaliteti kabela
Prije nego što bilo koji kabel dospije u ruke potrošača, on prolazi kroz proizvodni proces u kojem je ekstruder žice i kabela središnji dio opreme. Ekstruder nanosi slojeve izolacije, omotača i omotača na vodič tjerajući rastaljeni polimer - obično PVC, XLPE, LSZH ili TPE - kroz precizno projektiranu matricu pri kontroliranoj temperaturi, tlaku i brzini. Kvaliteta ovog procesa ekstruzije izravno određuje koliko dobro kabel podnosi fizičke napore svakodnevnog omatanja, savijanja i namotavanja.
Kako parametri ekstruzije utječu na trajnost
Ekstruder žice i kabela radi unutar uskog raspona parametara. Odstupanje od optimalnih postavki dovodi do nedostataka koji možda nisu vidljivi golim okom, ali značajno smanjuju mehaničku i toplinsku izvedbu kabela:
| Parametar ekstruzije | Ako je prenisko | Ako je Previsoko | Utjecaj na toleranciju pakiranja |
|---|---|---|---|
| Temperatura taljenja | Slabo tečenje polimera, šupljine u izolaciji | Degradacija polimera, promjena boje | Šupljine uzrokuju pucanje pod opetovanim savijanjem |
| Brzina linije | Debeli, neravni zid — gubitak materijala | Tanak zid, ispod specifikacije — smanjena izolacija | Tanke stijenke brže propadaju pod mehaničkim opterećenjem |
| Pritisak glave matrice | Široka, slabo vezana jakna | Pretjerano opterećenje vodiča na izlazu iz matrice | Labave trake omotača kada je kabel smotan |
| Brzina hlađenja | Meka, deformabilna izolacija | Unutarnja naprezanja zaključana u polimeru | Preostalo naprezanje uzrokuje spontano pucanje |
To je razlog zašto kabeli renomiranih proizvođača — čije se linije ekstrudera za žice i kabele nadziru linijskim testiranjem iskrenja, mjeračima debljine stijenke i kontinuiranim mjerenjem promjera — stalno nadmašuju jeftine uvozne proizvode koji preskaču ove kontrole kvalitete. Kabel s postojanim izolacijskim zidom od 0,8 mm savijat će se tisuće puta više prije nego što pokvari nego onaj s 0,4 mm tankom točkom na jednoj strani.
Izbor izolacijskih materijala i njihov utjecaj na fleksibilnost
Polimerni spoj koji se stavlja u ekstruder žice i kabela također igra važnu ulogu u tome kako gotov kabel reagira na omatanje. Različiti izolacijski materijali imaju vrlo različite profile fleksibilnosti:
- Standardni PVC: Niska cijena, naširoko se koristi, ali postaje krut i krt na temperaturama ispod 0°C. Omotavanje kabela izoliranih PVC-om u hladnim okruženjima značajno povećava rizik od pucanja izolacije.
- Fleksibilni PVC (s plastifikatorima): Puno savitljiviji na niskim temperaturama, lakše oprašta kada se čvrsto smota. Obično se koristi u kućanskim produžnim žicama.
- XLPE (umreženi polietilen): Izvrsna toplinska otpornost do 90°C kontinuirano, bolja mehanička svojstva od PVC-a, ali manje fleksibilna na sobnoj temperaturi. Koristi se u kablovima s većim opterećenjem.
- TPE (termoplastični elastomer): Vrhunska fleksibilnost i performanse pri niskim temperaturama. Kabeli s TPE omotačem mogu se čvrsto smotati i ostati neoštećeni, zbog čega su omiljeni za prijenosne alate i opremu na otvorenom.
- LSZH (nizak dim bez halogena): Koristi se u okruženjima gdje su otrovni plinovi problem za sigurnost od požara, kao što su tuneli i podatkovni centri. Općenito čvršći od PVC ekvivalenata.
Poznavanje materijala od kojeg je izrađena izolacija vašeg kabela pomaže vam da donesete utemeljeniju odluku o tome koliko se čvrsto može omotati i pod kojim temperaturnim uvjetima okoline.
Ispravne tehnike za omatanje električnih kabela i produžnih žica
Poznavajući rizike, sljedeće praktično pitanje je kako pravilno omotati kabele tako da traju dulje, da budu sigurniji i da ih se lako postavi. Postoji nekoliko etabliranih metoda koje koriste profesionalci u audio-vizualnoj, elektrotehničkoj i građevinskoj industriji, a koje se savršeno prevode u svakodnevnu upotrebu kod kuće i na radnom mjestu.
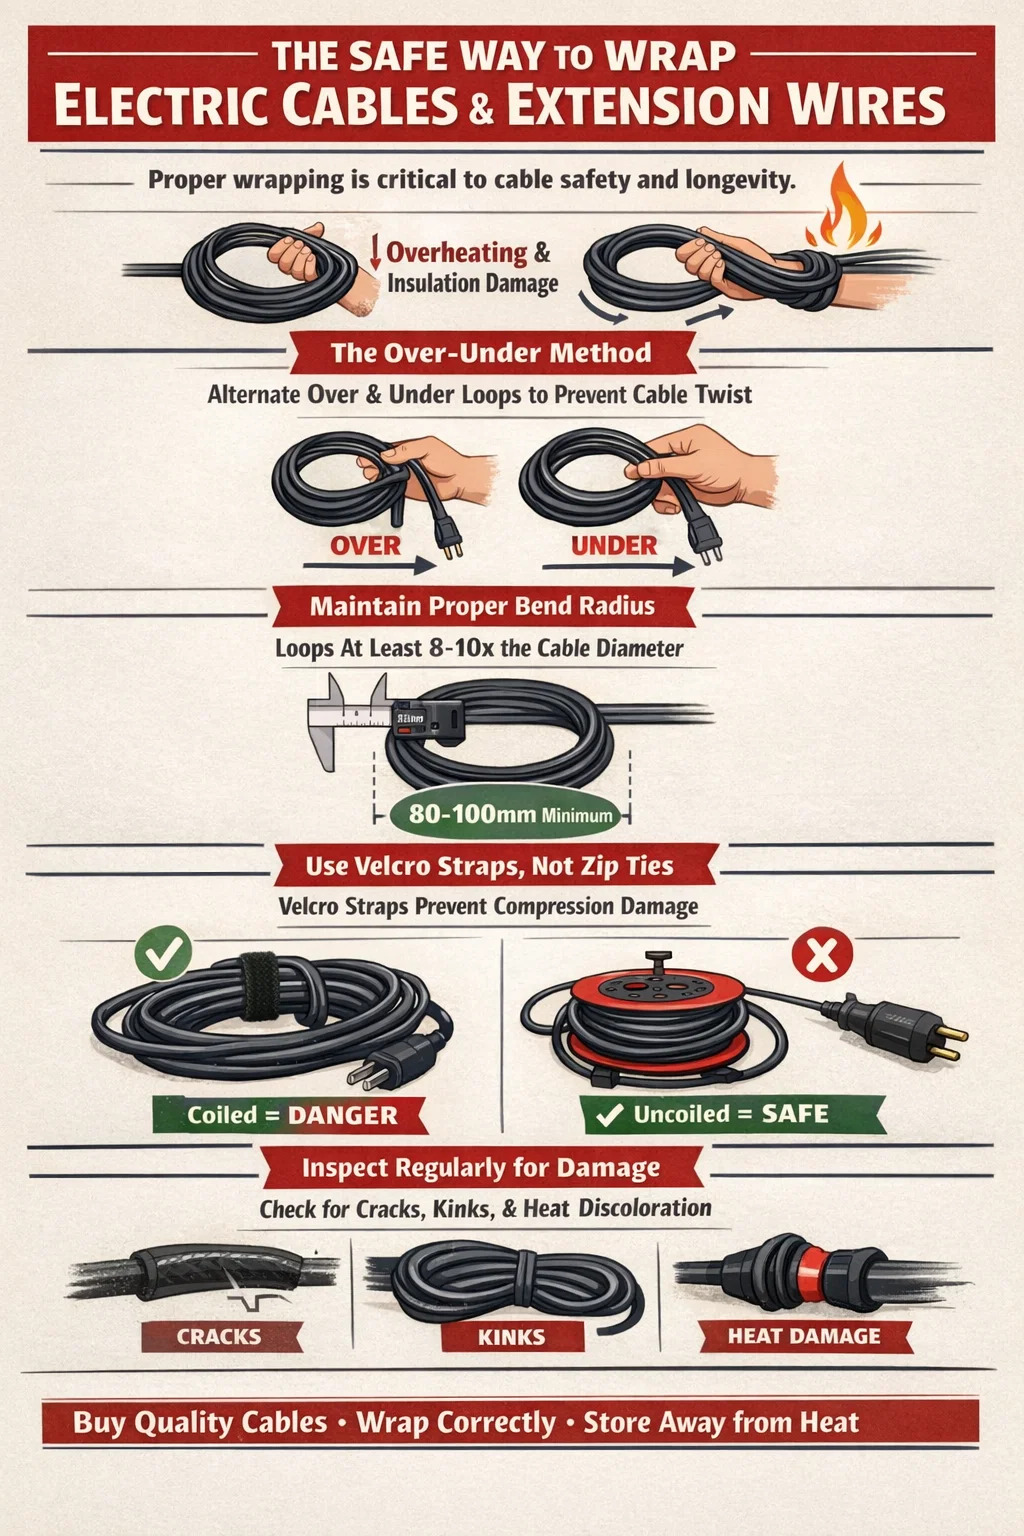
Prekomjerna metoda
Tehnika over-under je zlatni standard za omatanje kabela koji se moraju više puta motati i pohranjivati. Umjesto omatanja kabela u istom smjeru rotacije svaki put - što stvara torzijsko naprezanje u vodiču - mijenjate smjer svake petlje. Jedna petlja ide "preko" u prirodnom luku, sljedeća ide "ispod" s blagim uvijanjem prema unutra, i tako naizmjenično. To rezultira zavojnicom koja leži ravno, odmotava se bez savijanja i ne akumulira uvijanje s efektom pamćenja koje s vremenom uništava kabele. Profesionalni audio tehničari i snimateljske ekipe koriste ovu metodu kao standard jer jedan mikrofon ili video kabel može stajati nekoliko stotina dolara.
Poštivanje minimalnog radijusa savijanja
Kao praktično pravilo, promjer petlje kod namotavanja kabela trebao bi biti najmanje 8 do 10 puta veći od vanjskog promjera kabela. Za tipičnu produžnu žicu promjera 10 mm, to znači da petlje nisu manje od 80-100 mm u promjeru. Omotavanje oko uske kuke, tankog čavla ili vaših prstiju stvara zavoje mnogo čvršće od ovoga, a opetovana uporaba povećava štetu sve dok ne dođe do kvara.
Korištenje kabelskih vezica, čičak traka i odgovarajućih kolutova
Način na koji učvršćujete omotani kabel važan je jednako kao i sama tehnika omatanja:
- Velcro kabelske vezice su poželjniji od plastičnih zip vezica jer ne stišću kabel. Zip vezica čvrsto stegnuta oko snopa kabela stvara točku koncentriranog pritiska koja s vremenom može deformirati izolaciju i stvoriti slabu točku izolacije.
- Trake na kuku i petlju za višekratnu upotrebu dizajniran posebno za kabele — dostupni od proizvođača kao što su Hellermann Tyton i Panduit — primjenjuju ravnomjeran, nježan pritisak oko svitka bez stezanja.
- Kabelski koluti s velikim promjerom jezgre održavati siguran polumjer savijanja kroz cijelu pohranjenu duljinu. Za produžne žice do 25 m duljine preporučuju se koluti s promjerom jezgre od najmanje 150 mm.
- Slika-8 skladištenje na fiksnoj konzoli ili klinu je alternativa namotavanju koja potpuno eliminira nakupljanje torzijskog naprezanja. Kabel se križa u središnjoj točki sa svakim omotanjem, poništavajući rotaciju uvedenu sa svake strane.
Nikada nemojte omotati produžnu žicu pod naponom dok je namotana
Ovo zaslužuje poseban naglasak. Ako koristite produžnu žicu za napajanje opreme koja je blizu nazivne amperaže — kao što je grijač prostora, električni alat ili visokotlačni perač — žica se mora potpuno odmotati prije upotrebe. Provođenje namotane produžne žice na 10 ampera na kabelu s oznakom 13 ampera predstavlja poznat rizik od požara. Podaci o istrazi požara u UK-u opetovano su identificirali namotane produžne vodove kao izvor paljenja kod kućnih požara. IET propisi o ožičenju i smjernice proizvođača to odražavaju.
Kako tehnologija ekstrudera žice i kabela utječe na ponašanje omatanja modernih kabela
Razlika u performansama između kabela koji preživi tisuće ciklusa omotavanja i odmotavanja i onog koji ne uspije nakon nekoliko mjeseci gotovo se u potpunosti svodi na ono što se dogodilo unutar ekstrudera žice i kabela tijekom proizvodnje. Suvremene linije ekstrudera znatno su sofisticiranije od onih od prije dvadeset godina, a rezultirajući kabeli odražavaju taj napredak.
Višeslojna ekstruzija u jednom prolazu
Suvremene konfiguracije ekstrudera za žicu i kabel mogu nanijeti više slojeva polimera u jednom prolazu kroz tandemski ili trostruki sklop matrice. Ovom tehnikom koekstruzije stvara se kabel u kojem su izolacijski sloj i vanjski omotač spojeni na molekularnoj razini umjesto da jednostavno stoje jedan na drugom. Koekstrudirani kabeli otporni su na raslojavanje pri ponovljenom savijanju — ključna prednost za svaki kabel koji će se redovito motati i odmotati.
Kontinuirana vulkanizacija i XLPE obrada
Za kabele viših specifikacija, ekstruder za žice i kabele ulazi u cijev za kontinuiranu vulkanizaciju (CV) gdje se ekstrudirana XLPE izolacija umrežuje toplinom i pritiskom odmah nakon nanošenja. Unakrsno povezivanje stvara trodimenzionalnu polimernu mrežu koja se ne može rastopiti - za razliku od termoplastične izolacije - i daleko je otpornija na trajnu deformaciju kada su kabeli omotani pod opterećenjem. XLPE kabeli mogu tolerirati stalne radne temperature do 90°C u usporedbi sa 70°C za standardni PVC, pružajući veću toplinsku sigurnosnu marginu kada se kabeli pohranjuju u zavojnicama.
Precizna kontrola debljine zida
Moderne linije ekstrudera žice i kabela opremljene su laserskim ili rendgenskim mjeračima promjera i sustavima za automatsko centriranje koji drže vodič centriranim unutar matrice do tolerancija od ±0,02 mm ili bolje. Time se osigurava jednaka debljina stijenke po cijelom opsegu kabela. Ekscentricitet - gdje vodič leži izvan središta, čineći jednu stranu izolacije tankom - jedan je od primarnih uzroka kvara izolacije na zavojima, jer tanka strana prima najveće mehaničko naprezanje kada se kabel savija.
Prilikom kupnje produžnih žica ili električnih kabela opće namjene, traženje proizvoda proizvedenih prema standardima IEC 60227, IEC 60502 ili BS 6004 razumna je zamjena za saznanje da je postupak ekstrudera žice i kabela ispravno kontroliran. Ovi standardi određuju minimalne debljine stjenke, konstrukciju vodiča i zahtjeve za električno ispitivanje koje slabo istisnuti kabel ne bi zadovoljio.
Uobičajene pogreške prilikom omatanja električnih kabela i produžnih žica
Čak i ljudi koji su općenito pažljivi sa svojom opremom redovito rade pogreške pri omatanju koje uzrokuju ozbiljnu štetu tijekom mjeseci i godina. Ovo su najčešće uočene pogreške i zašto su važne:
- Omotavanje od kraja čepa prema unutra: To stavlja mehanički najviše opterećenu točku — rasterećenje na utikaču — pod dodatnim opterećenjem savijanja svaki put kada se kabel omota. Uvijek počnite motati od sredine kabela i završite na oba kraja.
- Učvršćivanje zavojnice uvijanjem kabela oko sebe: Vezanje kabela u čvor pomoću vlastitog repa stvara oštro savijanje i torzijsko naprezanje koje se ne može poništiti bez dodatnog opterećenja kabela. Umjesto toga upotrijebite zasebnu čičak traku ili vezicu za kabel.
- Pohranjivanje namotanih kabela na toplim mjestima: Namotani kabel pohranjen uz kotao, u blizini radijatora ili u vrućem automobilu značajno ubrzava migraciju plastifikatora iz PVC izolacije. Nakon što plastifikator nestane, PVC postaje krut i lomljiv.
- Čvrsto omotavanje kabela oko ručki opreme: Mnogi ljudi čvrsto omotaju produžne žice oko drške električnog alata ili usisavača radi pohranjivanja. Uski radijus na točkama omotača i pritisak vlastite napetosti kabela uzrokuju trajnu deformaciju.
- Slaganje teških predmeta na namotane kabele: Ravne zavojnice pohranjene ispod polica s alatima ili opremom naslaganom na njih trpe deformaciju izolacije od kompresije. To je osobito štetno za plosnate vrpčaste kabele.
Provjera kabela zbog oštećenja uzrokovanih neispravnim omotanjem
Jedan od nedovoljno cijenjenih aspekata održavanja kabela je znati na što treba obratiti pozornost pri procjeni je li povijest omatanja kabela uzrokovala štetu. Vizualni pregled otkriva većinu ozbiljnih problema prije nego što postanu sigurnosni prijetnji.
Vizualni znakovi oštećenja omota
- Prevrtanje: Oštar nabor u obliku slova V ili U u omotaču kabela koji se ne opušta kada je kabel ravno položen. To znači da su žice vodiča ispod trajno deformirane.
- Bijele oznake na vanjskoj ovojnici: Blijeda ili bjelkasta promjena boje na točki savijanja ukazuje na to da se polimer rastegnuo preko svoje granice elastičnosti. To se naziva "izbjeljivanje pod stresom" i rani je znak upozorenja na nadolazeće pucanje.
- Vidljive pukotine na vanjskoj ovojnici: Svaka površinska pukotina treba se tretirati kao diskvalificirajući nedostatak. Čak i ako se donja izolacija čini netaknutom, napuknuti omotač omogućuje prodor vlage koja ubrzava koroziju vodiča i na kraju uzrokuje kvar izolacije.
- Trajni set ili "memorijski namotaj": Kabel koji zadržava svoj namotani oblik i ne može se položiti ravno bez povratnog opruge ima značajno unutarnje torzijsko naprezanje. Ovo je manje opasno od pucanja, ali ukazuje na nakupljeni zamor.
- Promjena boje na mjestu ulaska kabela u utikač ili utičnicu: Smeđa ili žuta promjena boje plašta kabela u blizini konektora ukazuje na to da je došlo do pregrijavanja — često uzrokovano prekomjernim otporom na oštećenoj točki savijanja unutar ulazne zone utikača.
Svaki kabel koji pokazuje savijanje, pucanje, izbjeljivanje od naprezanja ili toplinsku promjenu boje treba odmah isključiti iz upotrebe. Pokušaj popravka kućnog kabela električnom trakom nije sigurno dugoročno rješenje — ljepilo trake se s vremenom razgrađuje, a oštećenje vodiča možda neće biti vidljivo izvana.
Odabir produžnih žica i kabela napravljenih za opetovano omatanje
Ako vaša primjena uključuje često namotavanje i odmotavanje kabela - vanjski alati, prijenosna oprema, uporaba u radionici - odabir kabela na mjestu kupnje određuje koliko će dugo trajati i koliko se sigurno može pohraniti. Evo što trebate tražiti:
| Značajka | Što tražiti | Zašto je važno zamatanje |
|---|---|---|
| Konstrukcija vodiča | Fino upleteni (klasa 5 ili 6 prema IEC 60228) | Više niti = fleksibilnije, veća otpornost na savijanje |
| Izolacijski materijal | Fleksibilna PVC ili TPE jakna | Ostaje savitljiv na niskim temperaturama, otporan je na pucanje prilikom namotavanja |
| Standardna usklađenost | IEC 60227, BS 6500 ili ekvivalent | Jamči minimalnu debljinu stjenke i električni integritet iz procesa ekstrudera kontroliranog kvaliteta |
| Rasterećenje naprezanja na čepovima | Dug, fleksibilan ulaz u žlijezdu — nije kratka kruta čizma | Raspodjeljuje napetost savijanja na mjestu gdje kabel izlazi iz utikača |
| Promjer jezgre koluta (ako je na kolutu) | Jezgra od najmanje 150 mm za standardne produžne kabele | Održava siguran radijus savijanja preko svih pohranjenih zavoja |
Vodiči klase 5 i klase 6 — oznake za fino užetane prema IEC 60228 — mogu imati pojedinačne promjere niti samo 0,1 mm u usporedbi s 0,4 mm u čvrstom vodiču klase 1. Ovo fino umotavanje postiže se preciznim strojevima za izvlačenje vodiča i snopove uzvodno od ekstrudera žice i kabela, i to iz temelja mijenja način na koji gotov kabel reagira na savijanje. Provodnik klase 5 u savitljivom vodiču od 1,5 mm² može sadržavati više od 30 pojedinačnih bakrenih niti, od kojih svaka nosi samo dio ukupne struje, pri čemu se svaka žica može pomicati u odnosu na svoje susjede dok se kabel savija. To je razlog zašto se fleksibilni produžni kabeli osjetno razlikuju od fiksnog ožičenja unutar zidova - i zašto mogu preživjeti tisuće ciklusa omotavanja koji bi slomili čvrsti vodič za nekoliko dana.
Industrijski i regulatorni kontekst: Što standardi govore o omatanju kabela
Propisi o električnoj sigurnosti i standardi za kabele obično ne propisuju točno kako bi potrošači trebali omotati svoje kabele, ali postavljaju proizvodne i pragove uporabe koji omogućuju sigurno omatanje. Razumijevanje ovih standarda pomaže kontekstualizirati ono što je kabel dizajniran da tolerira.
- IEC 60227 specificira kabele izolirane PVC-om za nazivne napone do i uključujući 450/750V, pokrivajući konstrukciju, ispitivanje i zahtjeve za označavanje koje rad ekstrudera žice i kabela mora ispuniti da bi se proizveo sukladan kabel.
- IEC 60884 i BS 1363 pokrivaju sustave utikača i utičnica u koje se spajaju produžne žice i uključuju zahtjeve za rasterećenje naprezanja koji štite ulaznu točku kabela — najosjetljivije mjesto za oštećenja izazvana savijanjem.
- EN 50525 je usklađena europska norma za niskonaponske energetske kabele, uključujući savitljive kabele za opću uporabu. Određuje testove savijanja, testove starenja toplinom i minimalne zahtjeve za fleksibilnost vodiča koje kabeli moraju proći prije nego što se mogu prodati na europskim tržištima.
- HSE smjernice (UK Izvršno tijelo za zdravlje i sigurnost) o električnoj sigurnosti na radnom mjestu izričito navodi namotane produžne kabele koji se koriste pri nazivnoj struji ili blizu nje kao prepoznatu električnu opasnost, preporučujući radnicima da koriste kabelske kolute s toplinskim izrezima kada koriste produžne kabele pri velikim opterećenjima.
Ispitivanje savijanjem navedeno u EN 50525 — gdje se uzorak kabela savija oko igle definiranog promjera tijekom najmanje 30 000 ciklusa — daje konkretnu indikaciju što su kabeli u skladu sa standardima dizajnirani da izdrže. Kabel koji prođe ovaj test u tvornici, nakon što je proizveden na pravilno kalibriranom ekstruderu za žice i kabele s dosljednom debljinom stjenke i dobrom kvalitetom polimera, ima bitno drugačiji profil životnog vijeka od nesukladnog kabela koji zaobilazi ove testove.
Praktični sažetak: ključna pravila za sigurno omatanje električnih kabela
Objedinjujući sve u djelotvorne smjernice, evo ključnih načela za svakoga tko upravlja električnim kabelima i produžnim žicama u domu, radionici ili profesionalnom okruženju:
- Uvijek potpuno odmotajte produžne žice prije upotrebe pod velikim električnim opterećenjem. Čak je i djelomično odmotavanje bolje nego nikakvo. Pokretanje namotanog kabla od 13 ampera na 10 ampera ili više je dokumentirani rizik od požara.
- Upotrijebite tehniku premotavanja ispod za kabele koji će se često namotavati i odmotavati. Ovo eliminira torzijsku memoriju i značajno produljuje vijek trajanja kabela.
- Održavajte promjer petlje najmanje 8-10 puta veći od vanjskog promjera kabela kod namotavanja. Za kabel od 10 mm, petlje bi trebale biti najmanje 80-100 mm u promjeru.
- Zavojnice pričvrstite čičak trakama, a ne vezicama. Zip vezice s vremenom uzrokuju kompresijsku štetu na mjestu pričvršćivanja.
- Kupite kabele prema IEC ili BS standardima i potražite fleksibilnu PVC ili TPE izolaciju i finožilne vodiče klase 5 ili 6 za primjene koje uključuju redovito namotavanje.
- Redovito provjeravajte kabele za savijanje, izbjeljivanje naprezanja, pucanje ili promjenu boje od topline u blizini čepova. Odmah uklonite oštećene kabele iz upotrebe.
- Držite kabele dalje od izvora topline i izbjegavajte slaganje teških predmeta na namotane kablove.
Kabeli nisu komponente koje ne zahtijevaju održavanje. Kombinacija ispravne tehnike omatanja, odgovarajućeg odabira kabela — potpomognutog kvalitetnom proizvodnjom ekstrudera žice i kabela — i redovite inspekcije proizvodi sustav koji je i siguran i dugoročno ekonomičan. Razlika u cijeni između usklađene, dobro izrađene produžne žice i jeftine nesukladne alternative rijetko je veća od nekoliko dolara ili funti. Troškovna razlika u ishodima neuspjeha nemjerljivo je veća.
 Povezano Proizvodi