E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Što je ekstruzija — temeljni proces iza svake žice i kabela
Ekstruzija je kontinuirani proizvodni proces u kojem se sirovi materijal - obično termoplastični ili elastomerni spoj - topi i tjera kroz oblikovanu matricu kako bi se proizveo jednolik profil poprečnog presjeka. U industriji žice i kabela to znači nanošenje izolacijskog sloja ili sloja omotača izravno na pokretni vodič pri brzinama koje mogu premašiti 1200 metara u minuti na brzim linijama za podatkovne kabele finog promjera. Rezultat je postojan premaz koji štiti vodič, pruža električnu izolaciju i zadovoljava tolerancije dimenzija do ±0,01 mm na vrhunskim automobilskim ili medicinskim proizvodima.
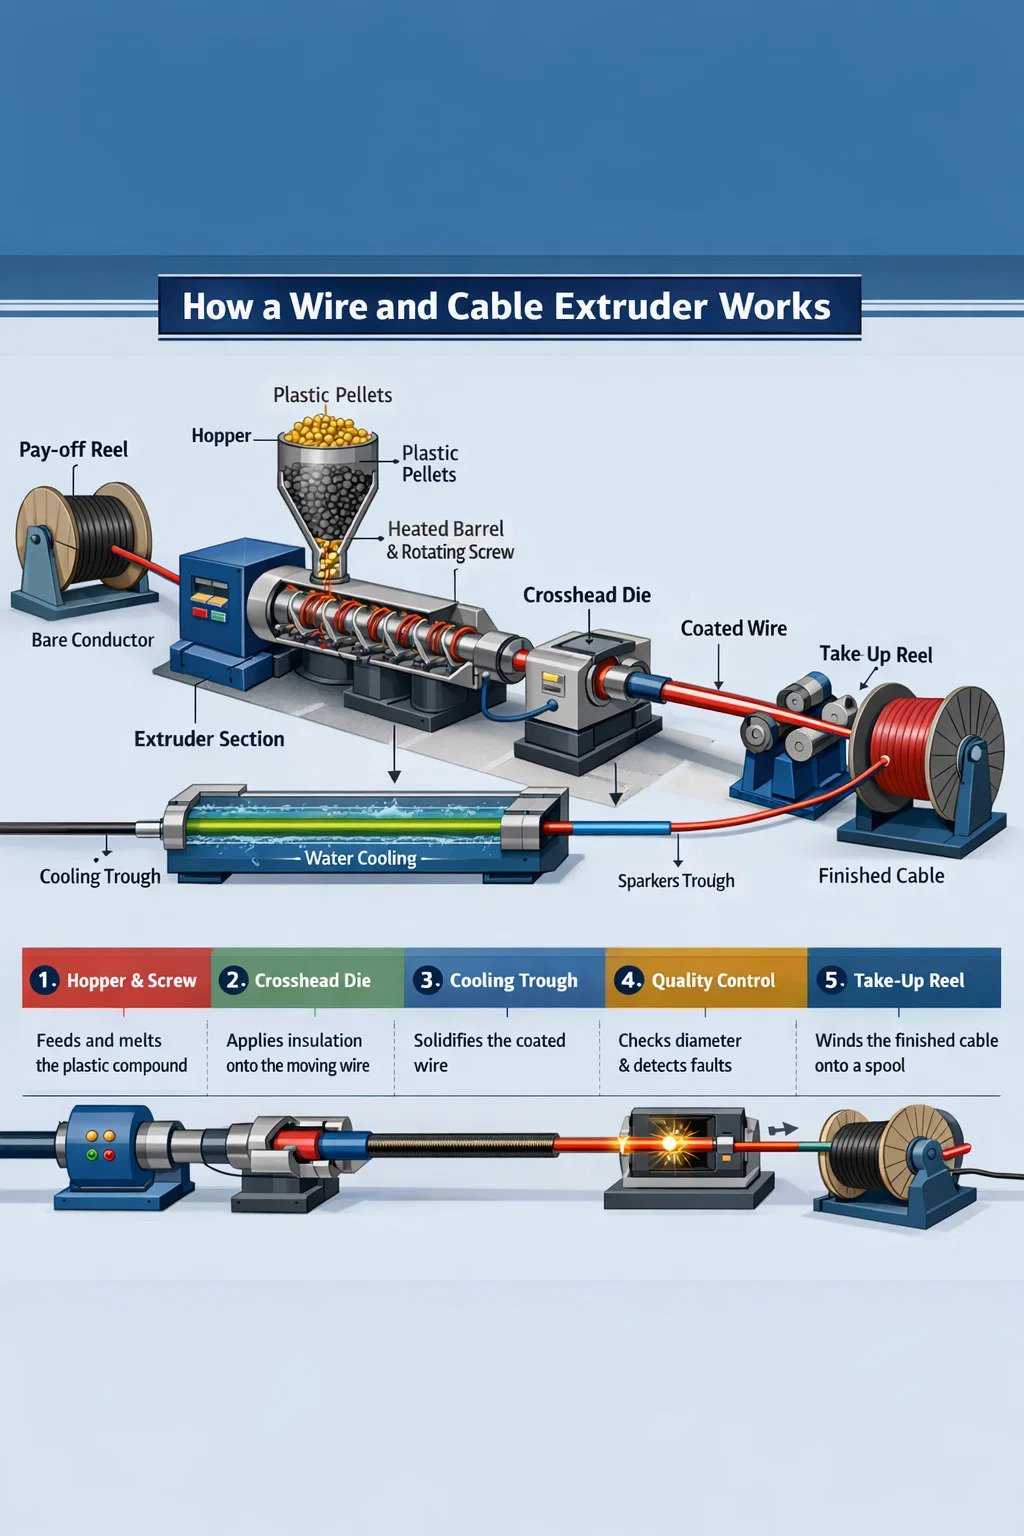
Za razliku od injekcijskog prešanja — koje ispunjava zatvoreni kalup i zahtijeva vrijeme ciklusa — ekstruzija je inherentno inline i nikada ne prestaje. Ekstruder za žicu i kabel dovodi pelete ili prah u zagrijanu bačvu, rotirajući vijak prenosi i plastificira spoj, a rastaljeni materijal izlazi kroz matricu križne glave postavljenu oko vodiča. Obložena žica zatim ulazi u korito za hlađenje, prolazi kroz testere iskre i mjerače promjera i namotava se na namotajni kotur, sve u jednom neprekidnom prolazu.
Razumijevanje što je ekstruzija - i što razlikuje dobro projektirani ekstruder žice i kabela od generičkog stroja za plastiku - određuje hoće li vaš gotov proizvod zadovoljiti UL, IEC ili RoHS certifikat u prvoj proizvodnoj vožnji ili nakon skupe prerade.
Kako a Ekstruder žice i kabela Zapravo radi
Ekstruder žice i kabela sastoji se od nekoliko integriranih podsustava. Svaki od njih ima posebnu ulogu u pretvaranju sirovog spoja u dimenzionalno stabilan, zvučno izolirani vodič.
Sklop cijevi i vijka
Cijev je cilindar od kaljenog čelika, obično bimetalno obložen za otpornost na abraziju pri radu s punjenim spojevima kao što je LSZH (Low Smoke Zero Halogen) otporan na plamen. Unutra se okreće vijak, čija je geometrija — dubina letenja, omjer kompresije i omjer L/D (dužine i promjera) — projektirana za specifičnu obitelj spojeva. PVC izolacija obično radi na vijcima s L/D od 20:1 do 25:1 i omjerom kompresije blizu 3:1. Umreženi polietilen (XLPE) za srednjenaponske kabele za napajanje zahtijeva duži, blaži vijak, često 30:1 L/D, kako bi se izbjeglo prerano umrežavanje u cijevi. Pokretanje pogrešnog vijka u ekstruderu žice i kabela uzrokuje degradaciju, neujednačenu temperaturu taline i konačno odbacivanje.
Temperature bačve su zonske - obično četiri do šest neovisnih zona - koje se penju od ulaznog grla do mjernog dijela. Za standardni PVC, to može značiti temperaturu zone od 150 °C, 165 °C, 175 °C i 180 °C prema matrici. XLPE je topliji na 200–220 °C u kasnijim zonama. Precizni PID regulatori drže svaku zonu unutar ±1 °C, jer se pomak od 5 °C u temperaturi taline izravno pretvara u varijaciju viskoznosti i raspršenje debljine stijenke.
Matrica s križnom glavom — srce ekstruzije žice
Ono što razlikuje ekstruder žice i kabela od standardnog ekstrudera profila je križna glava. Vodič ulazi u križnu glavu pod kutom od 90 stupnjeva (ili u liniji u nekim konfiguracijama) i izlazi koaksijalno kroz matricu. U unutrašnjosti se tok taline preusmjerava oko vodiča pomoću torpeda ili deflektora, a zatim konvergira geometrijom matrice i vrha kako bi se izolacija ravnomjerno položila na svim satnim pozicijama.
Postoje dvije metode primjene unutar dizajna križne glave:
- Alati pod pritiskom — talina dolazi u kontakt s vodičem unutar matrice, spajajući se pod pritiskom. Koristi se za većinu izolacijskih primjena gdje je potrebno prianjanje, kao što je XLPE kabel za napajanje.
- Alati za cijevi — talina tvori cijev koja se povlači prema dolje na vodič nakon izlaska iz kalupa, ovisno o vakuumu ili omjeru povlačenja. Uobičajeno za labave omotače na višežilnim kabelima.
Dimenzioniranje matrice i vrha slijedi formule omjera izvlačenja (DDR) i ravnoteže izvlačenja (DDB). DDR između 1,2 i 1,5 tipična je početna točka za PVC vodove srednje brzine. Prekoračenje DDR 2.5 na LSZH može dovesti do loma taljenja — hrapave površine od kože morskog psa na izolaciji koja ne prolazi ispitivanje iskrom.
Rashladna korita i nizvodna oprema
Nakon matrice, obloženi vodič ulazi u korito za hlađenje vodom. Duljina korita mora odgovarati brzini cijevi i debljini izolacijske stijenke. Općenito pravilo je da PVC vodič debljine 1 mm zida koji radi brzinom od 200 m/min zahtijeva najmanje 20-30 metara aktivnog hlađenja. Nedovoljno hlađenje uzrokuje dimenzionalni pomak jer se vruća izolacija deformira pod zatezanjem osovine. Neki XLPE vodovi srednjeg napona koriste cijevi za suho otvrdnjavanje umjesto vodenih korita za kontrolu kemijskog umrežavanja, ali voda ostaje standard za većinu linija za ekstruziju žice i kabela.
O inline instrumentima se ne može pregovarati na modernim linijama. Laserski mjerač promjera odmah nakon izlaza matrice hvata varijacije stijenke u stvarnom vremenu, vraćajući kontrolu zatvorene petlje natrag na brzinu puža ekstrudera ili brzinu linije. Ispitivači iskri na naponu od 1 kV do 15 kV, ovisno o klasi izolacije, kontinuirano otkrivaju rupice. Monitori kapacitivnosti detektiraju ekscentricitet - vodiči izvan središta pokazuju varijaciju kapacitivnosti na frekvenciji rotacije žice.
Vrste ekstrudera žice i kabela prema konfiguraciji
Nisu svi ekstruderi žice i kabela isti. Odabrana konfiguracija linije ima izravan utjecaj na asortiman proizvoda, vrijeme prijelaza, stopu otpada i kapitalna ulaganja.
| Vrsta ekstrudera | Tipični promjer vijka | Primarna primjena | Maksimalna brzina linije |
|---|---|---|---|
| Jednovijni (glatki provrt) | 25–150 mm | PVC izolacija i obloga | Do 800 m/min (fini kolosijek) |
| Jednovijni (užlijebljeni dovod) | 45–120 mm | HDPE, LSZH, PP spojevi | Do 600 m/min |
| Dvostruki vijak (ko-rotirajući) | 35–90 mm | Kompaundiranje LSZH, XLPE baza | Smjesa, ne izravno premazivanje |
| Tandem dvostruki ekstruder | Dva vijka, 45–90 mm svaki | Dvoslojna izolacijska jakna | Do 500 m/min |
| Troslojni (koekstrudiranje) | Tri ekstrudera pune jednu matricu | MV/HV XLPE s poluvodičkim ekranima | 15–30 m/min (veliki kabel) |
Linije ekstrudera s jednim pužom
Ekstruder za žicu i kabel s jednim vijkom dominira proizvodnjom diljem svijeta. Njegova jednostavnost — jedan vijak, jedna cijev, jedan pogon — znači niže troškove održavanja i bržu izmjenu vijaka za prijelaz proizvoda. Ekstruder s jednim pužom od 60 mm koji radi na 120 o/min može isporučiti 180–220 kg/h PVC smjese, što je dovoljno za premazivanje 1,5 mm² građevinske žice pri 400 m/min. Za proizvodnju podatkovnih kabela velike brzine (Cat 6A, Cat 8), upareni ekstruderi od 30–45 mm primjenjuju izolaciju pojedinačnih vodiča pri brzinama linija koje prelaze 1000 m/min.
Tandem i linije za koekstruziju
Za kabele koji zahtijevaju dva ili više diskretnih slojeva - kao što je XLPE izolacija sa spojenim PVC omotačem ili automobilski kabel sa slojem pruga u boji preko bijele baze - tandemske ili koekstruzijske linije unose odvojene spojeve u dvokanalnu križnu glavu. Ovo eliminira prolaz za premotavanje, čime se štedi 15–25% u troškovima obrade višeslojnih proizvoda. Trostruka koekstruzija obavezna je za srednjenaponske XLPE kabele gdje se unutarnji i vanjski poluvodički ekrani moraju povezati s izolacijom dok su još rastaljeni, bez kontaminacije na sučeljima.
Ključni materijali koji se obrađuju na ekstruderima za žicu i kabel
Odabir materijala pokreće cjelokupnu specifikaciju ekstrudera — geometrija puža, metalurgija cijevi, temperaturni profil i kapacitet hlađenja. Ispod su primarne obitelji spojeva i njihove karakteristike obrade.
PVC (polivinil klorid)
PVC ostaje najrasprostranjeniji spoj koji se globalno obrađuje na ekstruderima za žicu i kabele, otprilike 35–40% ukupnog volumena izolacije kabela prema težini. Lako se obrađuje na temperaturama između 160–190 °C, prihvaća širok raspon paketa plastifikatora i aditiva za usporavanje plamena te je isplativ. Izazov je toplinska osjetljivost — iznad 200 °C ili s pretjeranim smicanjem, PVC se razgrađuje i oslobađa HCl, koji nagriza cijev i križnu glavu. Vijci za PVC koriste relativno niske omjere kompresije (2,5–3,0:1) i polirane, kromirane letvice za smanjenje prianjanja.
XLPE (umreženi polietilen)
XLPE je standardna izolacija za srednjenaponske (1–35 kV) i visokonaponske energetske kabele. Reakcija umrežavanja - bilo da je pokrenuta peroksidom ili otvrdnjavanjem vlagom silanom - mora se dogoditi nakon matrice, a ne unutar cijevi ekstrudera. To ograničava dizajn vijka kako bi se izbjeglo pretjerano zagrijavanje smicanjem i zahtijeva duži vijak s niskim pritiskom. Dušikove cijevi sa suhim stvrdnjavanjem održavaju temperature iznad 200 °C za peroksidne sustave, zatim zona za hlađenje prije osovine. Silane-XLPE sustavi koriste jednostavniji ekstruder s jednim vijkom, ali zahtijevaju saunu nakon ekstruzije ili kupku s toplom vodom da bi se dovršila reakcija umrežavanja.
LSZH / LSOH spojevi
Niskodimljeni nulti halogeni spojevi (LSZH) formulirani su s mineralnim punilima — aluminij trihidratom (ATH) ili magnezijevim hidroksidom — s udjelom od 50–65% težine. Ova punila čine LSZH visoko abrazivnim i značajno povećavaju viskoznost taline u usporedbi s PVC-om. Ekstruderi žice i kabela koji pokreću LSZH zahtijevaju bimetalne bačve (minimalno 60 HRC habajuće površine), vijke od kaljene legure i križne glave većeg promjera za upravljanje većim padom tlaka. Izlazne stope su 20-30% niže od ekvivalentnih PVC serija, a brzine linije obično su ograničene na 200-400 m/min, ovisno o širini. LSZH je obavezan u tunelima, pomorskim brodovima, platformama i javnim zgradama prema IEC 60332 i EN 50266 protupožarnim standardima.
Fluorpolimeri (PTFE, FEP, ETFE)
Kabeli izolirani fluoropolimerima koriste se u zrakoplovnim, vojnim i visokotemperaturnim industrijskim primjenama gdje je potrebna kontinuirana upotreba na 150–260 °C. PTFE je tehnički postupak ekstruzije paste (ram ekstruzija), a ne konvencionalna ekstruzija vijkom. FEP i ETFE mogu se obraditi taljenjem na specijaliziranim ekstruderima za žicu i kabele s stazama taljenja potpuno obloženim PTFE-om ili konstrukcijom od legure nikla — fluoropolimeri su korozivni za standardni čelik pri temperaturama obrade od 340–380 °C. Izlazne stope su niske, a troškovi alata visoki, ali vrhunska izvedba opravdava ulaganje u snopove žica za zrakoplovstvo i elektroničke kabelske snopove.
TPE, TPU i smjese slične gumi
Termoplastični elastomeri (TPE) i termoplastični poliuretan (TPU) brzo su rasli u automobilskoj industriji, robotici i primjenama kabela za prijenosne električne alate, zamjenjujući vulkaniziranu gumu u mnogim slučajevima. Mogu se ekstrudirati na standardnim ekstruderima za žicu i kabel sa skromnom modifikacijom puža, obrađuju se na 190–220 °C i potpuno eliminiraju korak vulkanizacije. TPU posebno nudi izvanrednu otpornost na abraziju — 10 do 50 puta veću od PVC-a — što ga čini preferiranim omotačem za lančane kabele i industrijske robotske kabele koji savijaju milijune ciklusa.
Kritični parametri koji definiraju kvalitetu ekstruzije
Kvaliteta u ekstruziji žice i kabela nije samo jedna varijabla. To je rezultat upravljanja nekoliko međusobno ovisnih parametara istovremeno, često kroz automatizaciju zatvorene petlje na modernim linijama.
Ekscentričnost i jednolikost debljine stijenke
Ekscentričnost — izvancentralni položaj vodiča unutar izolacije — izravno utječe na dielektričnu čvrstoću kabela i njegovu sposobnost da prođe testove otpornosti na visoki napon. IEC 60227 i UL 44 specificiraju maksimalne vrijednosti ekscentriciteta; za građevinsku žicu od 1,5 mm² od PVC-a s nominalnim zidom od 0,7 mm, minimalni zid ne smije pasti ispod 80% nominalnog u bilo kojem trenutku. To znači da je maksimalni ekscentricitet ±0,14 mm na zidu od 0,7 mm. Postizanje toga dosljedno pri 500 m/min zahtijeva križnu glavu s kontrolom koncentričnosti s vijcima za centriranje matrice, uzvodnu vodilicu vodiča i idealno linijski monitor kapacitivnosti koji se vraća na aktuatore križne glave.
Stabilnost temperature taline i tlaka taline
Tlak taline na glavi matrice primarni je pokazatelj stabilnosti procesa. Fluktuacije tlaka — uzrokovane vibracijama vijka, nedosljednim dopremanjem peleta ili istrošenim letvicama vijka — pojavljuju se izravno kao varijacija promjera u gotovom kabelu. Stabilni ekstruder žice i kabela održava varijacije tlaka taline ispod ±2 bara u stabilnom stanju. Neke linije koriste zupčastu pumpu između ekstrudera i poprečne glave posebno za odvajanje varijacija izlaza vijka od tlaka u kalupu, omogućujući kontrolu promjera na ±0,003 mm — što je potrebno za precizne koaksijalne kabele i omotače s labavom cijevi od optičkih vlakana.
Brzina linije i upravljanje vezom
Capstan (jedinica za izvlačenje) postavlja omjer povlačenja i izravno kontrolira konačni promjer izolacije. Servo pokretani cilindar s povratnom informacijom o napetosti valjkastog valjka reagira na očitanja promjera unutar 50–100 ms na modernim CNC linijskim kontrolama. Čvrsta regulacija brzine — bolja od ±0,1% varijacije brzine — neophodna je za izolaciju tankih stijenki gdje čak i odstupanje brzine od 0,5% proizvodi mjerljivu promjenu promjera. Brzina linije također je primarna poluga protoka: udvostručenje brzine linije sa 200 na 400 m/min udvostručuje izlaz na istom ekstruderu, tako da stabilnost osovine izravno utječe na profitabilnost.
Kvaliteta površine i izvedba ispitivanja iskrenjem
Površinski nedostaci — jamice, mjehurići, pruge ili hrapava tekstura — mogu se maskirati kao električni kvarovi pri ispitivanju iskrenjem. Mjehurići u izolaciji su uzrokovani vlagom u spoju (riješi se prethodnim sušenjem peleta na ispod 0,05% vlage), hlapljivim dodacima ili otopljenim zrakom u talini. Crte često ukazuju na degradirani materijal ili kontaminaciju u križnoj glavi. Linija za istiskivanje čiste žice i kabela provodi kontinuirano ispitivanje iskrenjem na 100% proizvodnje, s prolaznim stopama iznad 99,8% što je standard u industriji za linije za volumensku izolaciju.
Raspored linije ekstrudera žice i kabela i pomoćna oprema
Kompletna linija za ekstruziju žice i kabela više je od samog ekstrudera. Raspored pomoćne opreme određuje startni otpad, vrijeme izmjene i dosljednost dimenzija konačnog proizvoda.
Tipična izolacijska linija od otplate do preuzimanja uključuje:
- Isplatna jedinica — drži goli kotur vodiča, često s rukom kontroliranom napetošću i mogućnošću promjene koluta (aktivna ili statička isplata). Težina koluta do 3000 kg za kabele za napajanje velikog promjera.
- Uređaj za ravnanje i predgrijač — ravna namotani vodič i uklanja vlagu ili oksidaciju s površine, poboljšavajući prianjanje izolacije. Prethodno zagrijavanje vodiča na 60–120 °C standardno je za XLPE kabel za napajanje.
- Ekstruder za žice i kabele s križnom glavom — središnja jedinica, primjenom izolacije ili plašta.
- Korita za hlađenje — vodeno hlađenje, obično u dvije ili tri serijske sekcije sa padajućom temperaturom (toplo, toplo, hladno) kako bi se izbjegao toplinski udar i zaostalo naprezanje u izolaciji.
- Inline mjerenje — laserski mjerač gumice, monitor kapacitivnosti, ispitivač iskri i po izboru rendgenski skener debljine stijenke za precizne kabele.
- Kapstan i plesačica — jedinica za izvlačenje koja održava napetost i brzinu konopa.
- Jedinica za označavanje — inkjet ili jedinica za graviranje za oznake metra, nazivni napon, standardne certifikate i kodiranje bojama.
- Namatanje / namotavanje — uređaj za namatanje kalema ili bubanj za uvijanje, s automatskim rezanjem i prijenosom na užetu opremljenom akumulatorom kako bi se izbjeglo zaustavljanje užeta.
Ukupna duljina vodova kreće se od 20 metara za male građevinske izolacijske vodove do više od 150 metara za srednjenaponske XLPE vodove s dugim cijevima za očvršćavanje. Planiranje prostora u podu i pravilno poravnanje svih jedinica na krutom čeličnom postolju temeljni su — neusklađenost između isplate i križne glave za samo 2-3 mm pri velikoj brzini uzrokuje vibracije vodiča i skokove ekscentriciteta.
Defekti ekstruzije u proizvodnji žice i kabela i kako ih riješiti
Čak i dobro održavane linije ekstrudera žice i kabela nailaze na nedostatke tijekom proizvodnje. Brzim prepoznavanjem uzroka izbjegavaju se produljena odlaganja u otpad.
| kvar | Najčešći uzrok | Korektivna radnja |
|---|---|---|
| Varijacija promjera (cikliranje) | Prenapon vijka, istrošen vrh vijka ili nestabilan tlak taline | Ugradite zupčastu pumpu; pregledajte i zamijenite istrošene dijelove vijaka |
| Mjehurići / šupljine u izolaciji | Vlažnost spoja iznad 0,05%; hlapljivi plastifikatori | Prethodno osušeni spoj 2–4 h na 70–80 °C; pregled paketa aditiva |
| Gruba površina/koža morskog psa | Lom taline — prekomjerna brzina smicanja stijenke kalupa | Povećajte temperaturu kalupa; smanjiti brzinu linije; koristite pomoćno sredstvo za obradu |
| Visoka ekscentričnost | Vibracija vodiča; neusklađen vrh matrice; trošenje cijevi vodilice | Ponovno centriranje križne glave; zamijenite vodeću cijev; provjeriti napetost vodiča |
| Pruge / promjena boje | Degradirani materijal zadržavanja u mrtvim zonama križne glave | Križna glava za čišćenje; rastaviti i očistiti; provjeriti mrtve zone u matrici |
| Neuspješni test iskre (rupica) | Kontaminacija; mjehurići; tanka točka od ekscentričnosti | Zaslon spoj; ekscentričnost adrese; pregledati čistoću materijala |
Odabir ekstrudera žice i kabela prema vašim proizvodnim zahtjevima
Odabir pravog ekstrudera žice i kabela počinje s jasnom definicijom asortimana proizvoda, obitelji spojeva, potrebnog protoka i ograničenja prostora. Ključne specifikacije koje treba definirati prije traženja ponude za strojeve uključuju:
- Raspon veličina vodiča — od minimuma (npr. 0,1 mm² za podatkovni kabel) do maksimuma (npr. 300 mm² za kabel napajanja). Ovo određuje veličinu provrta križne glave i promjer vijka.
- Obitelj spojeva i debljina stijenke — Svaki od PVC/LSZH/XLPE zahtijeva specifičnu geometriju vijaka. Minimalna debljina stjenke uvjetuje odabir matrice i vrha.
- Ciljani učinak u kg/h — izračunato iz brzine voda × linearne težine izoliranog kabela. Ovo dimenzionira promjer puža ekstrudera i pogonski motor.
- Potrebne tolerancije dimenzija — standardne tolerancije građevinskih žica (IEC 60227) moguće su postići uz osnovnu povratnu informaciju o mjeraču, dok automobilski (ISO 6722) ili zrakoplovni standardi zahtijevaju zupčastu pumpu i rendgensko mjerenje zida.
- Broj slojeva — jednoslojna izolacija u odnosu na dvoslojnu (izolacijski omotač) u odnosu na trostruku koekstruziju određuje je li potrebna jednostruka, tandemska ili puna linija koekstruzije.
- Razina automatizacije — potpuno automatizirana izmjena koluta, spajanje i kontrola promjera zatvorene petlje povećavaju kapitalne troškove, ali smanjuju radnu snagu i startni otpad na brzim linijama za 30-60%.
A Ekstruder za žicu i kabel od 60 mm s 25:1 L/D vijkom, zupčastom pumpom i inline laserskim mjeračem uobičajena je početna specifikacija za PVC/LSZH građevinsku izolaciju žice opće namjene u rasponu od 0,75–16 mm². Očekujte cijene instaliranih linija od 300.000 USD do 800.000 USD, ovisno o razini automatizacije i tržištu. Za proizvodnju srednjenaponskog kabela od XLPE, trostruke linije za koekstruziju počinju od 2 milijuna dolara i mogu premašiti 8 milijuna dolara za VCV vertikalne tornjeve potpunog suhog očvršćavanja.
Ekstruzija u specijaliziranim primjenama kabela
Kabeli za automobilske kabele
Kabeli za automobilske kabele među najzahtjevnijima su u pogledu dosljednosti dimenzija i propusnosti. Tipična tvornica OEM kabelskih snopova za automobile dnevno troši milijune metara izolirane žice promjera od 0,13 mm² do 6 mm². Linije za ekstrudiranje žice i kabela za ovaj sektor rade na 600–1200 m/min na finom promjeru, s debljinom stijenke od samo 0,15 mm na vodiču od 0,13 mm². Izbor spojeva uključuje PVC (standard), XLPE i sve više ETFE ili PP za visokotemperaturne zone u blizini motora gdje su potrebne kontinuirane vrijednosti od 125°C ili 150°C. Izolacija označena bojama ključna je za sklop pojasa, tako da je točno podudaranje boja s ugrađenim kolorimetrijskim provjerama standardno u automobilskim linijama.
Podmorski i visokonaponski kabel
Na suprotnoj krajnosti u pogledu razmjera, podmorski energetski kabel i visokonaponski (EHV) kopneni kabel koriste najveće dostupne konfiguracije ekstrudera za žice i kabele. Poprečni presjeci vodiča od 500 mm² do 2500 mm² zahtijevaju trostruke linije za koekstruziju gdje se unutarnji poluvodički ekran, XLPE izolacija i vanjski poluvodički ekran nanose u jednom prolazu pri 3–10 m/min. Debljine izolacijskih stijenki od 15–25 mm zahtijevaju iznimno visok volumetrijski učinak iz velikih pužnih ekstrudera (promjera 120–200 mm) i dugih cijevi za stvrdnjavanje dušikom od 50–80 metara. Zahtjevi za čistoću izolacije u klasi kabela 220–525 kV su izvanredni — zabranjene su metalne čestice veće od 125 mikrona u XLPE, što zahtijeva ultra-čisto rukovanje spojem i područja za montažu u čistim sobama oko križne glave.
Podatkovni i telekomunikacijski kabeli
Strukturirano kabliranje za Cat 6, Cat 6A i Cat 8 Ethernet, kao i koaksijalni kabeli za širokopojasnu distribuciju, nameću stroge zahtjeve ujednačenosti kapaciteta i impedancije, a ne zahtjeve za otpornost na napon. Za Cat 6A s čvrstom jezgrom, izolacija je tipično pjenasti FEP ili čvrsti HDPE sa stijenkom od 0,25–0,35 mm na vodiču od 0,57 mm, proizveden pri 800–1000 m/min. Proces pjenjenja — bilo fizičko pjenjenje s ubrizgavanjem dušika ili kemijsko pjenjenje s azodikarbonamidom — smanjuje dielektričnu konstantu s 2,3 (čvrsti HDPE) na 1,5–1,8 (pjenasti), što omogućuje Cat 6A da dosegne širinu pojasa od 500 MHz. Kontrola promjera na ekstruderu za pjenastu izolaciju žice i kabela mora biti čvršća od ±0,005 mm kako bi se održala impedancija unutar tolerancije od ±3 Ω standarda TIA-568.
Prakse održavanja koje produljuju vijek trajanja ekstrudera žice i kabela
Ekstruder žice i kabela kapitalno je intenzivna imovina. Pravilno održavanje izravno se pretvara u vrijeme neprekidnog rada, dosljednu kvalitetu i životni vijek vijka/bačve mjeren godinama, a ne mjesecima.
- Praćenje istrošenosti puža i cijevi — mjeriti promjer provrta bačve i promjer letvice vijka svakih 6–12 mjeseci pomoću kalibriranih instrumenata. Kada dijametralni zazor između vijka i cijevi prijeđe 0,4–0,6 mm (ovisno o veličini vijka), izlazna konzistencija opada, a protok curenja se povećava. Zamjena vijka prije nego što cijev dosegne istu fazu istrošenosti obično je isplativija od zamjene oba istovremeno.
- Učestalost čišćenja križne glave — LSZH i pigmentirani spojevi zahtijevaju rastavljanje križne glave i čišćenje svakih 8–24 proizvodna sata kako bi se uklonili degradirani materijali. Prirodni PVC spoj na čistoj liniji može trajati 200–500 sati između čišćenja. Planirani ciklus pročišćavanja korištenjem toplinski stabilnog spoja za pročišćavanje prije gašenja uklanja ostatke bez rastavljanja i produljuje interval.
- Inspekcija grijača bačve i termoelementa — neispravne grijaće trake i termoelementi uzrokuju anomalije temperaturne zone koje se često pogrešno dijagnosticiraju kao problemi sa spojevima ili vijcima. Zamijenite termoparove kao preventivnu mjeru svakih 12–18 mjeseci; kvartalno provjerite jesu li stezaljke grijača olabavljene i postoje li vruća mjesta.
- Servis pogona i mjenjača — mjenjači ekstrudera rade pod velikim, cikličkim opterećenjima momentom. Slijedite intervale izmjene ulja za mjenjače koje je odredio OEM, obično svakih 4000–8000 sati. Analiza vibracija na mjenjaču dva puta godišnje identificira istrošenost ležaja prije katastrofalnog kvara i neplaniranog zastoja.
- Kalibracija mjerača i testera svjećica — laserski mjerači promjera zahtijevaju mjesečnu kalibraciju prema NIST-u sljedivim referentnim ciljevima. Na početku svake smjene testeri za iskru moraju se provjeriti u odnosu na poznati odmor (rupica u izolaciji); nekalibrirani ispitivač svjećica koji propušta kvarove je gori nego nikakav tester.
Trendovi u industriji koji danas oblikuju ekstruziju žice i kabela
Tehnologija ekstruzije žice i kabela razvija se usporedo s pomakom šire kabelske industrije prema infrastrukturi za punjenje električnih vozila, međusobnom povezivanju obnovljivih izvora energije i podatkovnim mrežama velike brzine.
Potražnja za EV kabelom za punjenje
Kabeli za brzo punjenje istosmjernom strujom u električnim vozilima zahtijevaju fleksibilne TPU ili silikonske obloge koje mogu nositi kontinuiranu struju do 500 A pri 1000 V DC, s radijusima savijanja ispod 30 mm na -40°C. Ovi kabeli koriste dizajn vodiča hlađenog tekućinom s ekstrudiranom izolacijom preko bakrene cijevi koja nosi tekućinu za hlađenje. Linije za ekstrudiranje žice i kabela za ovaj proizvod moraju se nositi s višestrukim istovremenim primjenama slojeva - izolacija preko bakrenog vodiča, plašt preko sklopa - dok zadržavaju svojstva fleksibilnosti koja omogućuju kabelu da visi i uzmiče tisuće puta tijekom rada. Predviđa se da će globalna potražnja za kabelima za punjenje električnih vozila porasti preko 20% CAGR do 2030 , pokrećući značajna ulaganja u nove kapacitete ekstrudera žice i kabela.
Industrija 4.0 i digitalne ekstruzijske linije
Suvremeni sustavi upravljanja žičanim i kabelskim ekstruderima povezuju sve komponente linije — pogon ekstrudera, temperature bačve, zupčastu pumpu, mjerač promjera, osovinu i namatanje — putem jednog PLC-a ili HMI-a temeljenog na računalu s upravljanjem recepturama i SPC zapisom podataka. Digitalne ekstruzijske linije pohranjuju procesne recepte za stotine vrsta kabela, eliminirajući ručno postavljanje i omogućujući promjenu proizvoda bez alata za manje od 15 minuta na dobro dizajniranim sustavima. OPC-UA povezivost omogućuje liniji unos proizvodnih podataka u stvarnom vremenu u MES i ERP sustave, omogućavajući sljedivost od složene serije do gotovog koluta — obavezna sposobnost za automobilsku IATF 16949 certifikaciju i sve je potrebnija za projekte komunalnih kabela.
Održiva ekstruzija spojeva koja se može reciklirati
Regulatorni pritisak u okviru Akcijskog plana EU-a za kružno gospodarstvo i regulative REACH ubrzava prelazak s duroplastičnih (XLPE) i halogeniranih (PVC) izolacija koje se ne mogu reciklirati prema termoplastičnim XLPE alternativama (TR-XLPE, HFFR-TP) koje se mogu reciklirati na kraju životnog vijeka. Ovi novi spojevi mogu se obraditi na postojećim platformama ekstrudera za žicu i kabel s modifikacijom puža, ali zahtijevaju uže procesne prozore i precizniju kontrolu temperature od naslijeđenog PVC-a. Dobavljači spojeva i proizvođači originalne opreme za ekstrudere zajednički razvijaju nove geometrije alata i premaze bačvi za učinkovito rukovanje ovim materijalima, s nekoliko komercijalnih linija koje već koriste TR-XLPE spojeve za srednjenaponske kabele u proizvodnom opsegu u Europi i Aziji.
 Povezano Proizvodi