E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Upredanje žice je proces uvijanja više golih metalnih žica u jedan kompozitni vodič. Ova operacija se izvodi prije izolacije ili plašta, a određuje fleksibilnost vodiča, mehaničku čvrstoću i konačnu pouzdanost. Užetni vodič nije samo luksuz; to je funkcionalni zahtjev za svaki kabel koji se mora savijati, vibrirati ili biti provučen kroz uske prostore.
U većini industrijskih kabela, uzorak uvijanja i klasa izravno utječu na vijek trajanja savijanja, električni kontinuitet i troškove instalacije . Bez obzira proizvodite li kabele za napajanje, mrežne kabele ili automobilske kabelske snopove, proces umotavanja postavlja osnovu za svaku nizvodnu operaciju.
Što je umotavanje žice i zašto je važno?
Upredanje žice je upredanje dvije ili više pojedinačnih žica u jedan, veći vodič. Proces postoji jer čvrsti vodiči ne mogu izdržati opetovano savijanje, vibracije ili toplinske cikluse u instalacijama u stvarnom svijetu.
Razmotrite tri praktična scenarija:
- An industrijski Ethernet kabel mora neprekidno savijati unutar robotske ruke. Čvrsti vodič bi se slomio nakon nekoliko stotina ciklusa.
- A strujni kabel provučen kroz cjevovod mora slijediti zavoj cjevovoda bez savijanja. Višestruki vodiči se lakše savijaju.
- A upravljački kabel trčanje uz motor doživljava stalne vibracije. Žice raspoređuju napetost preko mnogih žica, sprječavajući rano kvarenje.
Prema IEC 60228 , savitljivi vodiči klasificirani su kao klasa 5 i klasa 6, dok ASTM B8 specificira koncentrično položene bakrene vodiče za napajanje. Ovi stiardi postoje jer je umotavanje žice mjerljiv inženjerski parametar, a ne estetski izbor.
Osnovne prednosti višežilnih vodiča
Prednosti umotavanja u odnosu na čvrsti vodič jednakog presjeka mogu se grupirati u prednosti instalacije, rada i povezivanja. Tablica u nastavku uspoređuje dvije konstrukcije.
| Vlasništvo | Čvrsti vodič | Višestruki vodič |
|---|---|---|
| Lakoća savijanja | Teško se savijati | Lako se savija |
| Flex-zamor život | ograničeno | Prošireno |
| Otpornost na vibracije | Umjereno | Izvrsno |
| AC efekt kože | Veći otpor pri visokoj frekvenciji | Manji otpor zbog veće površine |
| Raskid | Jednostavno lemljenje | Zahtijeva njegu prešanja ili lemljenja |
| Cijena po metru | Niže | viši |
Jedna ključna prednost povezana je s visokofrekventnim radom. U strujnim krugovima izmjenične struje struja teče blizu površine vodiča. Čvrsti vodiči imaju manju površinu za određeni presjek, što povećava otpor na višim frekvencijama. Višežilni vodiči smanjuju ovaj učinak jer je njihova kombinirana površina veća.
Za fleksibilne primjene poput robotski kablovi and sajle za vučni lanac , nasukavanje je obavezno. Neužičani vodiči bi pukli za nekoliko dana u tim okruženjima.
Glavne vrste namotavanja žice
Koncentrično nasukavanje
Koncentrično umotavanje slaže žice u pravilne, jednolike slojeve. Središnja žica je okružena prvim slojem koji koristi šest žica, drugi sloj dodaje dvanaest žica, treći dodaje osamnaest, i tako dalje. Svaki sloj se uvija u suprotnom smjeru od sloja ispod njega, što osigurava strukturnu stabilnost.
Ovo je najčešći tip umotavanja koji se koristi u energetskim, kontrolnim i industrijskim kabelima. Nudi glatku površinu koja se lako izolira i završava. ASTM B8 definira geometrijsku konfiguraciju i toleranciju za ovu konstrukciju.
hrpa Stranding
Umotavanje u snop uvija više žica zajedno bez definiranog geometrijskog rasporeda. Jeftiniji je za proizvodnju i nudi izvrsnu fleksibilnost. Međutim, površina vodiča je nepravilna, što može učiniti izolaciju i završetak većim izazovom.
Umotavanje u snopu obično se koristi u audio kabelima, malim elektroničkim žicama i aplikacijama gdje geometrija vodiča nije kritična. Pramenovi se jednostavno skupljaju i uvijaju kako bi se uštedjelo.
Rope-Lay nasukavanje
Namotanje užetom gradi vodič u dvije faze. Prvo se manje niti uvijaju u podvodiče. Zatim se ti podvodiči uvijaju zajedno kako bi formirali konačni vodič. Ova struktura pruža najvišu razinu fleksibilnosti i mehaničke izdržljivosti.
Provodnici za polaganje užeta koriste se u rudarski kablovi za teške uvjete rada , kablovi za dizala , i robotski kablovi visoke fleksibilnosti gdje se očekuju ekstremna savijanja i torzije.
| Vrsta | Geometrija | Fleksibilnost | trošak | Tipična uporaba |
|---|---|---|---|---|
| Koncentrično | Redoviti slojevi | srednje | srednje | Snaga i kontrola |
| Bunch | Nepravilan | visoko | Niska | Audio i signal |
| Polaganje užeta | Više podvodiča | Vrlo visoko | visoko | Dinamički i rudarski kabeli |
Razumijevanje klasa upredanja žice od A do M
Klase vodiča definiraju broj žica, broj slojeva i konfiguraciju užeta. Ove klase su standardizirane kako bi inženjerima dizajna pomogle odabrati pravi vodič za svaku primjenu.
Za koncentrične bakrene vodiče, ASTM B8 definira sljedeće klase:
| Klasa | Izgradnja | Tipična primjena |
|---|---|---|
| AA | Čvrsti ili 1 sloj | Žica za komunalni vod |
| A | 1 sloj oko središta | Fiksno ožičenje |
| B | 2 ili više slojeva | Snaga i kontrola cables |
| C | 3 ili više slojeva | Fleksibilni kablovi za napajanje |
| D | 4 ili više slojeva | Prijenosni i rudarski kabeli |
| M | Konstrukcija snopa ili užeta | Audio i ispitni vodovi |
Klasa B je najšire navedena klasa. Uravnotežuje fleksibilnost, cijenu i električnu izvedbu. Klase C i D pružaju bolju fleksibilnost uz dodatne troškove, dok je klasa M rezervirana za specijalizirane audio i elektroničke aplikacije.
Odabir pogrešne klase dovodi do preranog mehaničkog kvara ili nepotrebnog troška materijala. Na primjer, korištenje vodiča klase C u cjevovodu za fiksnu instalaciju povećava troškove bez povećanja pouzdanosti. Nasuprot tome, korištenje klase A u robotskoj aplikaciji rezultirat će kratkim vijekom trajanja.
Kritični parametri koji definiraju kvalitetu niti
Četiri parametra određuju zadovoljava li višežilni vodič svoju specifikaciju performansi:
- Duljina polaganja: Osna udaljenost za jedno potpuno uvijanje žice oko središta. Položena duljina često se izražava kao višekratnik promjera vodiča. Kraće duljine polaganja proizvode čvršće, fleksibilnije vodiče, ali povećavaju potrošnju materijala i vrijeme proizvodnje. Tipični omjeri kreću se od 8 do 16 promjera.
- Smjer polaganja: Ležaj lijevo (S) ili ležaj desno (Z). U koncentričnim konstrukcijama, naizmjenični slojevi moraju se uvijati u suprotnim smjerovima. Inače će se vodič odmotati pod naprezanjem na savijanje.
- Kontrola napetosti: Nedosljedna napetost između pojedinačnih žica stvara labave niti ili pretijesne dijelove. To može dovesti do stvaranja kaveza za ptice, pregiba ili nedosljednog promjera vodiča.
- Koncentričnost: Geometrijsko središte vodiča mora odgovarati središtu izolacijskog sloja. Loša koncentričnost uzrokuje slabe točke u stijenci kabela i može dovesti do nedosljednih električnih svojstava.
Ovi parametri nisu samo apstraktne vrijednosti. Mjere se na gotovom vodiču i provjeravaju tijekom kontrole kvalitete. The IEC 60228 Standard navodi maksimalne vrijednosti otpora za svaku klasu, osiguravajući da vodljivost nije ugrožena prekomjernim uvijanjem.
Uobičajeni nedostaci nasukavanja i kako ih izbjeći
Oštećenja u uvojcima izravan su uzrok kvara kabela na terenu. Ovo su najčešći problemi i njihova praktična rješenja:
| kvar | Uzrok | Prevencija |
|---|---|---|
| Držanje u kavezu za ptice | Pogrešan smjer polaganja između susjednih slojeva ili pretjerana napetost tijekom namatanja | Provjerite postavke smjera polaganja; prilagoditi napetost prihvata kako bi odgovarala napetosti otplate |
| Opušteni pramenovi | Nedosljedna napetost žice od kalema do kalema | Koristite aktivne regulatore napetosti; kalibrirati prije svake serije |
| Uvijanje | Žica oštro savijena tijekom otplate | Koristite vodilice s niskim trenjem; održavajte pravilan radijus savijanja |
| Pretjerano uvijanje | Duljina polaganja je prekratka u usporedbi s promjerom žice | Ponovno provjerite izračun duljine polaganja; povećati duljinu polaganja unutar standardnog raspona |
| Skliznuti pramenovi | Istrošena osovina ili neravnomjerna napetost niti | Pregledajte i zamijenite prevlaku za vrat; ponovno kalibrirati napetost |
Svaki kvar rezultira vodičem koji ne zadovoljava električne ili mehaničke specifikacije. Rano otkrivanje online mjerenjem promjera i redovitim provjerama napetosti najučinkovitija je strategija prevencije.
Kako odabrati pravu opremu za umotavanje
Odabir stroja za umotavanje je dugoročna investicija. Oprema bi trebala podnijeti vaš raspon žice, ispuniti ciljeve brzine proizvodnje i proizvoditi dosljednu duljinu polaganja s minimalnim otpadom.
Ključni kriteriji odabira:
- Raspon promjera žice: Stroj mora prihvatiti minimalnu i maksimalnu veličinu žice koju obrađujete. Stroj dizajniran za umotavanje finih žica (0,05 mm–0,5 mm) neće rukovati težim vodičima koji se koriste u energetskim kabelima.
- Brzina proizvodnje: Mjereno u RPM ili metrima u minuti. Veća brzina povećava učinak, ali također povećava rizik od pogrešaka pri zatezanju.
- Točnost položene duljine: Strojevi sa servo pogonjenim planetarnim sustavima pružaju preciznu kontrolu polaganja, što je kritično za podatkovne kabele i vodiče visoke savitljivosti.
- Upravljanje napetostima: Aktivna kontrola napetosti sprječava zadržavanje ptica u kavezima i opuštene niti. Potražite senzore napetosti po kalemu i povratne informacije zatvorene petlje.
- Fleksibilnost: Mogućnost prebacivanja između operacija umotavanja i omatanja bez mijenjanja stroja štedi prostor i rad.
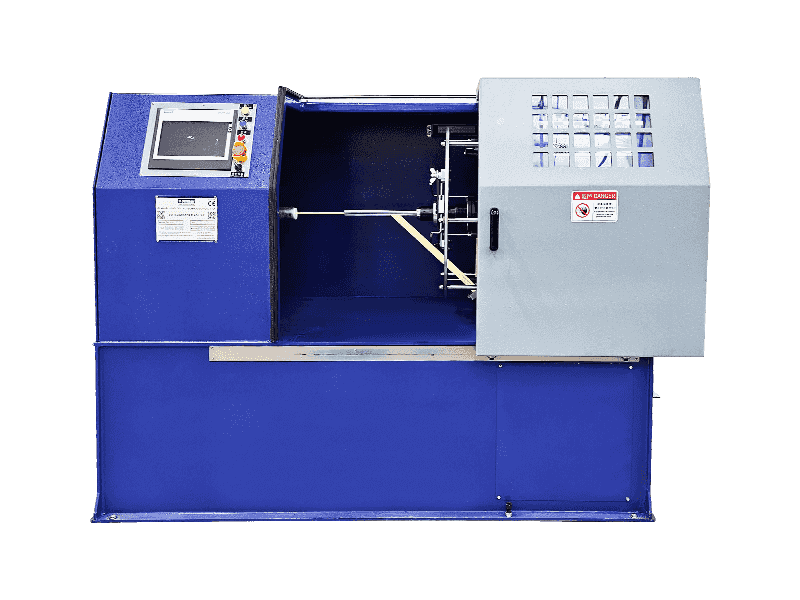
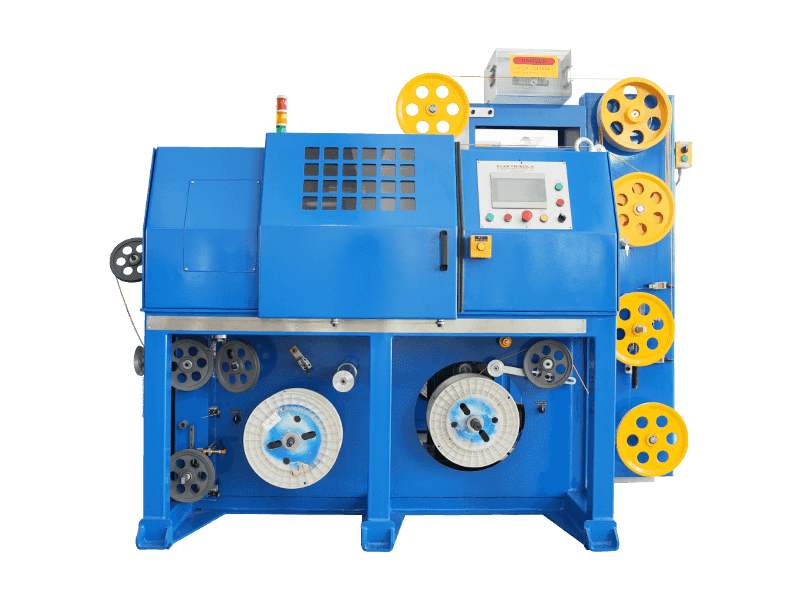
Za operacije s jednim uvijanjem velikog volumena, konzolni stroj za jedno upredanje praktičan je izbor. Integrira isplatu, uvijanje i preuzimanje u kompaktnom otisku, smanjujući zahtjeve za prostorom za otprilike 30% u usporedbi s tradicionalnim užetima.
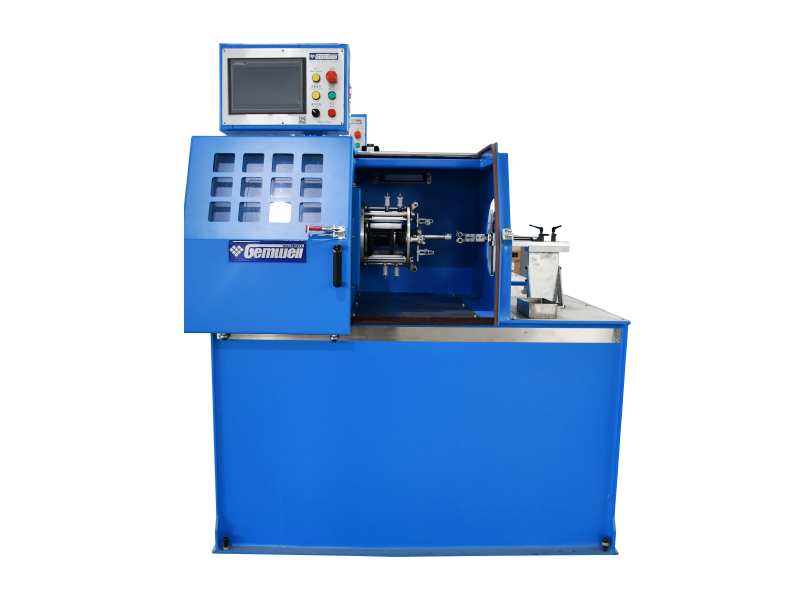
 Konzolni jednostruki stroj za uvijanje s diferencijalnom brzinom Ovaj kompaktni stroj za uvijanje integrira isplatu, upredanje i namotavanje, smanjujući prostor za oko 30% u usporedbi s tradicionalnim linijama. Njegov diferencijalni pogon prilagođava brzinu primanja kako bi se održala konstantna brzina uzice i dosljedan nagib, što je idealno za operacije s jednim okretom velike količine. Pogledajte proizvod →
Za mrežne kabele bitni su strojevi za uvijanje bez torzije. Oni održavaju geometriju para tijekom procesa uvijanja, što čuva cjelovitost signala i smanjuje preslušavanje. Ovi se strojevi naširoko koriste u proizvodnji kabela Cat5e do Cat8.
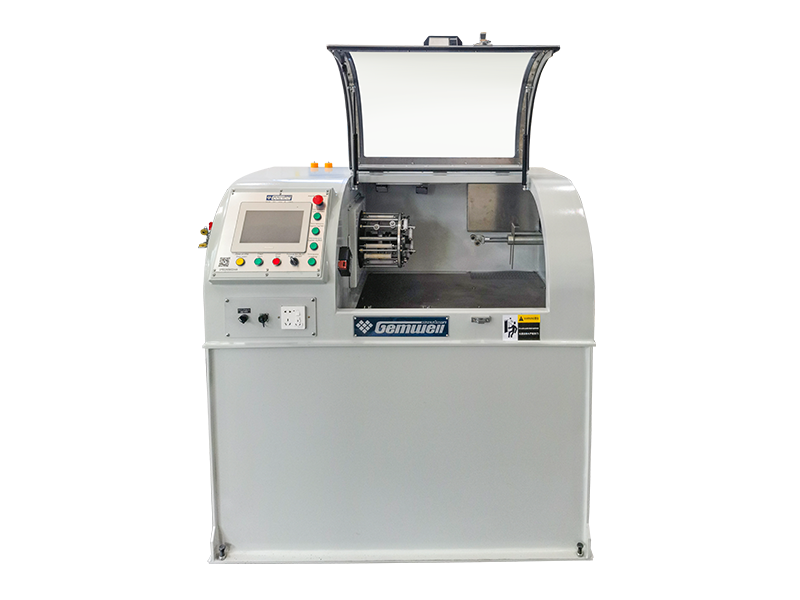
Integrirani stroj za uvijanje stražnjih parica za mrežne kabele Dizajniran za precizno uvijanje para, ovaj stroj koristi nezavisnu kapistan unutar rotirajućeg pramca za preciznu kontrolu nagiba i nisko opterećenje. Isplata povratnog uvijanja eliminira unutarnju torziju, osiguravajući čvrste, ravne parove koji poboljšavaju integritet signala i smanjuju preslušavanje za kabele Cat5e do Cat8. Pogledajte proizvod → Kada žice za uzemljenje moraju biti u paketu sa signalnim parovima, stroj mora primiti dodatnu žicu bez ugrožavanja duljine polaganja. Stroj za uvijanje u obliku luka s integriranim mogućnostima omatanja često se koristi u ovoj primjeni, posebno u automobilskim i industrijskim podatkovnim kabelima.
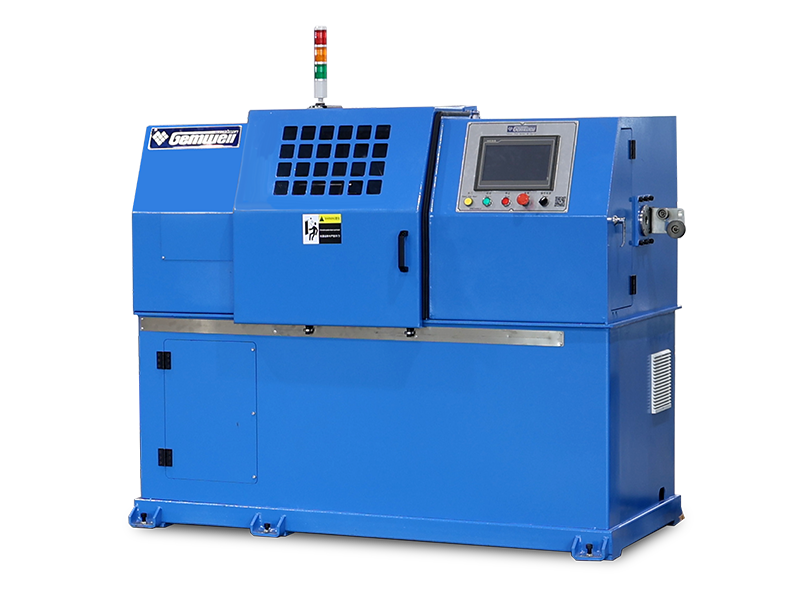
Pramčani stroj za uvijanje parova sa stražnjim uvijanjem, žicom za uzemljenje i središnjim omotanjem Ovaj stroj rukuje parovima sa žicama za uzemljenje i zaštitnom trakom. Jednostruko uvijanje sa 100% isplatom povratnog uvijanja smanjuje stres i poboljšava izgled kabela i električnu izvedbu. Idealan za automobilske i industrijske podatkovne kabele koji zahtijevaju integrirano omatanje bez ugrožavanja duljine polaganja. Pogledajte proizvod → Često postavljana pitanja
Koja je razlika između upredanja žice i upredanja žice?
Namotanje žice kombinira više golih žica u jedan vodič. Upredanje žice je širi pojam koji uključuje umotavanje i također se odnosi na upredene parice ili sklopove s više vodiča. U proizvodnji kabela, umotavanje se posebno odnosi na konstrukciju vodiča, dok uvijanje može opisati upredanje para ili sklop kabela.
Koliki je najmanji broj žica u višežilnom vodiču?
Koncentrični vodič s jednom središnjom žicom i jednim slojem od šest žica ima ukupno sedam niti. Ovo je minimum za standardnu koncentričnu konstrukciju. Konstrukcije snopa mogu imati manje ili više užadi ovisno o potrebnoj površini vodiča.
Koja je standardna duljina polaganja za bakrene vodiče?
Položena duljina obično se izražava kao višekratnik promjera vodiča. Za koncentrične vodiče klase B, uobičajeni raspon je 8 do 16 puta veći od promjera vodiča. Kraće duljine polaganja povećavaju fleksibilnost, dok veće duljine polaganja smanjuju troškove materijala.
Povećava li nasukavanje električni otpor?
Samo uvijanje ne povećava otpor ako ukupna površina poprečnog presjeka ostane ista. Zapravo, na visokim frekvencijama, višežilni vodiči mogu imati niži AC otpor od čvrstih vodiča zbog povećane površine koja smanjuje skin efekt.
Koja je razlika između vodiča klase 5 i klase 6?
Vodiči klase 5 su fleksibilni i prikladni za ožičenje opreme. Vodiči klase 6 su posebno fleksibilni i dizajnirani za ekstremne primjene savijanja kao što su robotika, vučni lanci i mobilni strojevi. Klasa 6 ima finije pojedinačne žice i kraću duljinu polaganja.
Kako mogu znati koju klasu nasukavanja koristiti?
Počnite sa zahtjevom za savijanje. Ako će se kabel provući jednom i zatim ostati statičan, dovoljna je klasa B. Ako se kabel često pomiče, odaberite klasu 5. Ako kabel radi u dinamičnom okruženju s kontinuiranim kretanjem, potrebna je klasa 6 ili polaganje užeta.
Što uzrokuje lom žice na stroju za umotavanje?
Najčešći uzroci su pretjerana napetost namotaja, istrošene vodilice kalema i neispravna žica od dobavljača. Provjerite je li napetost zatezanja postavljena ispod granice tečenja žice i jesu li sve vodilice i valjci bez oštrih rubova. Za tehničke pojedinosti pogledajte ovaj članak o karakteristikama strojeva za uvijanje velike brzine.
Mogu li se različite metalne žice spojiti zajedno?
Da. Bakar i pokositreni bakar, aluminij i posrebreni bakar obično su povezani zajedno. Hibridni vodiči koriste se u specijaliziranim aplikacijama gdje se moraju kombinirati toplinska, mehanička ili električna svojstva.
Zaključak
Upredanje žice je temeljni proces u proizvodnji kabela. Odabir vrste upredanja, klase i opreme izravno utječe na fleksibilnost, trajnost i cijenu kabela. Koncentrično umotavanje industrijski je standard za energetske i upravljačke kabele, dok umotavanje užetom služi najzahtjevnijim dinamičkim primjenama.
Ključne odluke trebale bi se temeljiti na okruženju krajnje upotrebe: statična instalacija, povremeno kretanje ili kontinuirano kretanje. Uskladite klasu vodiča s mehaničkim zahtjevima i odaberite opremu koja omogućuje preciznu duljinu polaganja, aktivnu kontrolu napetosti i pouzdanu koncentričnost.
S pravim strojem za umotavanje možete smanjiti otpad, poboljšati kvalitetu kabela i zadovoljiti mehaničke zahtjeve svojih kupaca bez pretjeranog inženjeringa vodiča.
 Povezano Proizvodi