E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Što stroj za namatanje kabela radi i kada vam je zapravo potreban
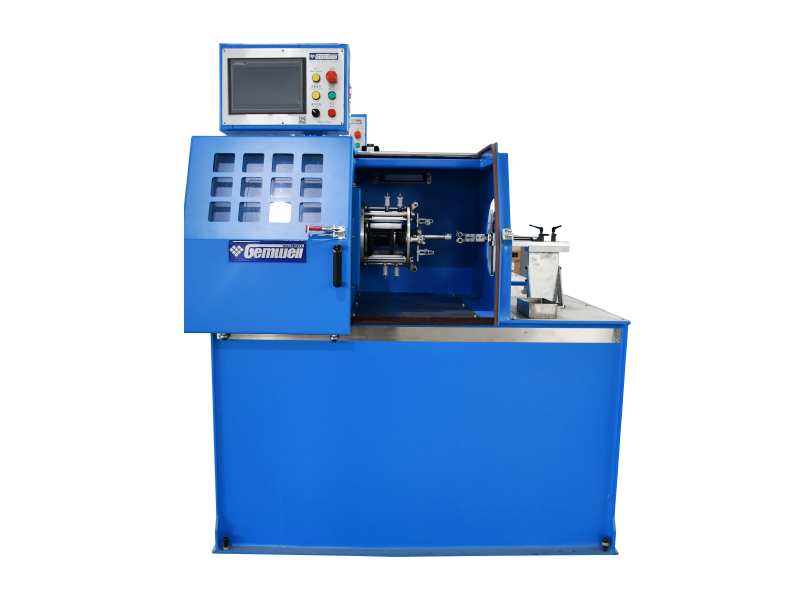
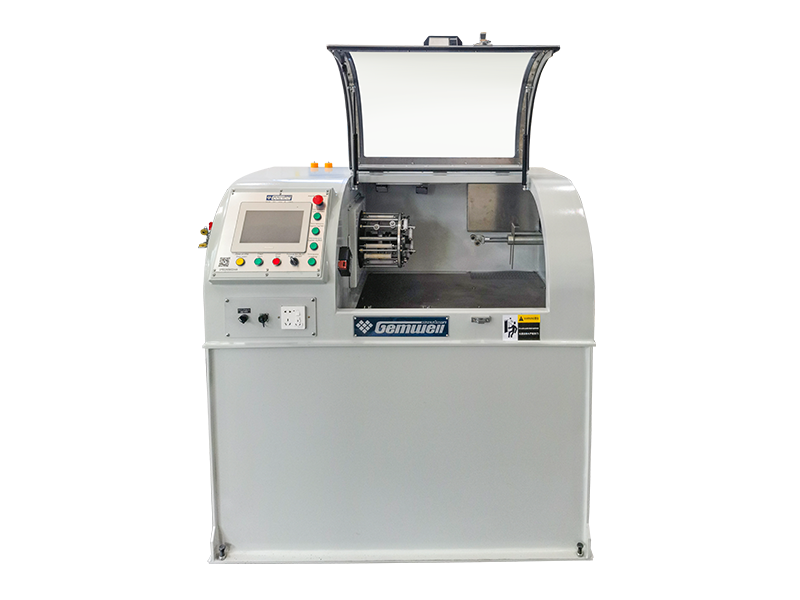
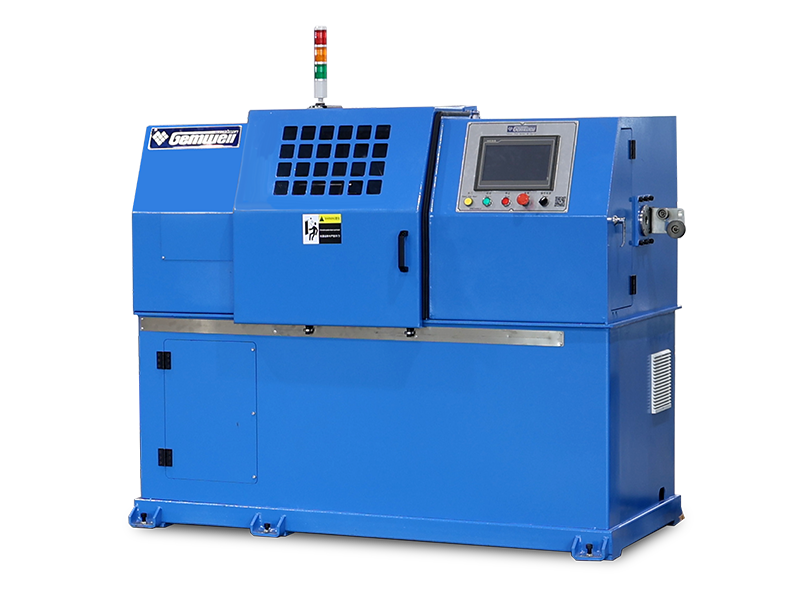
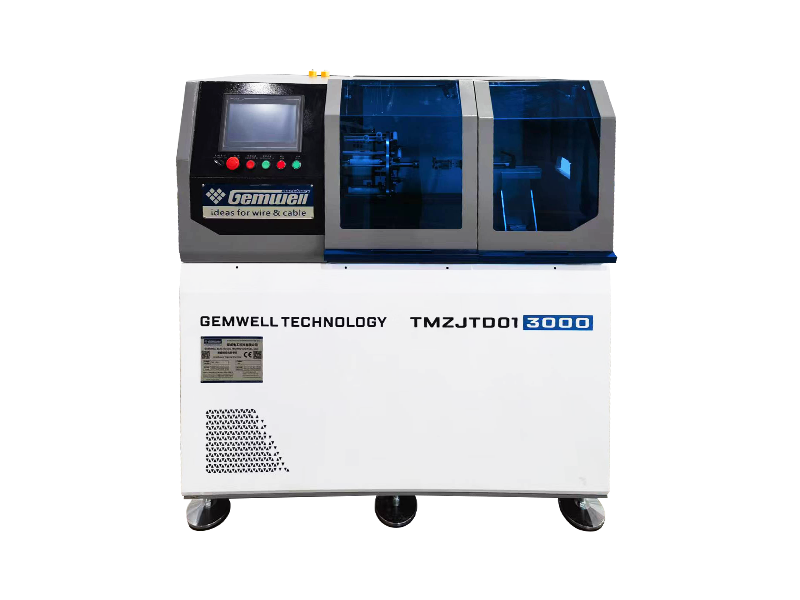
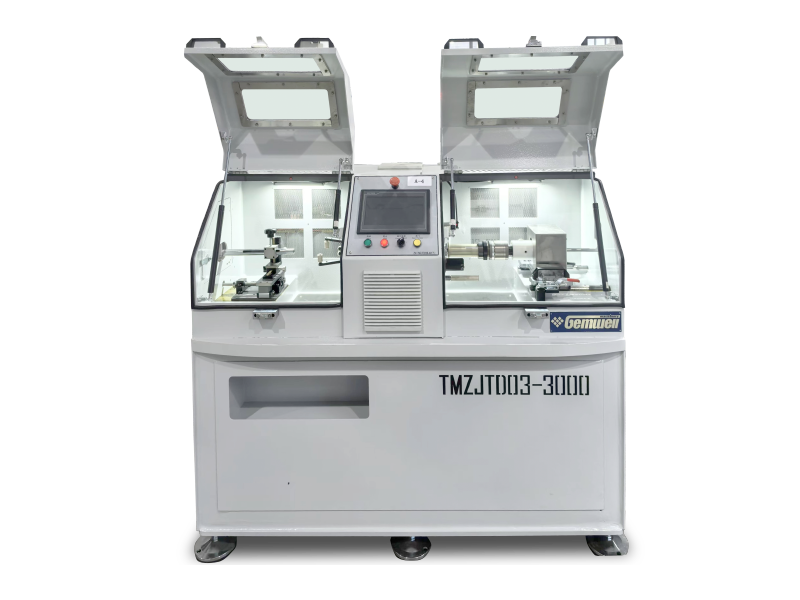
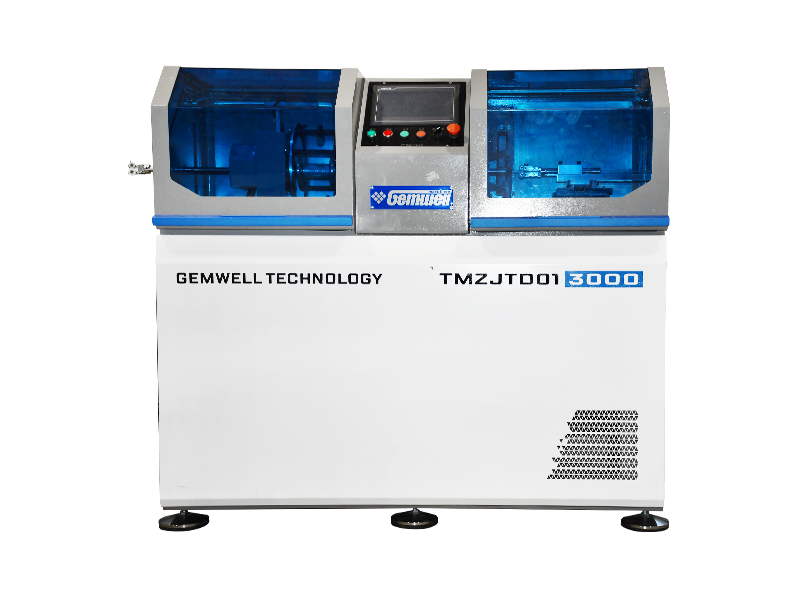
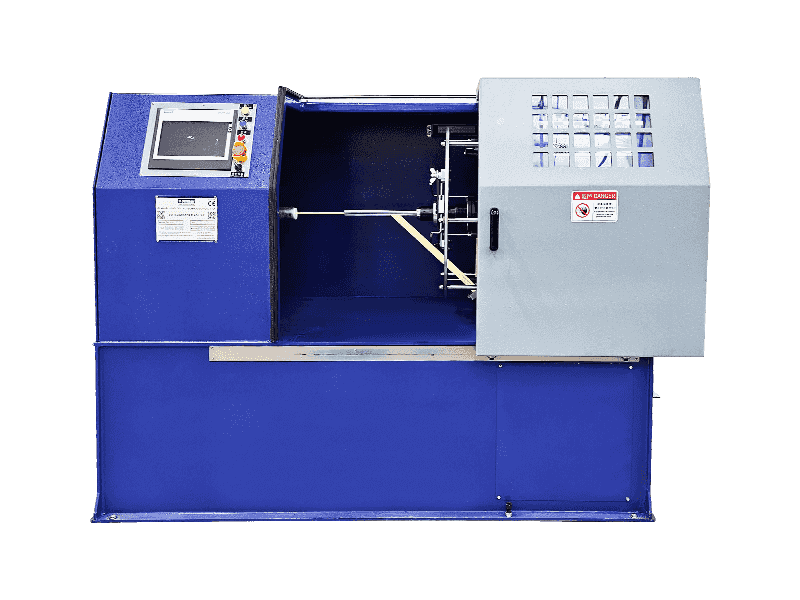
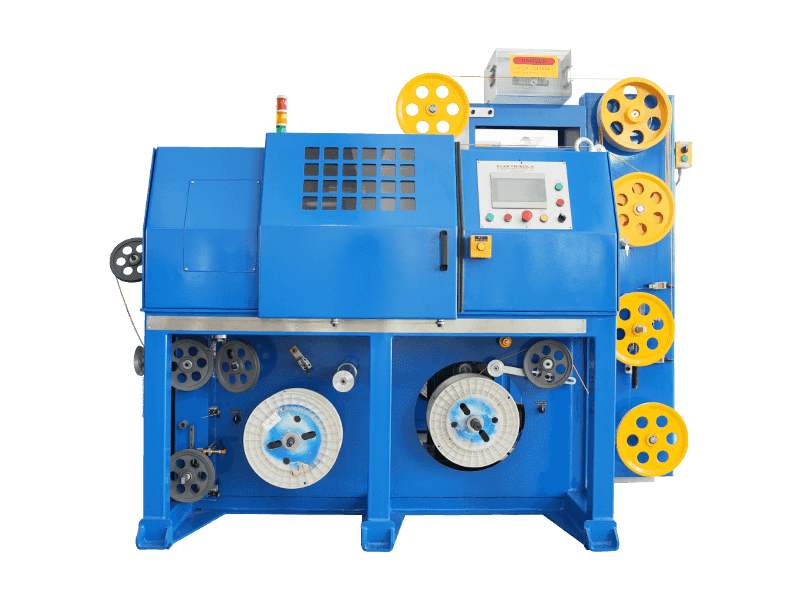
Stroj za namotavanje kabela namotava kabel, žicu ili vodič na kolut ili kalem pod kontroliranom napetosti, a zatim ga ponovno vraća za daljnju obradu ili otpremu. Ako vaša struna ima problema sa savijanjem, neravnim omotanjem, gnječenjem kalema ili operaterima koji ručno ručno vode žicu pri maloj brzini, izravni popravak je namjenski stroj za namatanje kabela s aktivnom kontrolom napetosti umjesto generičkog namotaja prenamijenjenog iz druge linije proizvoda. Osnovni posao je jednostavan za navesti: održavati napetost konstantnom, održavati ravnomjeran pomak po širini kalema i držati operatera podalje od točaka priklještenja. Sve ostalo u ovom vodiču pojedinosti su koje stoje iza toga da se to dogodi pouzdano brzinom proizvodnje.
Proizvođači posežu za strojem za namotavanje kabela na tri točke u tipičnom radu žice i kabela, preuzimanju nakon ekstruzije ili armiranja, ponovnom namotavanju iz bačvi za rasutu količinu u kolute duljine prodaje i isplativo ubacivanje u sekundarni proces kao što je vrpca, pletenje ili rezanje. Svaka od ovih dužnosti postavlja drugačiji profil opterećenja na stroj, što je razlog zašto se listovi specifikacija toliko razlikuju između modela napravljenih za istu opću ključnu riječ.
Također pomaže razjasniti što stroj nije. Stroj za namotavanje kabela nije isto što i stroj za namotavanje, koji slaže proizvod u labave petlje, a ne na kolut s prirubnicom, i nije isto što i jednostavan kamion s bubnjem koji se koristi samo za transport. Uređaji za namotavanje odgovaraju kratkim duljinama savitljivog kabela koji se prodaju u svežnjevima, dok strojevi za namatanje odgovaraju kontinuiranim duljinama koje se mjere u stotinama ili tisućama metara koje je potrebno odmotati čisto na mjestu kupca bez zapetljanja. Pravilno postavljanje ove razlike prije planiranja kupnje izbjegava kupnju opreme koja tehnički namotava kabel, ali ne može pružiti kvalitetu isplativosti koju vaši kupci očekuju.
Odluka o dodavanju namjenske faze spooliranja obično se pojavi u pogonu prije nego što se pojavi u proračunskoj tablici. Nadzornici primjećuju više vremena utrošenog na ručno zatezanje kalema, više pritužbi kupaca na zapetljane isplate i više oznaka za otpad napisanih na zgnječenim unutarnjim omotima. Nakon što se ti simptomi pojave zajedno, trošak ispravno specificiranog stroja za namatanje kabela gotovo je uvijek niži od akumuliranog troška rješenja koja su već prisutna.
Kako radi stroj za namatanje kabela: kontrola napetosti i mehanika pomicanja
Mehanička priča koja stoji iza stroja za namotavanje kabela svodi se na dva sustava koji rade zajedno, rotirajuće vreteno koje okreće kalem i poprečnu jedinicu koja pomiče vodeći krak s jedne na drugu stranu tako da žica ravnomjerno leži umjesto da se gomila na jednom mjestu. Napetost je varijabla koja odlučuje je li gotovi kalem upotrebljiv ili otpad.
- Način rada konstantne napetosti drži fiksno povlačenje žice bez obzira na promjer kalema, obično pomoću kočnice s magnetskim prahom ili servo petlje zakretnog momenta koja očitava podatke mjerne ćelije nekoliko stotina puta u sekundi.
- Način rada sužene napetosti smanjuje povlačenje kako kalem povećava promjer, što sprječava kasnije zgnječenje unutarnjih ovoja težinom svega što je namotano na njih.
- Sinkronizacija pomicanja povezuje brzinu vodeće ruke s rotacijom vretena putem elektroničkog omjera prijenosa, tako da kut omotanja ostaje dosljedan od prvog sloja do posljednjeg.
- Povratna informacija plesačke ruke ili mjerne ćelije zatvara petlju, prilagođavajući moment kočnice ili motora u stvarnom vremenu kako se brzina linije mijenja.
Većina modela strojeva za namotavanje kabela srednje veličine napravljenih nakon 2023. godine odmaknuli su se od čisto mehaničkih tarnih kočnica prema servo upravljanoj kontroli napetosti, uglavnom zato što cijene bakrenih i aluminijskih vodiča čine otpad daleko skupljim nego što je bio, pa se stroža tolerancija na napetost omota isplati u kraćem proizvodnom ciklusu.
Ispod upravljačke ploče, zatezna petlja je prilično standardni sustav povratne sprege. Merna ćelija ili plesačka ruka mjeri stvarnu napetost vodova, uspoređuje je sa zadanom točkom koju je unio operater i šalje pogrešku u proporcionalno-integralno-izvedeni regulator koji u skladu s tim prilagođava moment kočenja ili struju motora. Proporcionalni član reagira na veličinu pogreške, integralni član ispravlja bilo koji postojani pomak koji se zadržava tijekom vremena, a izvedeni član prigušuje iznenadne skokove tako da sustav ne prelazi prekoračenje kada se brzina linije brzo mijenja. Operatori rijetko moraju dodirivati ove dobitke nakon što je dobavljač pustio stroj u pogon, ali saznanje da postoje pomaže objasniti zašto se greška napetosti ponekad sama otklanja jednostavnim resetiranjem parametra, a ne mehaničkim popravkom.
Zašto je omjer suženja važniji nego što većina kupaca očekuje
Napetost konusa često se izražava kao postotak smanjenja napetosti od praznog kalema do punog kalema, obično negdje između 20 posto i 50 posto, ovisno o krutosti vodiča i izolacijskoj smjesi. Prenizak omjer suženja ostavlja unutarnje omote izložene oštećenjima od zgnječenja, dok previsok omjer može dopustiti da vanjski omoti olabave i skliznu u stranu tijekom transporta. Odrediti točan broj bliže je pitanju znanosti o materijalima nego postavci stroja i to je jedna od prvih stvari o kojima bi se kompetentni dobavljač trebao raspitati tijekom puštanja u rad umjesto da ga ostavi na tvornički zadanim postavkama.
Anatomija stroja za namatanje kabela: glavne komponente
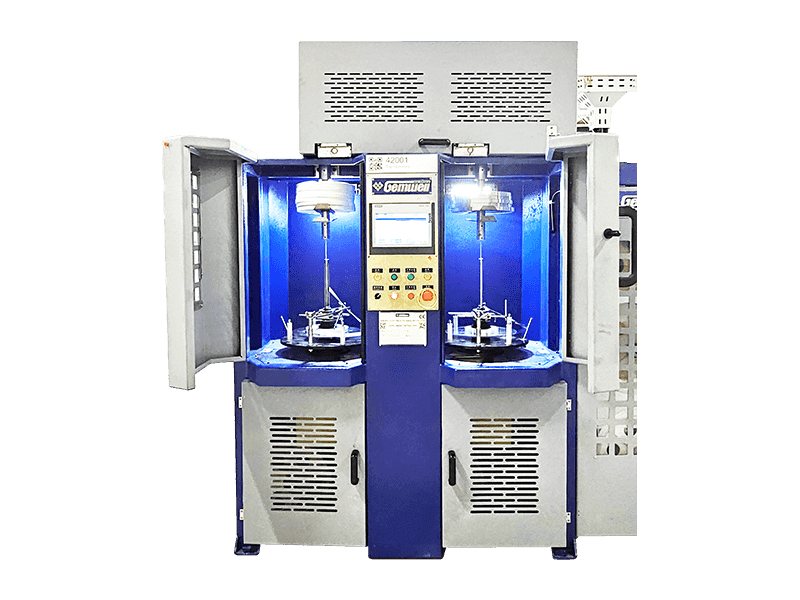
Čitanje ponude dobavljača lakše je nakon što su glavni sklopovi stroja za namatanje kabela pojedinačno rastavljeni, budući da se razlike u cijenama između dvije ponude gotovo uvijek objašnjavaju razlikama u jednoj ili više ovih komponenti, a ne stroju kao cjelini.
Glavni pogonski motor
Pruža rotacijsku snagu vretenu, veličine u kilovatima prema maksimalnoj težini kalema i ciljnoj brzini strune, obično servo ili vektorski kontrolirani AC motor na modernim strojevima.
Vreteno i sjenica
Drži kalem ili kalem na mjestu, veličine koja odgovara promjeru provrta prirubnice, s brzim otpuštanjem ili hidrauličkim stezanjem na vodovima s većom propusnošću kako bi se ubrzala promjena.
Traverse Carrier
Nosi vodilicu žice preko širine kalema, pogonjen kugličnim vijkom ili zupčastim remenom za preciznost ili ekscentričnim mehanizmom na jednostavnijim mehaničkim strojevima.
Jedinica za kontrolu napetosti
Uključuje kočnicu, mjernu ćeliju ili servo motor zakretnog momenta zajedno s upravljačkom elektronikom koja održava napetost unutar tolerancije u cijeloj konstrukciji kalema.
Okvir i baza
Pruža krutost pod opterećenjem, obično zavareni čelik s izravnavajućim stopalima ili sidrišnim točkama, budući da je savijanje okvira pod teškim kalemom čest izvor nepreciznosti pomicanja.
Sučelje čovjeka i stroja
Zaslon osjetljiv na dodir ili ploča na kojoj operateri postavljaju ciljnu napetost, omjer suženja, brzinu i dužinu kalema, često pohranjujući više recepata proizvoda za brzu promjenu.
Sigurnosna zaštita
Isprepleteni poklopci, svjetlosne zavjese ili fizičke barijere oko točaka stiskanja, sve su potrebnije za ispunjavanje sigurnosnih standarda na radnom mjestu na izvoznim tržištima.
Uređaj za mjerenje duljine
Kontaktni kotačić ili beskontaktni enkoder koji broji proizvedene metre, unoseći u funkcije automatskog zaustavljanja ili rezanja nakon što se dosegne ciljana duljina.
Vrste strojeva za namotavanje kabela na današnjem tržištu
Odabir prave konfiguracije počinje usklađivanjem rasporeda stroja s vašim prostorom i rasponom promjera proizvoda. Konfiguracije u nastavku pokrivaju veliku većinu instalirane opreme u postrojenjima za proizvodnju žica i kabela.
Horizontalni stroj za namatanje
Os kalema ide paralelno s podom, opterećena i neopterećena s kraja. Uobičajeno za kolute promjera do oko 2 metra, preferirano tamo gdje je pristup mostnoj dizalici ograničen.
Vertikalni stroj za namatanje
Kalem leži ravno i okreće se oko vertikalne osi, što pojednostavljuje utovar viličarom i odgovara vrlo teškim kolutima koji se koriste za podzemni ili podmorski kabel.
Stroj za namatanje s dvostrukim vretenom
Dva vretena se izmjenjuju tako da jedan kalem učitava ili istovaruje dok drugi pokreće proizvodnju, skraćujući vrijeme zastoja gotovo na nulu na kontinuiranim linijama.
Isplati i uzmi kombiniranu jedinicu
Uparuje postolje za isplatu s namotajem za namotavanje na zajedničkom okviru, uobičajeno na kraćim linijama za ponovno navijanje i stanicama za rezanje ili namotavanje kabela.
Konzolni stroj za namatanje
Podržava kalem samo s jedne strane, omogućujući vrlo brzu izmjenu koluta budući da ne postoji drugi blok ležaja za otvaranje, iako se obično zatvara pri manjoj maksimalnoj težini kalema.
Traversing Drum Twister kombinacija
Integrira stupanj za uvijanje ili umotavanje direktno ispred stupnja za namotavanje, koristi se tamo gdje se žice vodiča moraju postaviti zajedno neposredno prije namotavanja.
Osim konfiguracije, kupci također biraju između pogonskih sklopova s fiksnom i promjenjivom brzinom. Strojevi s fiksnom brzinom su jeftiniji, ali prisiljavaju cijelu liniju da radi brzinom koja odgovara fazi namotavanja, dok strojevi s promjenjivom brzinom dopuštaju da se faza namotavanja podudara s već postavljenom brzinom ekstruzije ili trake koja je najvažnija na linijama koje koriste nekoliko različitih proizvoda tijekom tjedna.
Ključne specifikacije koje treba provjeriti prije kupnje stroja za namatanje kabela
Specifikacije za stroj za namotavanje kabela mogu izgledati slično na površini dok skrivaju stvarne razlike u radnom ciklusu i preciznosti. Tablica u nastavku navodi brojke koje vrijedi usporediti redak po redak prije potpisivanja narudžbenice.
| Specifikacija | Lagana dužnost | Srednja dužnost | Heavy Duty |
|---|---|---|---|
| Maksimalni promjer kalema | 630 mm | 1600 mm | 3000 mm i više |
| Maksimalna težina kalema | 500 kg | 3000 kg | 10000 kg i više |
| Brzina linije | Do 200 m/min | Do 600 m/min | Do 1200 m/min |
| Metoda kontrole napetosti | Mehanička kočnica | Kočnica s magnetskim prahom | Servo moment zatvorene petlje |
| Preciznost kretanja | Plus minus 2 mm | Plus ili minus 1 mm | Plus ili minus 0,5 mm |
| Snaga glavnog motora | 1,5 do 3 kW | 4 do 11 kW | 15 kW i više |
| Tipični otisak | 2 sa 1,5 metara | 4 puta 2,5 metra | 7 sa 4 metra i više |
Osim brojeva, provjerite kako se pogon nosi s prekidom napajanja na sredini kalema. Stroj bez sigurnosne logike kočnice može dopustiti da se cijeli teški kalem odmota pod vlastitom težinom, a snaga trenutno padne, što predstavlja i sigurnosni rizik i zajamčeni slučaj otpada. Također potvrdite ocjenu razine buke ako će stroj biti u blizini zaposlenog radnog područja, budući da teške jedinice koje rade brzinom većom od 800 metara u minuti mogu pristupiti razinama koje zahtijevaju zaštitu sluha prema mnogim propisima na radnom mjestu.
Zatražite od dobavljača i politiku nadogradnje upravljačkog sustava i firmvera. Strojeve izgrađene na široko podržanim platformama industrijskih kontrolera lakše je servisirati godinama, dok strojeve izgrađene na opskurnom ili vlasničkom upravljačkom hardveru može ostaviti tvornicu na cjedilu ako originalni dobavljač prestane nuditi podršku.
Uparivanje stroja za namatanje kabela s An Automatski stroj za spajanje kabela
Kroz automatski stroj za spajanje kabela neposredno prije faze namatanja, tako da se dva stroja obično navode kao usklađeni par, a ne da se kupuju zasebno. Glava za vrpcu postavlja preklapajuću vrpcu oko vodiča u postavljenom omjeru preklapanja dok se kabel neprekidno pomiče, a stroj za namotavanje nizvodno mora prihvatiti tu potpuno istu brzinu linije bez uvođenja vlastite varijacije napetosti koja bi olabavila omot trake.
Pojedinosti integracije linije koje vrijedi potvrditi kod dobavljača prije kupnje:
- Potvrdite da automatski stroj za rezanje kabela i stroj za namotavanje kabela dijele zajednički referentni signal brzine linije, obično putem impulsa kodera koji se dijeli na oba pogona.
- Provjerite raspon omjera preklapanja na glavi za snimanje, većina modela pokriva 10 posto do 70 posto preklapanja i to mora odgovarati vašem standardu konstrukcije kabela.
- Provjerite da strana za namotavanje može raditi u načinu konusnog zatezanja tako da promjer dodanog sloja trake ne smanji napetost omota na dijelu puta kroz kalem.
- Raspitajte se odgovara li broj špulica trake na glavi za snimanje s vašim dizajnom zaštite ili oklopa, jedna glava, dvostruka glava i planetarne glave za snimanje sve se omotaju drugačije.
- Potvrdite da se oba stroja mogu zaustaviti i ponovno pokrenuti s jedne zajedničke kontrolne točke, budući da odvojeni krugovi za zaustavljanje na svakom stroju usporavaju oporavak od greške tijekom proizvodnog ciklusa.
Postrojenja koja pokreću vrpcu i namotavanje kabela kao odvojene nesinkronizirane strojeve prijavljuju mnogo više pritužbi na naboranje trake i labav omot nego postrojenja koja ih pokreću na zajedničkoj liniji, što je glavni razlog zašto kupci sve više traže oba stroja od istog proizvođača tako da su kontrolni sustavi unaprijed usklađeni, a ne integrirani na licu mjesta.
Osim mehaničke sinkronizacije, neke tvornice sada određuju zajednički zapis podataka između faza snimanja i namotavanja, bilježe napetost trake, omjer preklapanja i napetost namotavanja u odnosu na istu vremensku oznaku za svaki proizvedeni metar. Ova vrsta zajedničkog zapisa sljedivosti postala je uobičajena za kabele namijenjene reguliranim tržištima kao što su automobilske ili zrakoplovne instalacije, gdje tvrdnja o kvaliteti godinama kasnije može zahtijevati dokaz točnih uvjeta procesa korištenih za izradu određenog kalema.
Industrije koje se oslanjaju na opremu za namatanje kabela
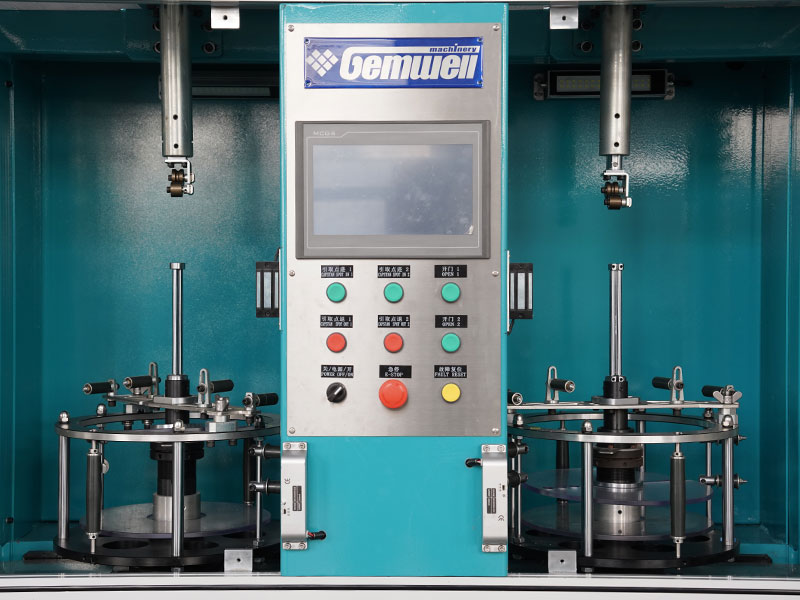
Ključna riječ pokriva široku kategoriju opreme, ali klastere potražnje u nekolicini industrija u kojima su žica i kabel ili gotov proizvod ili kritična podkomponenta.
- Proizvodnja žice i energetskih kabela u zgradarstvu, gdje je namatanje velikog volumena od bačvi za rasutu količinu do kolutova za maloprodajnu duljinu svakodnevna operacija.
- Telekomunikacije i proizvodnja optičkih kabela, gdje preciznost pomicanja štiti osjetljive jezgre od oštećenja tijekom namotavanja.
- Dobavljači kabelskih snopova za automobile, koji pokreću žicu manjeg promjera vrlo velikom brzinom s čestim promjenama veličine.
- Proizvođači kabela za zavarivanje i kabela izoliranih gumom, gdje su spojevi savitljivog omotača skloniji deformaciji pod nejednakom napetosti.
- Proizvodnja kabela za obnovljivu energiju, posebice solarnih kabela i kabela za pučinske vjetrenjače, gdje dominiraju veliki kalemi za teške uvjete rada.
- Dobavljači rudarskih i pomorskih kabela, gdje se koluti često isporučuju u inozemstvo i isplate. Pouzdanost na mjestu odredišta važna je jednako kao i kvaliteta namotavanja u tvornici.
- Proizvođači željezničkih i tranzitnih signalnih kabela, gdje dosljedna duljina kalema i čista isplativost izravno utječu na rasporede postavljanja duž željezničkog koridora.
Kako se željene veličine kalema razlikuju ovisno o djelatnosti
Proizvođači građevinskih žica obično se standardiziraju na uskom rasponu veličina maloprodajnih kolutova budući da su njihovi kupci električari i distributeri koji očekuju poznato pakiranje, dok proizvođači kabela za vjetroelektrane i podmorske kabele rade s prilagođenim dimenzijama koluta izrađenim oko određenog plana instalacije plovila ili turbine. Ova razlika je važna kada se specificira stroj za namatanje kabela, budući da postrojenje koje opslužuje više industrija često treba širi raspon podesivog promjera nego postrojenje koje opslužuje samo jedan tržišni segment.
Zahtjevi za instalaciju i prostor
Prije nego što stigne stroj za namotavanje kabela, postrojenja moraju potvrditi da ga prihvatni pod može podržati, kako strukturalno, tako i u smislu komunalnih priključaka. Strojevi za teške uvjete rada koji su ocijenjeni za kaleme iznad 5000 kg često zahtijevaju armiranobetonsku podlogu, a ne standardnu podnu ploču skladišta, a nacrt temelja trebao bi doći od dobavljača opreme, a ne procjena na licu mjesta.
- Napajanje, većina strojeva za srednje i teške uvjete rada radi na trofaznom napajanju, potvrdite da napon i frekvencija odgovaraju lokalnim mrežnim standardima prije naručivanja.
- Dovod komprimiranog zraka, potreban na strojevima koji koriste pneumatsko stezanje ili pomoć pri kočenju, obično zahtijeva čistu i suhu zračnu liniju u određenom rasponu tlaka.
- Razmak iznad glave, strojevi za okomito navijanje i velike vodoravne jedinice trebaju dovoljno prostora za utovar dizalicom najvećeg kalema koji će linija pokretati.
- Širina prolaza, odgovarajući prostor za pristup viličaru ili dizalici s obje strane stroja ubrzavaju promjenu i smanjuju mogućnost oštećenja od sudara tijekom utovara.
- Uvjeti okoline, prašnjava ili visoka vlažnost mogu zahtijevati zatvorene upravljačke ormare i dodatno hlađenje pogonske elektronike.
Puštanje u rad obično uključuje provjeru mehaničke usklađenosti, inspekciju električne sigurnosti, kalibraciju napetosti u odnosu na certificirani referentni uteg i probnu izradu kalema koja se mjeri i pregledava prije nego što se konopac preda za proizvodnu upotrebu. Preskakanje bilo kojeg od ovih koraka radi uštede vremena na dan instalacije jedan je od češćih razloga zbog kojih novoinstalirani stroj za namatanje kabela ne radi prema svojim nazivnim specifikacijama u prvim tjednima rada.
Sigurnosna razmatranja i obuka rukovatelja
Stroj za namotavanje kabela kombinira rotirajuću masu, pohranjenu energiju zatezanja i točke stezanja na poprečnoj vodilici, što zajedno čini obuku operatera jednako važnom kao i same specifikacije stroja. Većina incidenata na radnom mjestu povezanih s opremom za navijanje događa se tijekom utovara i pražnjenja na kalem, a ne tijekom rada u stabilnom stanju, budući da su tada ruke najbliže pokretnim dijelovima i kada se manipulira najtežim teretom.
| Kontrola sigurnosti | Riješena opasnost |
|---|---|
| Isprepletena poprečna zaštita | Sprječava pristup ruke pokretnom nosaču tijekom rada |
| Uže ili gumb za zaustavljanje u nuždi | Pruža rukovateljima trenutni način da zaustave stroj po njegovoj dužini |
| Sigurnosna logika kočnice | Zaustavlja nekontrolirano odmotavanje kalema ako se struja izgubi usred ciklusa |
| Zatik za zaključavanje osovine kalema | Sprječava pomicanje kalema na vretenu tijekom punjenja |
| Svjetlosna zavjesa u zoni utovara | Zaustavlja rotaciju vretena ako osoba neočekivano uđe u prostor za utovar |
Obuka bi trebala obuhvatiti više od položaja gumba na upravljačkoj ploči. Operatori imaju koristi od razumijevanja zašto postoji napetost konusa, što zapravo znači alarm greške napetosti i kako prepoznati rane znakove istrošenosti ležaja ili neusklađenosti poprečnog smjera prije nego što postanu sigurnosni problemi. Postrojenja koja spajaju novu opremu sa strukturiranim programom obuke operatera dosljedno prijavljuju manje incidenata koji su zamalo promašili u prvoj godini u usporedbi s pogonima koji se oslanjaju samo na neformalno učenje na poslu.
Prakse održavanja koje produljuju životni vijek stroja za namatanje kabela
Stroj za namotavanje kabela koji se servisira prema fiksnom rasporedu rutinski radi više od desetljeća u kontinuiranoj industrijskoj uporabi, dok zanemarena jedinica pokazuje pomicanje napetosti i pomicanje unutar prve dvije ili tri godine. Kalendar održavanja u nastavku odražava uobičajenu praksu koju su prijavili timovi za održavanje postrojenja.
| zadatak | Interval | Zašto je važno |
|---|---|---|
| Podmazivanje poprečne tračnice | Tjedni | Sprječava suho trenje koje uzrokuje neravnomjeran razmak omotača |
| Pregled kočnica ili spojke | Mjesečno | Istrošene obloge uzrokuju sporo pomicanje napetosti koje je teško primijetiti iz dana u dan |
| Provjera kalibracije mjerne ćelije | Tromjesečno | Održava očitanje napetosti točnim u odnosu na poznatu referentnu težinu |
| Servis ležaja vretena | Godišnje | Istrošenost ležajeva vodeći je uzrok neplaniranih zastoja na starijim strojevima |
| Pregled upravljačkog ormara | Tromjesečno | Nakupljanje prašine i labavi kontakti čest su uzrok povremenih kvarova |
| Provjera zazora poprečnog kugličnog vijaka | Godišnje | Višak zazora prvo se pojavljuje kao nedosljedan razmak omotača na rubovima kalema |
Vođenje jednostavnog dnevnika održavanja za svaki stroj, čak i osnovna proračunska tablica s bilježenjem datuma, zadatka i tehničara, znatno olakšava uočavanje obrasca u razvoju kao što je kočnica kojoj je potrebno podešavanje češće nego što zahtijeva interval, što obično signalizira da se dio približava kraju životnog vijeka, a ne jednokratnu grešku.
Uobičajeni problemi i praktični popravci
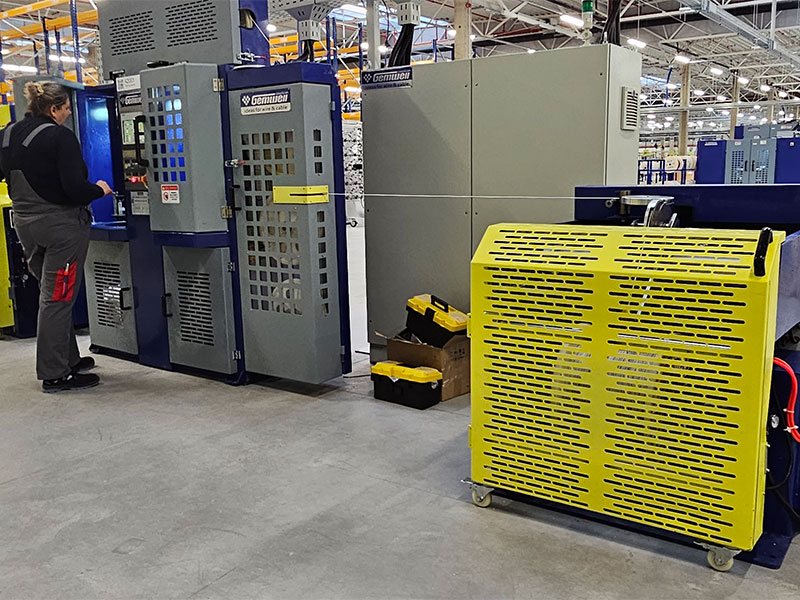
Većina pritužbi koje se odnose na stroj za namatanje kabela spadaju u kratki popis problema koji se ponavljaju, a popravak je obično jednostavniji nego što operateri očekuju.
Neravni omotač ili teleskopski kalem: Gotovo uvijek problem s vremenom pomicanja, a ne problem s napetostima, prvo provjerite elektronički prijenosni omjer između enkodera vretena i motora za pomicanje prije podešavanja postavki kočnice.
Zgnječenje žice na unutarnjim omotima: Upućuje na rad s konstantnom napetosti na poslu koji zahtijeva konusnu napetost, popravak je promjena postavki, a ne mehanički popravak na većini servo upravljanih strojeva.
Iznenadni skokovi napetosti pri promjenama brzine: Obično je problem PID podešavanja u petlji kontrole napetosti, većina upravljačkih ploča dopušta podešavanje proporcionalnog i integralnog pojačanja bez posjeta tehničara.
Oštećenje prirubnice kalema tijekom pražnjenja: Problem rukovanja materijalom, a ne greška stroja, potvrdite da vilice viličara ili priveznice dizalice odgovaraju razmaku osovine kalema prije nego što okrivite opremu.
Ponovljeni neugodni alarmi napetosti: Često se povezuje s mjernom ćelijom koja je odstupila od kalibracije, a ne stvarnim problemom napetosti, brza provjera kalibracije u odnosu na referentnu težinu rješava većinu slučajeva.
Klizanje žice na valjku za poprečnu vođenje: Obično istrošena ili glazirana površina valjka, zamjena rukavca valjka vraća prianjanje bez potrebe za zamjenom cijelog poprečnog sklopa.
Stroj radi vruće nakon dužeg rada: Provjerite jesu li ventilatori za hlađenje na kućištu pogona slobodni i da temperatura okoline oko stroja nije prešla nazivni radni raspon tijekom ljetnih mjeseci.
Razmatranje troškova i povrata ulaganja
Nabavna cijena je samo jedan dio ukupne slike troškova za stroj za namatanje kabela. Kupci koji uspoređuju ponude samo na temelju cijene naljepnice često podcjenjuju razliku u operativnim troškovima između osnovnog mehaničkog stroja i potpuno automatske servo upravljane jedinice.
- Smanjenje otpada, čvršća kontrola napetosti obično značajno smanjuje slučajeve zgnječenog ili teleskopskog kalema u usporedbi sa starijim sustavima mehaničkih kočnica, a trošak otpada na vodiču visoke vrijednosti brzo se povećava.
- Ušteda rada, automatsko rezanje duljine i promjena kalema smanjuju vrijeme potrebno rukovatelju po kalemu, što je najvažnije kod operacija u više smjena koje se odvijaju neprekidno.
- Potrošnja energije, servo pogoni općenito koriste manje energije po proizvedenom metru od starijih mehaničkih kočionih sustava koji raspršuju višak napetosti kao toplinu.
- Dostupnost rezervnih dijelova, strojevi izgrađeni oko uobičajenih industrijskih komponenti obično imaju niže dugoročne troškove popravka od strojeva s vlasničkim dijelovima nabavljenim samo od originalnog proizvođača.
- Troškovi zastoja, stroj s daljinskom dijagnostikom ili jasnim prikazom koda pogreške vraća se u proizvodnju brže od onog koji zahtijeva posjet tehničara za svaki kvar.
Prilikom izrade procjene povrata ulaganja, postrojenja obično uspoređuju razliku u cijeni između dvije opcije opreme s očekivanim godišnjim uštedama od smanjenog otpada i smanjenog broja radnih sati, zatim dijele razliku u cijeni s tim godišnjim uštedama kako bi procijenili razdoblje povrata u godinama. Većina tvornica postavlja interni prag, često oko dvije do tri godine, ispod kojeg se opcija veće automatizacije smatra opravdanom bez obzira na veće početne troškove.
Mogućnosti prilagodbe prilikom naručivanja
Standardni kataloški modeli pokrivaju veliki udio potražnje, ali mnogi kupci zahtijevaju izmjene kako bi odgovarali postojećoj proizvodnoj liniji ili određenom asortimanu proizvoda. Uobičajeni zahtjevi za prilagodbu uključuju podesivi raspon promjera kalema izvan standardnog kataloškog ograničenja, dvostruke zatezne zone za koekstrudirani ili višeslojni kabel, integrirane glave za ispis ili označavanje za identifikaciju kalema, prilagođeni upravljački softver koji odgovara postojećem mrežnom protokolu postrojenja i nestandardne konfiguracije napona ili frekvencije za izvozne narudžbe.
Kada se traži prilagodba, pomaže dobavljaču pružiti stvarne uzorke proizvoda ili detaljne crteže, a ne samo brojeve promjera i težine, budući da krutost spoja plašta i završna obrada površine utječu na to kako se postavke napetosti trebaju podesiti čak i kada dva proizvoda imaju isti nazivni promjer.
Ocjenjivanje dobavljača: praktični popis za provjeru
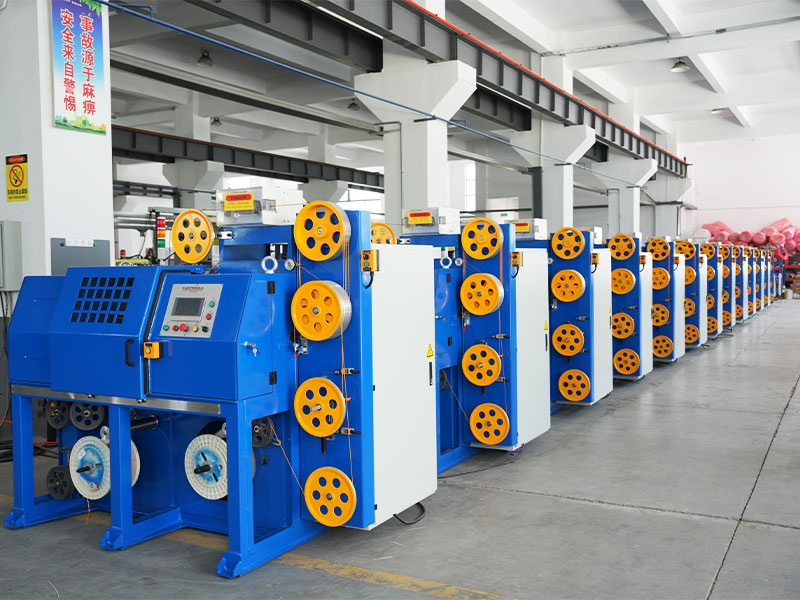
Dva dobavljača koji navode istu nominalnu specifikaciju mogu isporučiti vrlo različite performanse u stvarnom svijetu, tako da bi proces ocjenjivanja trebao ići dalje od usporedbe specifikacijskih listova jedne pokraj drugih.
- Zatražite preporuke od tvornica sa sličnim asortimanom proizvoda i sličnim obujmom proizvodnje te ih zapravo kontaktirajte umjesto da se oslanjate na vlastite studije slučaja dobavljača.
- Zatražite probni kalem na vlastitom materijalu prije konačne kupnje, ako je ikako moguće, budući da je stvarna kvaliteta omota na vašem specifičnom proizvodu najbolji pokazatelj budućih performansi.
- Potvrdite što je uključeno u instalaciju i puštanje u rad, neke ponude uključuju postavljanje i kalibraciju na licu mjesta, dok druge cijene to čine kao zasebnu stavku.
- Pojasnite uvjete jamstva za elektroniku za kontrolu napetosti odvojeno od mehaničkog okvira, budući da ove dvije kategorije često imaju različita razdoblja pokrivenosti.
- Raspitajte se o tipičnom vremenu isporuke rezervnih dijelova, posebno za mjernu ćeliju, kočionu jedinicu i komponente upravljačke ploče za koje je najvjerojatnije potrebna zamjena tijekom životnog vijeka stroja.
- Provjerite izrađuje li dobavljač i automatski stroj za spajanje kabela, budući da dobavljač koji nudi obje linije proizvoda može naručiti sinkroniziranu liniju pouzdanije od kombiniranja opreme dvaju nepovezanih proizvođača.
Novi trendovi u tehnologiji namotavanja kabela
Kontrolni sustavi na novijim strojevima za namatanje kabela sve više uključuju bilježenje podataka kao standardnu značajku, a ne skupu opciju, bilježenje napetosti, brzine i duljine u odnosu na vremensku oznaku za svaki proizvedeni kalem. Ovi se podaci unose u sustave kvalitete postrojenja i daju timovima za održavanje rano upozorenje kada varijacija napetosti na određenom stroju počne izlaziti iz uobičajenog povijesnog raspona, često otkrivajući problem s ležajem ili kočnicom u razvoju prije nego što uzrokuje prekid proizvodnje.
Energetska učinkovitost također je postala snažniji čimbenik kupnje, s više kupaca koji traže od dobavljača izmjerene podatke o potrošnji snage pod tipičnim opterećenjem, a ne samo ocjenu motora s natpisnom pločicom, jer stvarni trošak energije tijekom radnog vijeka stroja može biti značajan dio ukupnog troška vlasništva na linijama koje kontinuirano rade.
Daljinski nadzor i dijagnostika također postaju sve češći, omogućujući servisnom timu dobavljača da pregleda zapise grešaka i, u nekim slučajevima, podesi određene upravljačke parametre na daljinu prije slanja tehničara, što skraćuje vrijeme između pojave greške i nastavka proizvodnje.
Često postavljana pitanja
Koju veličinu stroja za namotavanje kabela trebam za građevinsku proizvodnju žice
Uskladite stroj sa svojim najvećim planiranim promjerom kalema plus maržom za budući rast proizvoda, većina građevinskih linija žice pokreće strojeve srednjeg opterećenja ocijenjene za kaleme između 1000 mm i 1800 mm budući da maloprodajni koluti rijetko prelaze taj raspon.
Može li jedan stroj podnijeti i isplatiti i preuzeti dužnosti
Da, kombinirane jedinice postoje za linije manjeg volumena, iako su namjenski strojevi za isplatu i preuzimanje uobičajeniji na kontinuiranim proizvodnim linijama jer se svaka strana može optimizirati zasebno za vlastiti profil napetosti.
Kako automatski stroj za spajanje kabela utječe na postavke napetosti namotavanja
Dodavanje sloja trake povećava vanjski promjer i malo mijenja efektivni radijus protiv kojeg radi kontrola zatezanja, tako da većina operatera prijeđe na način zatezanja suženja ili prilagođava omjer suženja nakon što se uzvodno doda stupanj trake.
Što uzrokuje labavljenje kalema nakon što napusti stroj
Obično nedovoljna napetost tijekom namatanja ili spoj plašta koji se opušta nakon namatanja, oboje se rješava laganim povećanjem osnovne napetosti i provjerom preporučene napetosti namota dobavljača materijala za tu specifičnu smjesu.
Je li servo kontrola napetosti vrijedna dodatnih troškova u odnosu na kočnicu s magnetskim prahom
Za vodiče visoke vrijednosti kao što je bakar ili optički kabel, da, budući da cijena otpada od jednog zgnječenog kalema često premašuje razliku u cijeni između dva zatezna sustava unutar prvih nekoliko mjeseci korištenja.
Koliko traje tipični stroj za namatanje kabela u neprekidnoj uporabi
Dobro održavan stroj obično radi duže od deset godina u kontinuiranoj industrijskoj upotrebi, s glavnim pogonom i okvirom koji obično traju više od nekoliko generacija upravljačke elektronike koja se usput nadograđuje.
Trebam li drugačiji stroj za optički kabel u usporedbi s bakrenim kabelom
Ne nužno drugačiji stroj, ali optički kabel općenito zahtijeva veću preciznost pomicanja i niže postavke maksimalne napetosti od bakrenog kabela, tako da sustav upravljanja treba širi raspon podešavanja, a ne potpuno odvojeni stroj.
Koja je razlika između postavke konusne napetosti i postavke konstantne napetosti
Konstantna napetost održava istu vučnu silu kroz cijelu konstrukciju kalema, dok konusna napetost postupno smanjuje vučnu silu kako promjer kalema raste, štiteći unutarnje omote od gnječenja pod težinom vanjskih slojeva.
Može li se stariji mehanički stroj za namatanje kabela naknadno opremiti servo kontrolom napetosti
U mnogim slučajevima da, naknadno postavljanje servo kompleta za kontrolu napetosti na postojeći okvir uobičajena je praksa i može produžiti vijek trajanja mehanički ispravnog starijeg stroja bez troškova potpune zamjene.
Koliko često treba provjeravati kalibraciju napetosti
Tromjesečne provjere kalibracije u odnosu na certificiranu referentnu težinu uobičajena su praksa, iako postrojenja koja koriste visokovrijedne vodiče ili kabele s optičkim vlaknima niske tolerancije ponekad provjeravaju mjesečno s obzirom na veće troškove kvara kvalitete povezanog s napetostima.
 Povezano Proizvodi