E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Što radi stroj za namotavanje žice i zašto je to važno
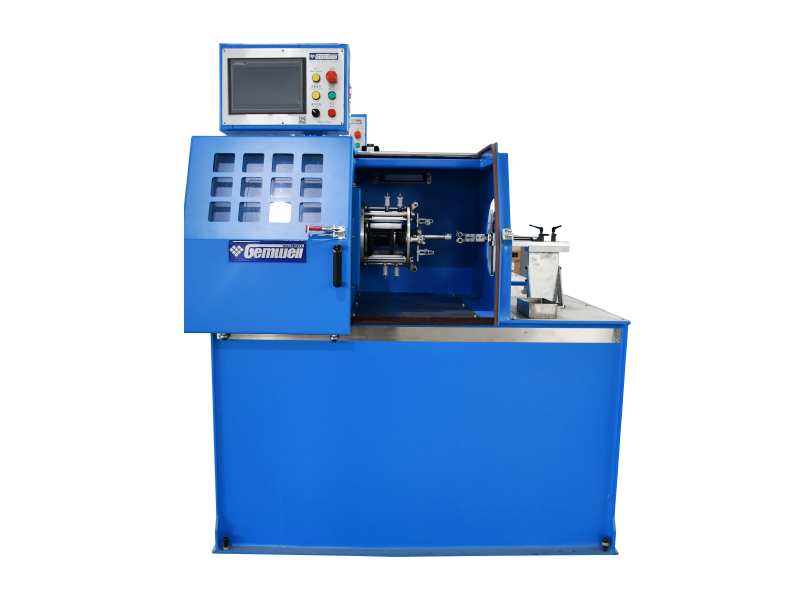
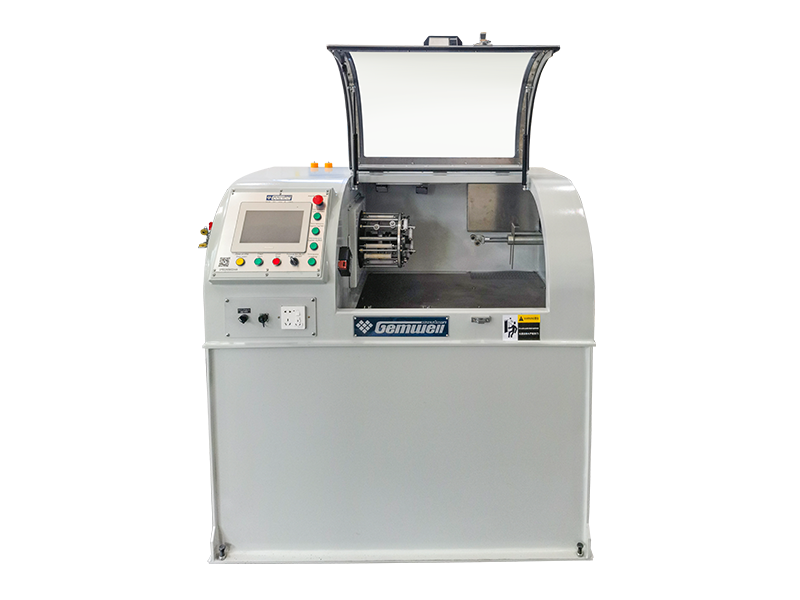
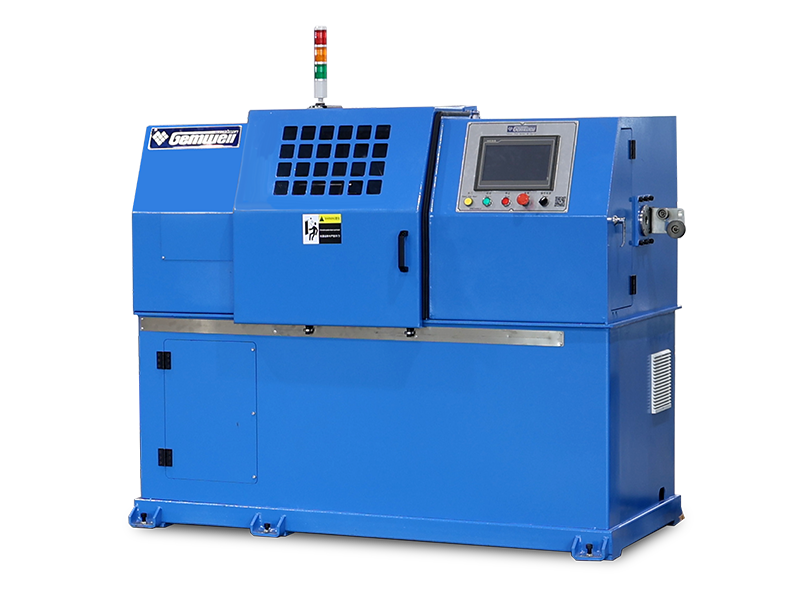
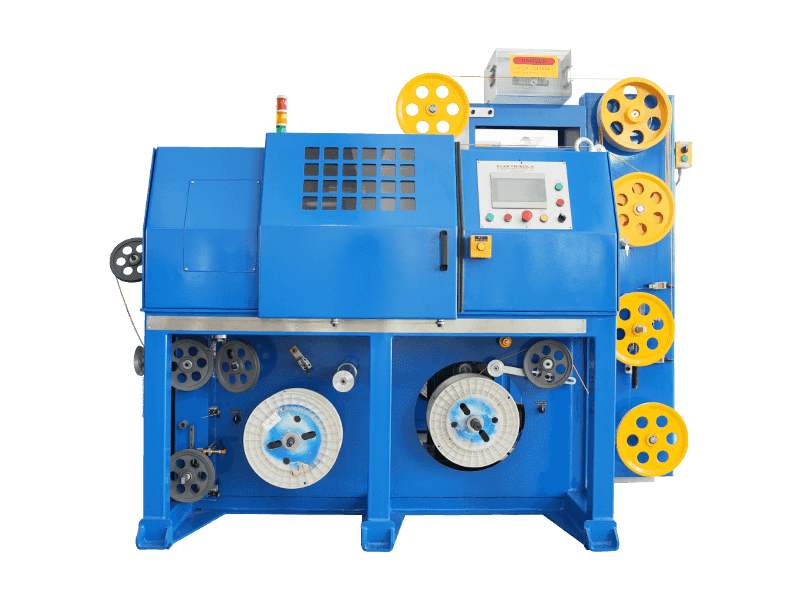
A stroj za namotavanje žice uzima ravnu ili namotanu žicu i namotava je u jednolike, strogo kontrolirane zavojnice velikom brzinom, zatim reže, veže ili veže svaki zavoj tako da se može pakirati, otpremiti ili unijeti ravno u sljedeći korak procesa. Kratka verzija: ako tvornica treba dosljedan promjer zavojnice, ponovljiv broj okretaja i čiste krajeve zavojnice bez savijanja ili preklapanja, ovo je stroj koji to čini i uparuje ga s Stroj za lijepljenje žice odmah nakon što glava za namotavanje zatvori petlju između namotavanja i pakiranja u jednoj kontinuiranoj liniji.
Proizvođači žice, trgovine za sklapanje kabela, proizvođači opruga i tvornice potrošnog materijala za zavarivanje oslanjaju se na ovu opremu jer je ručno namotavanje sporo, nedosljedno i zahtjevno za rad. Radnik koji namotava ručno može proizvesti 40 do 60 namotaja po smjeni, ovisno o promjeru žice; automatski stroj za namotavanje srednjeg opsega koji radi na 300 do 800 okretaja u minuti na glavi za namotavanje može izbaciti 400 do 1200 zavojnica u istom razdoblju, s daleko strožom tolerancijom dimenzija od zavojnice do zavojnice.
Osim sirove proizvodnje, dublji razlog zašto postrojenja zamjenjuju ručno namotavanje je varijanca. Kada osoba ručno namotava žicu, razmak zavoja, napetost i konačni promjer zavojnice malo se pomiču od zavojnice do zavojnice, a još više od operatera do operatera tijekom smjene. Ta se varijacija kasnije pojavljuje kao problemi s dovodom na robotu za zavarivanje, zamršena isplata na glavi čavla ili zavojnice koje kupci odbijaju zbog neravnomjernog namotavanja. Pravilno postavljen stroj za namotavanje uklanja većinu te varijacije jer napetost, brzinu i broj okretaja kontroliraju isti senzori i postavke svakog pojedinog ciklusa.
Ostatak ovog vodiča prolazi kroz tipove strojeva, kako stroj za namotavanje žice i stroj za spajanje žice rade zajedno, komponente koje bi kupci trebali pažljivo ispitati prije narudžbe, kako se stroj ponaša različito među uobičajenim materijalima žice, potpuni pregled proizvodnog ciklusa od sirove žice do gotovog svitka s trakom, navike održavanja koje zapravo produljuju životni vijek, razmatranja o nabavi i tvorničkoj procjeni, uobičajene pogreške pri kupnji i pitanja koja se najčešće postavljaju u tvornici inženjeri koji procjenjuju novu opremu 2026.
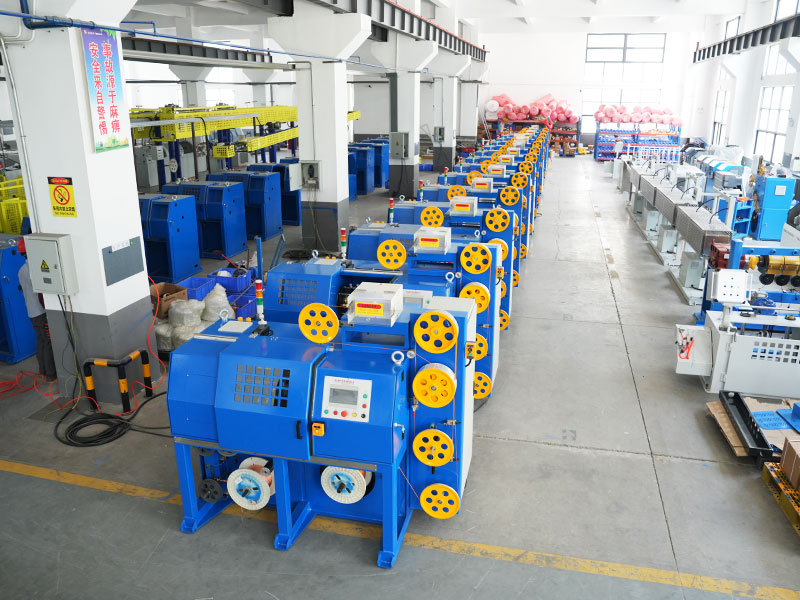
Glavni tipovi strojeva za namotavanje žice na tržištu
Oprema za namotavanje nije jedna veličina za sve. Debljina žice, tvrdoća materijala, ciljna težina zavojnice i daljnja metoda pakiranja guraju kupce prema drugačijoj konfiguraciji. Ispod su kategorije koje pokrivaju veliku većinu instaliranih strojeva u pogonima za proizvodnju žice, kabela i opruga danas.
Horizontalne prstenaste namotalice
One motaju žicu oko rotirajuće ruke ili spinnera dok se žica uvlači iz fiksne osi, stvarajući zavojnice u obliku prstena koje leže ravno. Standardni su izbor za žicu za zavarivanje, žicu za ograđivanje i općenitu žicu od mekog čelika gdje se težina svitka kreće od 15 kg do preko 1000 kg po kolutu. Horizontalne mašine za namotavanje cijenjene su zbog niskog težišta, što održava stroj stabilnim čak i pri većim brzinama vretena. Budući da zavojnica stoji ravno tijekom namotavanja, gravitacija pomaže žici da ravnomjerno sjedne na svoje mjesto, što je dio razloga zašto ovaj raspored ostaje najčešći izbor za žicu većeg promjera.
Vertikalni uređaji za namotavanje bačvi ili košara
Žica se postavlja u rotirajuću košaru ili bačvu u obliku osmice ili ravnog vjetra, što je uobičajeno za žicu finijeg promjera koja se koristi u proizvodnji opruga, žicu za čavle ili bakrenu i aluminijsku žicu za vodiče namijenjenu daljnjem izvlačenju. Ovaj raspored nastoji smanjiti uvijanje žice i torzijsko naprezanje u usporedbi s namotavanjem s koluta na kolut, što je važno jer upletena žica može uzrokovati neravnomjerno trošenje kalupa za izvlačenje i nedosljednu završnu obradu mekih metala.
Precizni namotači slojeva
Koriste se tamo gdje svaki zavoj mora sjediti točno pored prethodnog, slojeviti namotači uobičajeni su u emajliranoj magnetnoj žici, žici za zavarivanje za robotske sustave dodavanja i bilo kojoj zavojnici koja se mora isplatiti bez kasnijeg zapetljavanja. Poprečni mehanizam pomiče se naprijed-natrag sinkronizirano s rotacijom vretena, a točnost nagiba često se održava unutar 0,1 do 0,3 milimetra. Ova stroga tolerancija je ono što omogućuje robotskoj ćeliji za zavarivanje da neprekidno povlači žicu satima bez ijednog zastoja koji prekida ciklus zavarivanja.
Kombinirane linije za namotavanje i vrpcu
Umjesto da namotavanje i pakiranje rade kao dvije odvojene stanice, mnoge tvornice sada instaliraju kombiniranu liniju gdje se uređaj za namotavanje ispušta izravno u stroj za namatanje žice ili glavu za vezivanje. Time se uklanja ručno rukovanje između dva koraka i brzo postaje zadana konfiguracija za operacije srednjeg do velikog volumena zavarivanja žicom i MIG žicom, budući da također oslobađa prostor na podu koji bi inače bio potreban za međuspremnik između dva odvojena stroja.
Rotirajući uređaji za namotavanje letaka
Ruka letača rotira oko nepomične špule ili trna, polažući žicu dok mjesto primanja ostaje fiksno. Ovaj dizajn odgovara primjenama manjeg promjera, velike brzine gdje je sama žica previše osjetljiva da bi se provukla kroz prsten za predenje, kao što je fina bakrena žica ili presvučena žica gdje se površinsko habanje mora svesti na minimum.
Namotalice s dvostrukom glavom ili dvostrukim vretenom
Dvije glave za namotavanje rade paralelno ili se izmjenjuju na istom osnovnom okviru tako da jedna glava može istovarivati gotovu zavojnicu dok druga nastavlja motati, skraćujući mrtvo vrijeme između ciklusa blizu nule. Ova konfiguracija je uobičajena u postrojenjima koja rade s velikim dnevnim volumenom gdje čak i nekoliko sekundi zastoja po ciklusu dovodi do značajnog gubitka proizvodnje tijekom cijele smjene.
Stroj za namotavanje žice u odnosu na stroj za spajanje žice: gdje svaki odgovara
Ova se dva stroja često brkaju jer obično stoje jedan pored drugoga u proizvodnom prostoru, ali rješavaju različite probleme.
Stroj za namotavanje žice
Oblikuje žicu u zavojnicu, kontrolira broj okretaja i promjer zavojnice i određuje konačnu težinu zavojnice. Njegov glavni posao je oblikovanje i mjerenje, a ne osiguranje. Sve o unutarnjoj geometriji zavojnice, koliko je čvrsto namotana, koliko su ravnomjerno naslagani slojevi i koliko su čiste početna i krajnja točka, dolazi iz ove faze.
Stroj za lijepljenje žice
Omotava traku, ili u nekim postavkama plastične trake, oko gotovog svitka na dvije ili više točaka tako da svitak zadrži svoj oblik tijekom rukovanja, skladištenja i transporta. Bez ovog koraka, zavojnica opružnog čelika ili žice za zavarivanje može se otvoriti i zapetljati u trenutku kada napusti stroj. Faza snimanja se isključivo odnosi na očuvanje oblika koji je mašina za namotavanje već stvorila, a ne ispravljanje loše namotane zavojnice.
U učinkovitom rasporedu, zavojnica se prenosi s glave za namotavanje na okretnu ploču ili pokretnu traku gdje se jedinica za vrpcu indeksira oko njega, nanosi traku na programirani broj točaka i otpušta gotovu, uvijenu zavojnicu na pokretnu traku za odvoz. Postrojenja koja preskaču korak vrpce i oslanjaju se na ručno vezanje prijavljuju otprilike 3 do 5 puta dulje vrijeme ciklusa po zavojnici i zamjetno veći otpad od zavojnica koji se olabave prije nego što stignu do kupca.
Također pomaže zasebno razmišljati o načinima kvara. Problem sa smotanjem pokazuje se kao ovalni, labavi ili preklapajući kolut ravno s glave. Problem s ljepljivom trakom pojavljuje se kasnije, često nakon što je zavojnica već prošla kroz nekoliko koraka rukovanja, kao traka koja je skliznula, potrgala se ili nije uspjela držati zavojnicu zatvorenu. Dijagnosticiranjem koja je faza uzrokovala pritužbu kupca štedi puno izgubljenog vremena za rješavanje problema u trgovini.
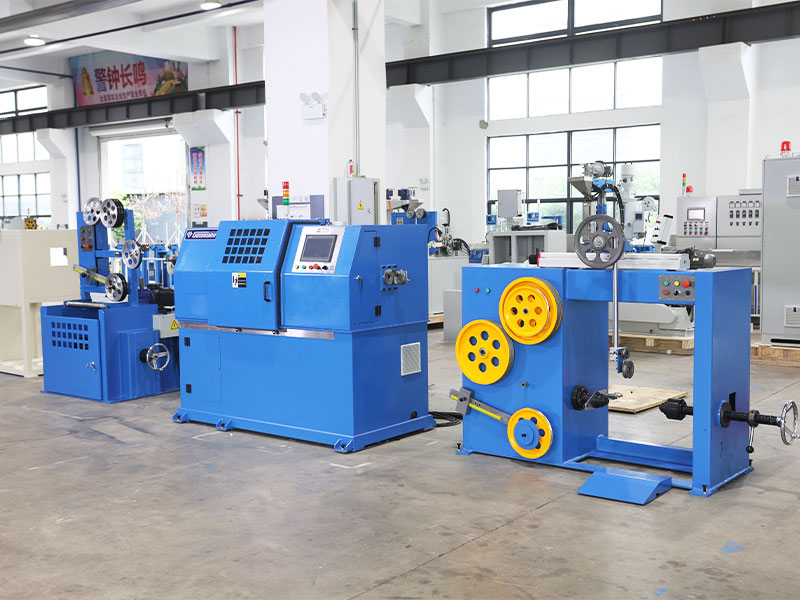
Osnovne komponente i što provjeriti prije kupnje
Svaki stroj za motanje žice, bez obzira na marku, izgrađen je oko nekoliko istih podsustava. Znajući što svaki od njih doprinosi pomaže kupcu da ispravno pročita list sa specifikacijama umjesto da samo uspoređuje brojeve brzine naslova.
| Podsustav | Mala obaveza | Srednja dužnost | Heavy Duty |
|---|---|---|---|
| Raspon promjera žice | 0,2 do 1,6 mm | 1,6 do 6,0 mm | 6,0 do 16 mm |
| Kapacitet težine zavojnice | Do 25 kg | 25 do 250 kg | 250 do 1.200 kg |
| Brzina vretena | Do 1.200 okretaja u minuti | 300 do 800 okretaja u minuti | 80 do 300 okretaja u minuti |
| Vrsta pogona | AC motor s inverterom | Servo motor | Servo s reduktorom mjenjača |
| Tipično vrijeme promjene | 5 do 10 minuta | 10 do 25 minuta | 20 do 45 minuta |
Kontrola posmaka i napetosti
Plesačka ruka, pneumatski zatezač ili sustav mjernih ćelija zatvorene petlje održava uvlačenje žice u glavu za namotavanje konstantnom, kontroliranom napetosti. Neravnomjerna napetost je najčešći uzrok labavih ili ovalnih zavojnica, tako da ova komponenta zaslužuje više pažnje nego što joj većina kupaca pridaje tijekom odabira opreme. Na strojevima više klase, zatezač javlja povratnu informaciju uživo upravljačkoj ploči, dopuštajući operateru da vidi trend napetosti prije nego što se pretvori u odbačenu zavojnicu, umjesto da otkrije problem naknadno.
Glava za namotavanje ili centrifuga
Ovo je rotirajući element koji zapravo oblikuje žicu u prsten ili sloj. Promjer glave obično je podesiv u određenom rasponu, dopuštajući jednom stroju da rukuje s nekoliko veličina zavojnica bez potpune promjene alata. Kvaliteta ležaja unutar ovog sklopa ima izvanredan učinak i na razinu buke i na dugoročne troškove održavanja, budući da neprekidno radi pri punoj nazivnoj brzini stroja.
Brojanje i mjerenje duljine
Kotačić za kodiranje ili optički brojač prati zavoje ili linearnu duljinu tako da stroj reže na točno željenu težinu ili duljinu. Moderni kontroleri drže točnost duljine unutar 0,5 posto na dobro održavanoj opremi. Ovo se mjerenje također izravno unosi u izračun težine zavojnica, što je važno za pogone koji prodaju žicu po težini i moraju izbjegavati stalno prepunjavanje zavojnica.
Rezanje i izbacivanje
Nakon što se dosegne ciljni broj, pneumatske ili hidraulične škare režu žicu, a ruka za izbacivanje ili nagibna podloga gura gotovu zavojnicu na sljedeću stanicu, često stroj za vrpcu. Čist rez bez rubova važniji je nego što zvuči, budući da se neravni kraj žice može zakačiti za sljedeći namotaj tijekom slaganja ili zapeti za foliju za pakiranje tijekom omatanja.
Upravljačka ploča i pohrana recepata
Sučelje čovjek-stroj mjesto je na kojem operater postavlja promjer žice, ciljnu težinu zavojnice ili broj okretaja, brzinu vretena i ciljnu napetost. Strojevi s pohranom recepata omogućuju postrojenju da spremi puni skup parametara za svaki proizvod i pozove ga u sekundi umjesto ponovnog ručnog unosa svake vrijednosti pri svakoj promjeni, što je jedna od najvećih tihih ušteda vremena u tvornici s više proizvoda.
Kako se ponašanje motanja mijenja među uobičajenim materijalima žice
Isti stroj za namotavanje može se ponašati sasvim drugačije ovisno o tome koji materijal prolazi kroz njega, a kupci koji to previde na kraju jure probleme s kvalitetom koji su zapravo neusklađenosti materijala, a ne greške stroja.
Meki čelik i žica za zavarivanje
Prilično oprašta za namotavanje jer dobro drži oblik, ali čelik veće debljine treba jače zatezanje i čvršći ležaj glave za namotavanje kako bi se izbjeglo otklon pri brzini.
Bakrena i aluminijska vodična žica
Mekši i podložniji površinskim oznakama, tako da napetost mora biti manja, a vodeći valjci imaju prednosti glatke, često obložene kontaktne površine kako bi se izbjeglo habanje završne obrade.
Opružni čelik
Visoka tendencija povratne opruge znači da se zavojnica želi otvoriti u trenutku kada se napetost oslobodi, što je upravo razlog zašto je korak vezivanja toliko bitan za ovaj materijal i zašto je broj točaka trake obično veći za opružnu žicu nego za mekše metale.
Žica od nehrđajućeg čelika
Veća tvrdoća povećava trošenje na vodećim valjcima i oštrici škara za rezanje tijekom vremena, tako da postrojenja koja rade s puno nehrđajućeg čelika obično zamjenjuju potrošne dijelove u kraćem ciklusu nego postrojenja koja rade uglavnom s mekim čelikom.
Obložena ili izolirana žica
Emajl ili plastične prevlake mogu se oštetiti prekomjernom napetosti ili grubim površinama vodilica, tako da ti materijali obično rade sa smanjenom napetosti uz dodatnu pozornost koja se posvećuje održavanju vodilica čistima i bez umetnutih krhotina.
Potpuni proizvodni ciklus, korak po korak
Razumijevanje stvarnog slijeda kroz koji zavojnica prolazi pomaže kupcu da postavlja oštrija pitanja tijekom posjeta tvornici ili demonstracije opreme, budući da je svaki korak mjesto gdje se kvaliteta može dobiti ili izgubiti.
- Sirova žica se isplaćuje iz dovodnog kalema ili užeta za izvlačenje i prolazi kroz početni uređaj za ravnanje kako bi se uklonila sva zakrivljenost od prethodne obrade.
- Žica ulazi u sustav zatezanja, gdje plesačka ruka ili mjerna ćelija drži stabilnu vuču dok se pomiče prema glavi za namotavanje.
- Glava za namotavanje ili predilica počinje namotavanje, vođena poprečnim mehanizmom ako je stroj precizni stroj za namotavanje slojeva ili prirodnom putanjom rotacije ako je stroj za namotavanje s prstenom.
- Enkoder kontinuirano broji zavoje ili mjeri duljinu u odnosu na cilj postavljen na upravljačkoj ploči.
- Nakon što se dosegne cilj, stroj signalizira škare za rezanje, koje čisto režu žicu na programiranoj točki.
- Ruka za izbacivanje, nagibna podloga ili pokretna traka za prijenos pomiču gotovu zavojnicu s glave prema sljedećoj stanici.
- Ako je integriran stroj za spajanje žice, zavojnica se usmjerava u vrtuljak za spajanje, gdje se traka nanosi na dvije do četiri točke po obodu.
- Gotovi svitak s trakama kreće se na pokretnu traku za ponijeti radi vaganja, označavanja i postavljanja za pakiranje ili otpremu.
Svaka slaba karika u ovom lancu, bilo da se radi o istrošenom zatezaču, tupoj oštrici za rezanje ili neporavnatom vrtuljku za traku, obično se pokaže kao pritužba na kvalitetu nekoliko koraka kasnije, zbog čega postrojenja koja sustavno rješavaju probleme od prvog koraka naprijed rješavaju probleme brže od postrojenja koja skoče ravno na podešavanje zadnjeg stroja u nizu.
Kako odabrati pravi stroj za namotavanje žice za svoju liniju
Popis za provjeru u nastavku odražava pitanja koja zapravo mijenjaju odluku o kupnji, na temelju tehničkih kriterija s kojima većina timova za nabavu radi kada specificira novu opremu za namotavanje.
- Potvrdite cijeli asortiman promjera žice koji imate danas i bilo gdje gdje očekujete da ćete se proširiti u sljedeće dvije do tri godine, a ne samo trenutno najprodavanije.
- Uskladite izlaznu težinu zavojnice s vašim standardom pakiranja i otpreme; stroj koji premašuje ciljanu težinu za čak 2 posto dodaje stvarne materijalne troškove tijekom cijele godine proizvodnje.
- Provjerite može li se stroj izravno upariti sa strojem za spajanje žice na istom osnovnom okviru ili mu je potrebna odvojena pokretna traka i dodatni podni prostor.
- Zatražite vrijeme promjene veličine zavojnice; nekim strojevima treba 5 minuta, drugima 45, a ta se razlika brzo spaja u tvornici s više proizvoda.
- Pregledajte jezične opcije upravljačke ploče i dopušta li pohranjivanje recepata operateru da pozove spremljeni zadatak umjesto ponovnog ručnog unosa parametara.
- Provjerite koji su rezervni dijelovi na zalihama lokalno u odnosu na one koji se moraju uvesti, budući da su ležajevi glave i senzori napetosti dijelovi koji se najbrže troše.
- Pitajte kako se stroj ponaša u cijelom rasponu materijala koje koristite, a ne samo u uzorku koji dobavljač koristi u demonstracijskom videu.
- Pogledajte otisak uključujući ulazno ravnanje i izlazno trakasto trakanje ili dijelove transportera, a ne samo samu glavu za namotavanje, jer se prostor na podu često podcjenjuje tijekom planiranja.
- Raspitajte se o razini buke i vibracija pri punoj nazivnoj brzini ako će stroj raditi u blizini druge precizne opreme ili u zajedničkom radnom prostoru.
Integracija stroja za spajanje žice u liniju za namotavanje
Dobro podešena kombinacija namotavanja i lijepljenja ocjenjuje se manje po najvećoj brzini, a više po tome koliko malo zavojnica bude odbijeno zbog labavih omota, postavljanja trake izvan središta ili trake koja preklapa odrezani kraj žice.
Većina jedinica Strojeva za spajanje žice okreće se oko zavojnice na rotirajućem vrtuljku ili skupu pogonskih valjaka, stavljajući dva do četiri omota trake na svakoj od dvije do četiri točke oko oboda zavojnice. Broj točaka vezivanja ovisi o promjeru zavojnice i krutosti žice; čvršća, deblja zavojnica obično treba četiri točke da ostane zatvorena, dok lakša zavojnica može držati s dvije.
Kada specificirate kombiniranu strunu, zamolite dobavljača da pusti uzorak zavojnice od vaše stvarne žice, a ne demo kalema, jer završna obrada površine žice i ponašanje opruge mijenjaju način na koji traka treba biti zategnuta. Preklapanje trake od otprilike 30 do 50 posto po omotu uobičajena je početna točka, a zatim se prilagođava na temelju toga kako se zavojnica ponaša tijekom testiranja prijenosa.
Širina trake i vrsta ljepila također su važniji nego što mnogi kupci očekuju. Uža traka se brže lijepi, ali će možda trebati više omota kako bi držala težu zavojnicu zatvorenu, dok šira traka prekriva lice zavojnice u manje prolaza, ali povećava troškove materijala po zavojnici. Snaga prianjanja trebala bi se uskladiti s očekivanim trajanjem skladištenja zavojnice i uvjetima rukovanja, budući da traka koja se dobro ponaša u skladištu s kontroliranom klimom možda neće tako dobro izdržati na otvorenom ili putu dostave s visokom vlagom.
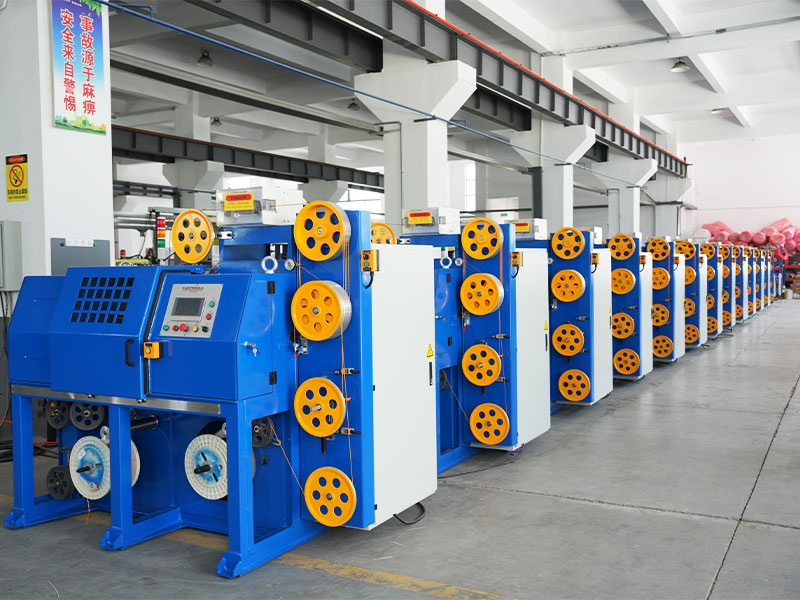
Industrije koje se svakodnevno oslanjaju na opremu za namotavanje žice
Dodatni materijal za zavarivanje
MIG žica, žica za potopljeni luk i punjena žica isporučuju se kao zavojnice, bubnjevi ili koluti, a konzistencija zavojnice izravno utječe na to koliko glatko prolazi žica kroz plamenik za zavarivanje.
Proizvodnja opruga
Sirova opružna žica dolazi namotana za skladištenje i transport prije nego što prođe kroz poseban proces oblikovanja opruge, tako da ujednačenost namota smanjuje zastoje u dodavanju na stroju za oblikovanje.
Ograde i građevinska žica
Bodljikava žica, zavojna žica i armaturne zavojnice proizvode se u velikim količinama s naglaskom na točnost težine zavojnica za kontrolu troškova na malim marginama.
Žica za kabel i vodič
Bakrena i aluminijska vodična žica namotava se između prolaza za izvlačenje, gdje je važno pažljivo rukovanje kako bi se izbjegle brazde na površini koje bi utjecale na vodljivost niz liniju.
Žica za spajanje i čavle
Brze linije za izradu čavala vuku izravno iz zavojnica, tako da ponašanje zavojnice mora biti dovoljno glatko da nizvodni kolektor ne zastane.
Žičana mreža i mreža
Zavojnice se uvode ravno u opremu za tkanje mreže ili zavarivanje, gdje dosljednost dimenzija sprječava pomicanje uzorka mreže kroz proizvodnu seriju.
Komponente ožičenja automobila
Žica manjeg promjera koja se koristi u proizvodnji automobilskih kabelskih snopova ima koristi od preciznog namotavanja slojeva, budući da se zamršeni isplati izravno pretvaraju u sporije brzine montažne trake za snopove.
Poljoprivredni žičani proizvodi
Žica za baliranje i općenito poljoprivredna žica za vezivanje proizvodi se u velikim količinama pri čemu dosljednost težine koluta pomaže farmama i distributerima da planiraju upotrebu bez nagađanja.
Proizvodnja elektroda i metala za punjenje
Dodatna žica finog promjera za specijalne postupke zavarivanja uvelike ovisi o toleranciji čvrstog namotavanja budući da čak i mala varijacija napetosti utječe na stabilnost luka tijekom uporabe.
Navike održavanja koje produljuju vijek trajanja stroja
Dnevno
Obrišite glavu za namotavanje i provjerite ima li ostataka žice u vodećim valjcima; naslage sitnih metalnih strugotina najčešći su uzrok površinskih ogrebotina na gotovoj zavojnici.
Tjedni
Provjerite jesu li senzori zategnutosti i osovine plesačke ruke glatki, te potvrdite da pneumatske škare za rezanje još uvijek proizvode čist rez bez neravnina.
Mjesečno
Podmažite ležajeve vretena prema rasporedu proizvođača, provjerite napetost pogonskog remena i ponovno pokrenite kalibracijski svitak kako biste potvrdili da su broj okretaja i mjerenje duljine još uvijek unutar tolerancije.
Tromjesečno
Provjerite poravnanje između glave za namotavanje i ulazne trake za odvod ili stroja za namatanje žice jer čak i mali pomak ovdje uzrokuje zaglavljivanje zavojnica ili spuštanje trake izvan središta.
Godišnje
Obavite potpuni pregled namota pogonskog motora, stanja ulja u mjenjaču i točnosti enkodera, budući da se te komponente sporo razgrađuju i lako ih je zanemariti sve dok se kvaliteta izlaza već ne smanji.
Vođenje jednostavnog dnevnika održavanja po stroju, umjesto oslanjanja na memoriju, znatno olakšava uočavanje sporog pada performansi prije nego što se pretvori u neplanirani zastoj. Mnoge tvornice otkrivaju da ispisani kontrolni popis u blizini stroja, označen pri promjeni smjene, otkriva male probleme danima ili tjednima prije nego što bi se inače pojavili kao pritužba na kvalitetu.
Rješavanje uobičajenih problema sa strojem za namotavanje žice
| Simptom | Vjerojatni uzrok | Prvi popravak za isprobavanje |
|---|---|---|
| Zavojnica izlazi labava ili ovalna | Nedosljedna napetost žice | Ponovno kalibrirajte plesačku ruku ili senzor napetosti |
| Težina zavojnice odmiče od cilja | Istrošen kotač kodera ili proklizavanje | Očistite i pregledajte kontaktnu površinu mjernog kotača |
| Ogrebotine od žice ili tragovi na površini | Krhotine u vodećim valjcima ili neusklađene matrice | Očistite valjke i provjerite poravnanje matrice |
| Omotaji trake padaju izvan središta zavojnice | Neusklađenost između izlaza namotavača i ulaza stroja za spajanje žice | Ponovno provjerite poravnanje pokretne trake ili okretne ploče |
| Stroj se zaustavlja usred ciklusa | Preopterećen pogonski motor ili zaglavljene škare za rezanje | Smanjite opterećenje, pregledajte oštricu škara za neravnine ili krhotine |
| Žica poskakuje ili preskače tijekom namotavanja | Istrošeni kotrljajući ležajevi ili klizanje remena | Pregledajte i zamijenite istrošene kotrljajuće ležajeve |
| Slojevi zavojnica neravnomjerno se križaju ili preklapaju | Pokretni mehanizam nije usklađen s brzinom vretena | Ponovno kalibrirajte vrijeme pomicanja prema rotaciji vretena |
Što se upravo sada mijenja u tehnologiji namotavanja žice
Kupci također sve češće traže alate za brzu izmjenu koji omogućuju jednom stroju pokrivanje šireg raspona promjera žice bez dugotrajne mehaničke izmjene, budući da su manje serije i češće izmjene proizvoda postale uobičajenije u proizvodnji žice i kabela.
Podatkovna povezanost još je jedno područje u kojem se bilježe stalne promjene. Umjesto samostalne upravljačke ploče, noviji strojevi sve više bilježe podatke o broju zavojnica, vremenu ciklusa i trendu napetosti u zajedničku mrežu postrojenja, dopuštajući timu za održavanje da uoči polagano pomičući senzor na nekoliko strojeva odjednom umjesto da čekaju da svaki stroj pojedinačno označi grešku. Ova vrsta vidljivosti postaje razlika između dobavljača čak i kada je izvedba mehaničkog namotavanja jezgre slična.
Potrošnja energije tijekom vremena mirovanja također dobiva više pozornosti, sa servo sustavima koji mogu pasti u stanje zadržavanja niske snage između ciklusa umjesto da neprekidno rade pogonski motor, što se zbraja preko linije s više strojeva koja radi u produženim smjenama.
Usporedba ručnog, poluautomatskog i potpuno automatskog namotavanja
| Konfiguracija | cca. Izlaz po smjeni | Zahtjevi operatera |
|---|---|---|
| Ručno namotavanje | 40 do 60 zavojnica | 1 operater s punim radnim vremenom po postaji |
| Poluautomatski namotavač | 150 do 400 zavojnica | 1 operater, honorarno pažnja |
| Potpuno automatska linija za namotavanje i vrpcu | 400 do 1.200 zavojnica | 1 operater nadgleda više strojeva |
Razlika između poluautomatskog i potpuno automatskog često se svodi na to koliko pozornosti operatera još treba za korake snimanja i izbacivanja. Poluautomatska linija obično zahtijeva da osoba ručno pokrene ili pomogne korak snimanja, dok potpuno automatska linija upravlja tim prijelazom bez unosa operatera, oslobađajući tu osobu da nadgleda dva ili tri stroja odjednom umjesto da stoji na jednoj stanici.
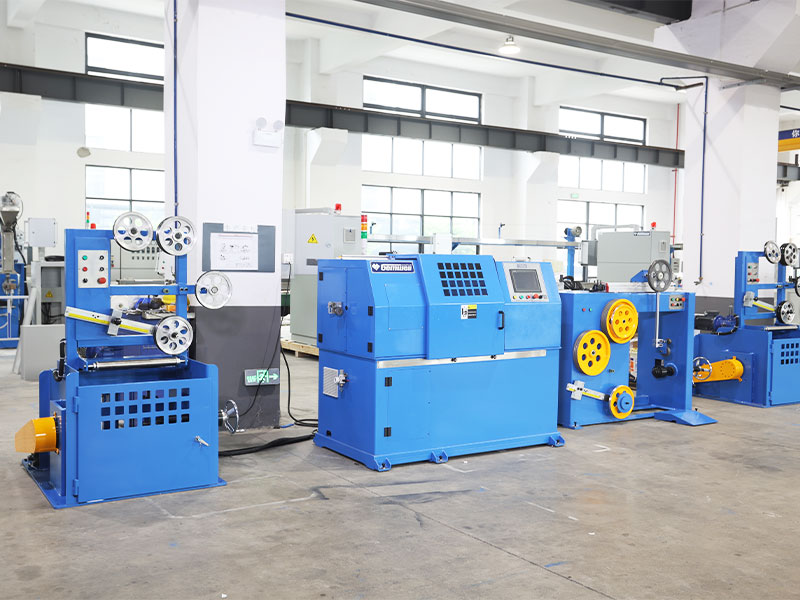
Procjena dobavljača ili tvornice prije slanja narudžbe
Budući da se većina strojeva za namotavanje naručuje kao kapitalna oprema namijenjena za rad godinama, procjena dobavljača važna je jednako kao i procjena lista sa specifikacijama stroja.
Zatražite probni rad uživo
Videozapis ili osobno ispitivanje pomoću vašeg stvarnog uzorka žice otkriva mnogo više od kataloške specifikacije, budući da se ponašanje namotavanja mijenja s tvrdoćom materijala, površinskim premazom, pa čak i određenim dobavljačem vaše sirove žice.
Provjerite vrijeme isporuke rezervnih dijelova
Izravno pitajte koliko je vremena potrebno da se nabavi zamjenski senzor napetosti, ležaj glave za namotavanje ili oštrica za rezanje i drži li dobavljač uobičajene potrošne dijelove na zalihama na lokalnoj razini umjesto da ih isporučuje iz inozemstva na zahtjev.
Potvrdite strukturu podrške nakon prodaje
Saznajte je li tehnička podrška dostupna video pozivom, može li tehničar otputovati na mjesto ako je potrebno i koje vrijeme odgovora možete očekivati ako stroj padne usred proizvodnje.
Pregledajte prethodne instalacije u sličnim aplikacijama
Dobavljač s nekoliko postojećih instalacija u vašoj specifičnoj vrsti žice i rasponu težine zavojnica općenito je sigurnija oklada od onoga čije je iskustvo koncentrirano u vrlo različitoj kategoriji proizvoda.
Uobičajene pogreške koje kupci čine kada biraju stroj za namotavanje
- Dimenzioniranje stroja samo za trenutno najprodavaniji promjer žice umjesto za cijeli raspon koji pogon zapravo koristi tijekom cijele godine.
- Podcjenjivanje prostora na podu mjerenjem samo otiska glave za namotavanje i zaboravljanjem ulaznih ravnanja i izlaznih dijelova trake.
- Odabir najveće ocijenjene brzine kao glavnog čimbenika odluke uz zanemarivanje vremena prijelaza, koje je često važnije u tvornici s više proizvoda.
- Preskakanje probnog rada sa stvarnom žicom postrojenja i oslanjanje samo na demonstracijski video dobavljača korištenjem drugog materijala.
- Zanemarivanje dostupnosti rezervnih dijelova sve dok stroj nije već instaliran i potrošni dio ne pokvari prvi put.
- Tretirati uređaj za namotavanje i stroj za spajanje žice kao nešto naknadno uparivanje umjesto planiranja oboje zajedno od početka projekta.
Čimbenici troškova i povrat ulaganja
3 do 5x
Kraće trajanje ciklusa kada je traka automatizirana umjesto ručnog vezanja
0,5%
Tipična točnost mjerenja duljine na dobro održavanom stroju za namotavanje
2 do 3 god
Uobičajeni okvir povrata za postrojenja koja zamjenjuju ručno namotavanje automatiziranim linijama
Osim kupovne cijene, kupci bi trebali odvagnuti potrošnju energije pogonskog motora, cijenu i vrijeme isporuke rezervnih dijelova kao što su ležajevi i senzori zategnutosti, te koliko prostora treba kombiniranoj ćeliji stroja za namotavanje i spajanje žice u usporedbi s dvije odvojene stanice povezane pokretnom trakom. Postrojenja koja pokreću višestruke promjere žice također bi trebala cijeniti vrijeme prijelaza kao tekući trošak, budući da spori prijelaz troši dnevnu proizvodnju čak i ako nazivna brzina stroja izgleda jako na papiru.
Preraspodjela radne snage još je jedan dio izračuna povrata koji se propušta. Zamjena dvije ili tri ručne stanice za namotavanje jednom automatiziranom linijom ne samo da smanjuje broj zaposlenih, već oslobađa iskusne radnike da pređu na uloge kao što su inspekcija kvalitete ili nadzor stroja, gdje njihova prosudba dodaje više vrijednosti nego što bi ikad moglo biti ponavljajuće ručno namotavanje.
Često postavljana pitanja
Koje promjere žice može obraditi tipični stroj za namotavanje žice?
Većina strojeva napravljena je za definirani raspon, a ne za jednu fiksnu veličinu. Mali strojevi obično pokrivaju 0,2 do 1,6 mm, jedinice srednjeg opterećenja rade 1,6 do 6,0 mm, a teške namotalice se izrađuju za 6,0 do 16 mm ili više, ovisno o glavi za namotavanje i veličini pogona.
Trebam li zasebnu mašinu za spajanje žice ili se može ugraditi u stroj za namotavanje?
Obje postavke postoje. Neka postrojenja pokreću jedinicu za namotavanje i vrpcu kao jednu kombiniranu ćeliju koja dijeli osnovni okvir i sustav upravljanja, što smanjuje prostor na podu i rukovanje. Drugi ih drže kao zasebne strojeve povezane pokretnom trakom, što daje veću fleksibilnost ako veličine zavojnica jako variraju.
Koliko često treba ponovno kalibrirati senzore napetosti?
Mjesečna provjera kalibracije u odnosu na poznatu referentnu zavojnicu razumna je osnova za većinu postrojenja, s češćim provjerama ako stroj pokreće više vrsta žica ili mjerača u rotaciji, budući da svaka promjena u krutosti materijala utječe na to kako senzor očitava napetost.
Što uzrokuje olabavljenje zavojnica nakon snimanja?
To je obično problem napetosti uzvodno na glavi za namotavanje, a ne problem s trakom. Ako sama zavojnica nije čvrsto i dosljedno namotana, nikakva količina podešavanja trake nizvodno to neće u potpunosti ispraviti, tako da bi prvo trebale biti provjerene postavke napetosti glave za namotavanje.
Može li jedan stroj namotavati različite materijale žice, kao što su čelik i bakar, bez veće promjene?
Mnogi strojevi mogu obraditi niz materijala samo s prilagodbama napetosti i brzine, budući da se osnovna mehanika namotavanja ne mijenja. Mekši materijali poput bakra općenito trebaju niže postavke napetosti od tvrđeg opružnog čelika kako bi se izbjegla površinska deformacija.
Koliko prostora treba kombiniranoj liniji za namotavanje i vrpcu?
To se razlikuje ovisno o veličini zavojnice i modelu stroja, ali kao opća figura planiranja, kombinirana linija srednje veličine za rukovanje zavojnicama do otprilike 250 kg obično treba otisak u rasponu od 4 do 7 metara duljine, uključujući ulazne i izlazne dijelove transportera.
Koliko dugo glava za namotavanje obično traje prije nego što je potrebno zamijeniti glavne dijelove?
S redovitim podmazivanjem i pregledom ležaja prema rasporedu navedenom ranije u ovom vodiču, sklop ležaja glave za namotavanje obično radi nekoliko godina kontinuirane proizvodnje prije nego što je potrebna zamjena, iako točan životni vijek uvelike ovisi o tvrdoći materijala žice i brzini rada.
Je li servo pogon uvijek bolji od standardnog AC motora s inverterom?
Ne nužno za svaku primjenu. Servo pogoni nude finiju kontrolu brzine i položaja, što pogoduje preciznom namatanju slojeva i kombiniranim linijama s uskom sinkronizacijom trake, ali dobro specificirani AC inverterski sustav često je savršeno prikladan za jednostavnije prstenasto namotavanje žice većeg promjera gdje je ultrafina kontrola manje kritična.
Koji je najveći faktor u tome koliko zavojnica stroj može proizvesti po smjeni?
Učestalost promjene obično ima veći utjecaj od najveće ocijenjene brzine za pogone koji rade s više proizvoda, budući da stroj koji se brzo mijenja između veličina žice zadržava više pomaka u aktivnom proizvodnom vremenu u usporedbi s onim koji radi brže, ali duže miruje tijekom postavljanja.
Treba li širina trake biti ista za sve veličine svitaka proizvedenih na jednoj liniji?
Ne uvijek. Veće, teže zavojnice općenito imaju koristi od šire trake ili dodatnih točaka za spajanje kako bi se spriječilo otvaranje zavojnice, dok se manje, lakše zavojnice često mogu adekvatno učvrstiti užom trakom i manje omota, tako da mnoge biljke imaju pri ruci više od jedne širine trake.
 Povezano Proizvodi