E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


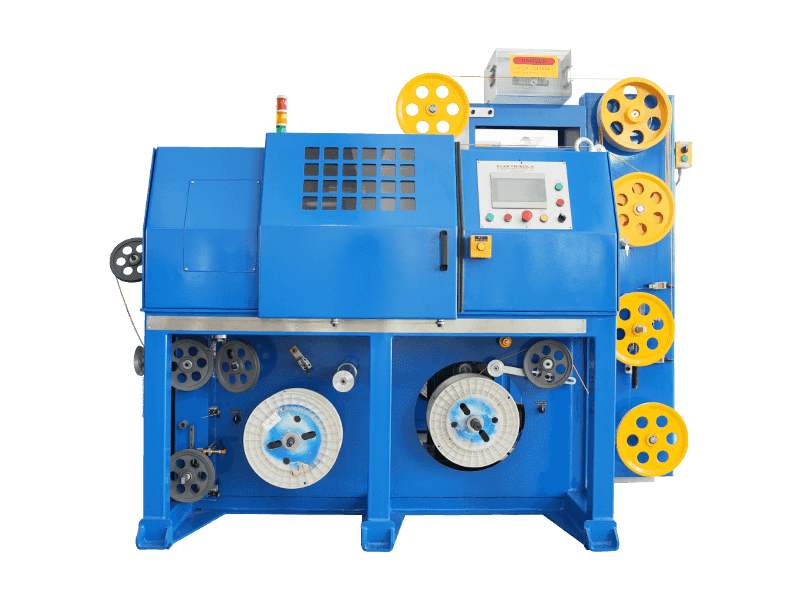
Što zapravo radi stroj za istiskivanje s jednim vijkom
A stroj za ekstruziju s jednim vijkom topi, miješa i gura plastičnu ili gumenu smjesu kroz oblikovanu matricu kako bi formirao kontinuirani profil, lim, cijev ili pokrov kabela. Oslanja se na jedan rotirajući vijak smješten unutar grijane bačve za stvaranje pritiska i smicanja potrebnih za plastificiranje sirovog materijala i njegovu isporuku postojanom, kontroliranom brzinom. U industriji žica i kabela, ovaj isti osnovni mehanizam je srce svakoga stroj za istiskivanje kabela koristi se za izolaciju, plašt i obloge. Kratak odgovor za sve koji uspoređuju opremu za ekstruziju: dizajni s jednim vijkom ostaju dominantan izbor za proizvodnju kabela jer kombiniraju mehaničku jednostavnost, niže troškove održavanja i dosljedan učinak taljenja za uobičajene spojeve kao što su PVC, PE, XLPE i materijale bez halogena s malo dima.
U nastavku se u ovom vodiču opisuje kako stroj radi, koje komponente su najvažnije, kako se uspoređuje s alternativama s dvostrukim vijkom i što bi kupci trebali provjeriti prije kupnje linije za proizvodnju kabela.
Kako proces ekstruzije funkcionira unutar bačve
Unutar a stroj za ekstruziju s jednim vijkom , sirovina ulazi kroz lijevak i pada u zonu punjenja bačve. Odatle, vijak prenosi materijal kroz tri funkcionalne zone, od kojih svaka obavlja svoj posao prije nego što talina stigne do kalupa.
- Zona punjenja: krute kuglice ili prah prenose se naprijed dok se počinju zagrijavati od grijača cijevi i trenja.
- Zona kompresije: dubina kanala vijka se smanjuje, zbija materijal, istiskuje zarobljeni zrak i započinje proces taljenja kroz toplinu smicanja i kondukciju.
- Zona mjerenja: talina se homogenizira do ujednačene temperature i viskoznosti, zatim se pod stalnim pritiskom gura prema situ i glavi matrice.
Geometrija vijka, posebno njegov omjer duljine i promjera (obično napisan kao L/D omjer), određuje koliko vremena materijal provede u rezanju i zagrijavanju. Većina linija za izolaciju i plašt kabela koristi omjer L/D između 20:1 i 26:1, što uravnotežuje izlaznu brzinu s odgovarajućom kvalitetom taljenja za kontinuiranu primjenu pokrivenosti kabela.
Osnovne komponente koje određuju kvalitetu izlaza
Svaki stroj za istiskivanje kabela izgrađen oko jednog dizajna vijka dijeli zajednički skup dijelova, ali preciznost svakog dijela izravno utječe na konzistentnost debljine stijenke, završnu obradu površine i brzinu linije.
| komponenta | Primarna funkcija | Utjecaj na kvalitetu kabela |
|---|---|---|
| Vijak i bačva | Topi i prenosi spoj pod pritiskom | Određuje ujednačenost taline i stabilnost protoka |
| Promjena zaslona | Filtrira zagađivače iz toka taline | Smanjuje površinske nedostatke i začepljenje kalupa |
| Križna matrica | Oblikuje rastaljeni materijal oko vodiča | Kontrolira koncentričnost i debljinu stijenke |
| Korito za hlađenje | Učvršćuje ekstrudirani sloj nakon matrice | Utječe na dimenzijsku stabilnost i skupljanje |
| Izvucite i uzmite | Povlači kabel sinkroniziranom brzinom i namotava ga | Određuje dosljednost brzine niti i napetost kalema |
Jednostruki vijak naspram dvostrukog vijka: Što odgovara proizvodnji kabela
Kupci koji procjenjuju novu liniju često pitaju nudi li konfiguracija s dva vijka stvarne prednosti u odnosu na standardni stroj za ekstruziju s jednim vijkom za rad s kabelima. Iskrena usporedba uvelike ovisi o spoju koji se obrađuje.
| Faktor | Jedan vijak | Dvostruki vijak |
|---|---|---|
| Najprikladniji spojevi | PVC, PE, XLPE, standardni termoplasti | Visoko napunjeni spojevi, formulacije osjetljive na toplinu |
| Trošak kapitala | Niže | viši |
| Složenost održavanja | Jednostavan, manje potrošnih dijelova | Složenije servisiranje mjenjača i vijaka |
| Tipična uporaba u postrojenjima za kabele | Vodovi za izolaciju i plašt | Linije za kompaundiranje prije peletiranja |
Za većinu proizvođača kabela koji koriste standardne spojeve za izolaciju ili obloge, dobro specificirano stroj za ekstruziju s jednim vijkom pruža potrebnu izlaznu stabilnost bez dodatnih troškova i složenosti sustava s dva vijka.
Gdje se strojevi za ekstruziju kabela koriste u cijeloj industriji
A stroj za istiskivanje kabela izgrađena na tehnologiji jednog vijka podržava nekoliko različitih proizvodnih linija unutar tipične tvornice žice i kabela:
- Ekstruzija primarne izolacije za građevinsku žicu, automobilski kabel i upravljački kabel
- Vanjski omotač i obloga za kabel za napajanje i komunikacijski kabel
- Ekstruzija punila i posteljice za sklopove višežilnih kabela
- Linije za premazivanje labavih cijevi i međuslojeva optičkih vlakana
- Ekstruzija izolacije od pjene za podatkovni i koaksijalni kabel
Svaka primjena zahtjeva nešto drugačiji dizajn vijka, geometriju matrice i duljinu hlađenja, zbog čega se linije za ekstruziju kabela rijetko prodaju kao jedna fiksna konfiguracija. Proizvođači obično traže prilagođene matrice s križnom glavom i podesive brzine linije za prebacivanje između veličina vodiča bez zamjene cijelog ekstrudera.
Parametri dizajna vijka koji utječu na izvedbu ekstruzije
Omjer kompresije
Omjer kompresije uspoređuje dubinu kanala u zoni punjenja s dubinom kanala u zoni mjerenja. Omjeri između 2,5:1 i 3,5:1 uobičajeni su za PVC i PE spojeve kabela, dajući dovoljno zbijanja za uklanjanje zračnih džepova bez pregrijavanja materijala zbog prekomjernog smicanja.
Brzina vijka i izlazna ravnoteža
Brže pokretanje vijka ne povećava uvijek iskoristivi učinak. Izvan određene brzine, temperatura taline raste brže nego što kapacitet hlađenja nizvodno može podnijeti, što dovodi do opuštene debljine stijenki na mekim izolacijskim slojevima. Operateri linije obično podešavaju broj okretaja puža u odnosu na brzinu izvlačenja, umjesto da guraju ekstruder do njegovog mehaničkog maksimuma.
Zone grijanja bačvi
Moderne bačve podijeljene su u tri do pet neovisno kontroliranih zona grijanja. Precizna kontrola zone održava profil temperature postupnim, što je najvažnije za spojeve osjetljive na toplinu kao što je vatrootporni PVC koji se koristi u građevinskoj žici.
Razmatranja materijala za kabelske spojeve
Ne ponaša se svaki spoj na isti način unutar jedne cijevi s vijkom. Razumijevanje skupljanja, indeksa tečenja taline i osjetljivosti na vlagu pomaže operaterima da izbjegnu uobičajene nedostatke.
| Spoj | Tipična uporaba | Napomena za obradu |
|---|---|---|
| PVC | Izolacija i plašt građevinskih žica | Osjetljivo na pregrijavanje, zahtijeva umjereno smicanje |
| LDPE i HDPE | Obloga komunikacijskog kabela | Niska apsorpcija vlage, lagan protok |
| XLPE | Izolacija energetskih kablova srednjeg i visokog napona | Zahtijeva stvrdnjavanje nakon ekstruzije, strogu kontrolu temperature |
| Smjesa bez halogena s niskim sadržajem dima | Željeznički, brodski i građevinski omotač kabela | Visoko napunjen, abrazivan za površine vijaka i cijevi |
Kako odabrati pravi stroj za liniju za proizvodnju kabela
Odabir između veličina i konfiguracija stroja trebao bi početi s rasponom promjera žice i očekivanim izlaznim volumenom, a ne samo cijenom. Nekoliko praktičnih kontrolnih točaka pomaže suziti odluku:
- Uskladite promjer vijka s debljinom stijenke i rasponom veličina vodiča koji je planiran za sljedećih nekoliko godina, a ne samo za trenutne narudžbe
- Potvrdite da rezna glava prihvaća alate za brzu promjenu za prebacivanje između poslova izolacije i oblaganja
- Provjerite odgovara li duljina korita za hlađenje predviđenoj brzini cijevi za ciljnu smjesu
- Provjerite dimenzioniranje motora i pogona ostavlja prostora za spojeve većeg učinka koji se dodaju kasnije
- Zatražite postavljanje senzora tlaka taline i temperature, budući da su ova očitanja najraniji znakovi upozorenja na istrošenost vijaka
Kupci koji preskoče korak određivanja veličine često završe s predimenzioniranim stroj za ekstruziju s jednim vijkom pri niskom učinku, što povećava trošak energije po metru proizvedenog kabela bez ikakvog povećanja kvalitete.
Prakse održavanja koje produljuju životni vijek
Trošenje vijaka i bačve najveći je pokretač neplaniranih zastoja na linijama za ekstruziju kabela. Dosljedna rutina održavanja održava izlaz stabilnim i izbjegava skupu hitnu zamjenu vijaka.
- Provjerite paket sita i zamijenite filtre prema fiksnom rasporedu umjesto da čekate skokove tlaka
- Povremeno mjerite promjer provrta bačve kako biste pratili istrošenost prema izvornoj toleranciji
- Držite površine matrice i križne glave bez nakupljanja ugljika, što je čest uzrok površinskih pruga na izolaciji kabela
- Podmažite sklopove mjenjača i potisnih ležajeva prema rasporedu proizvođača, budući da ti dijelovi nose puno aksijalno opterećenje tlaka taline
- Zabilježite temperaturu taline i trendove tlaka tijekom vremena kako biste uhvatili postupno trošenje vijaka prije nego što utječe na toleranciju debljine stijenke
Trenutačni trendovi koji oblikuju opremu za ekstruziju kabela
Energetska učinkovitost postala je vodeći faktor pri kupnji novih ekstruzijskih linija. Glavni motori na servo pogon i grijanje bačve s promjenjivom frekvencijom sve su više standard na novom stroj za istiskivanje kabela narudžbe jer smanjuju potrošnju energije u mirovanju tijekom pokretanja i izmjene materijala. Dizajn bačve za dovod s utorima također postaje sve češći na linijama većeg izlaza, budući da dio s utorima poboljšava čvrstu stabilnost transporta i omogućuje veći učinak pri nižim brzinama puža u usporedbi s dijelovima za dovod s glatkim provrtom.
Još jedan pomak je prema integriranim sustavima upravljanja linijom koji sinkroniziraju brzinu puža ekstrudera, brzinu izvlačenja i povratnu informaciju ispitivača svjećica na jednoj kontrolnoj ploči, smanjujući mogućnost pogreške operatera koja uzrokuje nedosljednu debljinu stijenke tijekom proizvodne serije.
Često postavljana pitanja
Koja je veličina stroja za ekstruziju s jednim vijkom potrebna za izolaciju žice?
Većina vodova za izolaciju građevinskih žica koristi promjere vijaka između 45 mm i 65 mm, ovisno o ciljnom rasponu veličine vodiča i potrebnoj izlaznoj brzini.
Može li jedan stroj za ekstruziju kabela obaviti i poslove izolacije i plašta?
Da, pod uvjetom da je rezna glava dizajnirana za brzu promjenu alata i da geometrija vijka odgovara objema vrstama spojeva koji se obrađuju, poput PVC-a i za izolaciju i za plašt.
Koliko često treba mijenjati vijak i cijev?
Vrijeme zamjene ovisi o abrazivnosti smjese i satima rada, a ne o fiksnom kalendarskom rasporedu. Smjese s visokim punjenjem i niskim dima troše komponente brže od standardnog PVC-a ili PE-a.
Što uzrokuje nejednaku debljinu stijenke ekstrudirane kabelske izolacije?
Uobičajeni uzroci uključuju pomaknutu matricu s križnom glavom, nedosljednu temperaturu taline zbog neravnomjernog zagrijavanja bačve ili istrošene letve vijaka koji smanjuju stabilnost tlaka na matrici.
Je li stroj za ekstruziju s jednim vijkom prikladan za ekstruziju pjenaste izolacije?
Da, s vijkom dizajniranim za ubrizgavanje plina ili kemijskih sredstava za pjenjenje i bačvastom zonom za hlađenje postavljenom za kontrolu stanične strukture prije nego što materijal stigne do kalupa.
 Povezano Proizvodi