E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Kompaktni stroj za ekstruziju žice: izravan odgovor
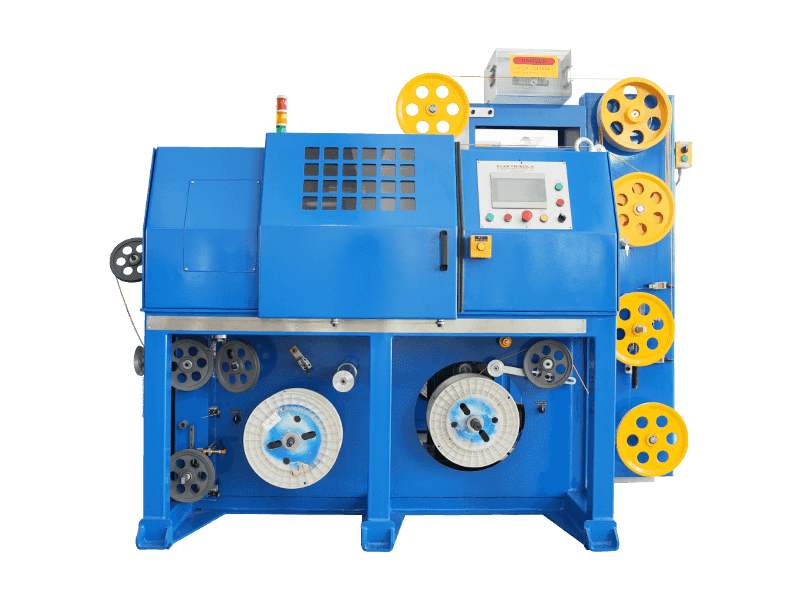
Kompaktni stroj za ekstruziju žice je stroj za ekstruziju kabela koji štedi prostor i napravljen je za nanošenje slojeva izolacije ili omotača na vodiče žice i kabela bez podnog traga tradicionalne proizvodne linije. Većina kompaktnih jedinica stane unutar 8 do 15 četvornih metara dok još uvijek isporučuje izlazne brzine između 80 i 400 metara u minuti, ovisno o promjeru vodiča i materijalu. Za radionice s ograničenim prostorom, malim do srednjim volumenom ili čestim promjenama materijala, kompaktni stroj za ekstruziju žice praktičan je odgovor jer skraćuje vrijeme postavljanja, smanjuje rasipanje materijala tijekom pokretanja i omogućuje jednom operateru da upravlja cijelom linijom umjesto potrebe za višečlanom posadom.
Ostatak ovog vodiča objašnjava kako su ovi strojevi strukturirani, što razlikuje pouzdani kompaktni stroj za ekstruziju kabela od onog slabijeg i kako prilagoditi specifikacije stroja vašim stvarnim proizvodnim potrebama.
Kako je napravljen kompaktni stroj za ekstruziju žice
Svaki kompaktni stroj s ekstruzijskom žicom dijeli isti slijed jezgre kao i veći stroj za istiskivanje kabela linije, samo kondenzirane u stroži mehanički raspored. Vodič se isplaćuje sa postolja za kolut, prolazi kroz predgrijač, ulazi u poprečnu glavu ekstrudera gdje se nanosi rastaljeni polimer, zatim prolazi kroz hlađenje, ispitivač iskre ili mjerač promjera i na kraju kroz kotur za namatanje.
Ono što jedinicu čini "kompaktnom" nije smanjenje funkcionalnih stepenica, već redizajn načina povezivanja tih stepenica. Kompaktni strojevi obično integriraju predgrijač i bazu ekstrudera u zajednički okvir, koriste okomito ili naslagano korito za hlađenje umjesto dugačkog vodoravnog i kombiniraju izvlačenje i preuzimanje u jedan pogonski ormar. Ovo smanjuje duljinu žice za otprilike 40 do 60 posto u usporedbi sa standardnom konfiguracijom koja rukuje istim rasponom debljine žice.
| Vrsta linije | Duljina | Potrebni operateri | Raspon žice |
|---|---|---|---|
| Kompaktni stroj za ekstruziju žice | 3 do 6 metara | 1 | 0,1 mm do 6 mm |
| Standardni stroj za ekstruziju kabela | 10 do 18 metara | 2 do 3 | 0,1 mm do 25 mm |
Dizajn vijaka i zašto on odlučuje o kvaliteti izlaza
Puž ekstrudera jedina je komponenta koja određuje hoće li kompaktni stroj za ekstruziju sa žicom proizvoditi konzistentnu debljinu stjenke ili će se pri brzini pojaviti problemi s ekscentričnosti. Kompaktni strojevi općenito koriste ekstruder s jednim vijkom s omjerom L/D između 20:1 i 25:1, kraćim od omjera 25:1 do 30:1 koji se nalazi na linijama pune veličine, jer kraća cijev odgovara manjem kućištu motora bez žrtvovanja jednolikosti taline za debljine žice ispod 6 mm.
Tri važne zone
- Zona punjenja: povlači krute pelete naprijed i počinje zbijanje
- Zona kompresije: postupno topi materijal uz smanjenje dubine kanala
- Zona mjerenja: stabilizira tlak i osigurava konzistentan protok taline do križne glave
Loše usklađen dizajn vijka uzrokuje nadirući , što se pokazuje kao promjer žice koji fluktuira za više od 0,02 mm duž istog kalema. Kupci koji uspoređuju strojeve trebali bi tražiti uzorak koluta izrezanog i izmjerenog na tri točke kako bi potvrdili dosljednost prije nego što se obvežu na kupnju.
Konfiguracije korita za hlađenje za uske prostore
Hlađenje je mjesto gdje se dizajn stroja za ekstruziju žice najvidljivije razlikuje od konvencionalnih izgleda. Budući da vodoravna korita trebaju duljinu za postupno odvođenje topline, kompaktne se jedinice umjesto toga oslanjaju na jedan od tri pristupa:
- Višezonsko kratko korito s odvojenim dijelovima tople i hladne vode za ubrzavanje pada temperature na kraćoj udaljenosti
- Tuneli za hlađenje raspršivačem koji koriste nizove mlaznica umjesto potopljene kupke, skraćujući potrebnu duljinu do 50 posto
- Okomito hlađenje kapanjem, gdje žica putuje prema dolje kroz naslaganu komoru, a ne vodoravno
Za PVC i PE izoliranu žicu ispod 4 mm, tunel za hlađenje raspršivanjem od 2 do 3 metra može postići isti učinak hlađenja kao 5-metarsko korito za uranjanje, prema tipičnim referentnim vrijednostima brzine vodova koje koriste integratori kabelskih strojeva. To je glavni razlog zašto kompaktne jedinice strojeva za ekstruziju kabela mogu dostići izlazne brzine blizu standardnih linija unatoč manjem okviru.
Kontrolni sustavi: što razlikuje osnovno od pouzdanog
Upravljačka arhitektura često je faktor koji se najviše zanemaruje pri ocjenjivanju kompaktnog stroja za ekstruziju. Osnovna jedinica radi na logici releja s ručnim podešavanjem temperature i brzine linije. Pouzdana jedinica radi na PLC-u s HMI zaslonom osjetljivim na dodir, omogućujući operaterima pohranjivanje recepata za različite promjere žice i trenutno ih pozivanje tijekom promjena.
| Razina | Metoda prilagodbe | Skladištenje recepata | Vrijeme promjene |
|---|---|---|---|
| Osnovna relejna logika | Ručni brojčanici | Nijedan | 25 do 40 minuta |
| PLC srednje razine | Digitalni zaslon osjetljiv na dodir | Do 10 recepata | 8 do 12 minuta |
| Napredni PLC s kontrolom promjera zatvorene petlje | Automatska korekcija | Neograničeno, umreženo | Manje od 5 minuta |
Kontrola promjera zatvorene petlje zaslužuje posebnu pozornost. Ovaj sustav koristi laserski mjerač postavljen nakon faze hlađenja za mjerenje promjera žice u stvarnom vremenu i automatski prilagođava brzinu izvlačenja ili broj okretaja u minuti ekstrudera kako bi ispravio pomicanje prije nego što postane otpad. Linije bez ove značajke obično imaju stope otpada između 3 i 6 posto , dok vodovi s kontrolom zatvorene petlje to spuštaju na ispod 1 posto u većini prijavljenih slučajeva iz pogona za proizvodnju kabela.
Kompatibilnost materijala u uobičajenim aplikacijama
Kompaktni stroj za ekstruziju žice nije alat od jednog materijala. Ista križna glava i konfiguracija vijka koja savršeno funkcionira za PVC imat će slabije rezultate na materijalima s različitim karakteristikama taljenja. Usklađivanje materijala s postavkama stroja ključno je prije početka planiranja proizvodnje.
PVC izolacija
PVC je i dalje najčešći materijal koji se koristi na kompaktnim linijama jer njegov raspon temperature obrade, općenito od 160°C do 190°C, oprašta i tolerira manje varijacije brzine puža bez većih nedostataka. To je zadana početna točka za općenite građevinske žice i niskonaponske primjene.
Polietilen i umreženi polietilen
PE i XLPE trebaju strožu kontrolu temperature, obično unutar pojasa od 5°C, jer su ti materijali osjetljiviji na zagrijavanje smicanjem. Kompaktni stroj za ekstruziju žice koji koristi XLPE trebao bi imati namjensku zonu hlađenja odvojenu od glavnog korita za upravljanje postupkom umrežavanja ako linija uključuje tu fazu.
TPE i spojevi s niskim učinkom dima
Termoplastični elastomeri i niskodimni spojevi bez halogena koji se koriste u transportu i pomorskim kabelima zahtijevaju niže profile vijaka za smicanje kako bi se izbjegli degradirajući dodaci koji usporavaju plamen. Provođenje ovih spojeva na vijku dizajniranom za standardni PVC često uzrokuje vidljive pruge ili promjenu boje na gotovom plaštu.
Dimenzioniranje stroja prema vašem stvarnom obujmu proizvodnje
Pretjerana kupnja kapaciteta jedna je od najčešćih pogrešaka pri odabiru kompaktnog stroja za ekstruziju. Usklađivanje protoka stroja s realnim dnevnim učinkom sprječava rasipanje kapitala i uska grla s nedovoljno snage.
Kao referenca za planiranje: mala radionica koja dnevno proizvodi 1.000 do 3.000 metara žice tankog promjera (ispod 2 mm) dobro služi kompaktnom jedinicom s jednim vijkom od 65 mm ili 75 mm. Postrojenje koje cilja 5.000 do 10.000 metara dnevno u rasponu od 2 mm do 6 mm obično treba puž promjera 90 mm do 100 mm s jačim pogonskim motorom, obično u rasponu od 30 kW do 45 kW, kako bi se održao taj protok bez pregrijavanja taline.
Sama brzina linije je pogrešan broj bez konteksta. Stroj koji se reklamira brzinom od 300 metara u minuti na žici od 0,5 mm neće raditi ni blizu te brzine na vodiču od 4 mm, jer veći promjeri zahtijevaju deblje izolacijske stijenke i stoga sporije izvlačenje kako bi se održalo odgovarajuće hlađenje. Uvijek zahtijevajte podatke o brzini vezane uz određeni promjer žice i debljinu stijenke, a ne jedan jedinični broj.
Obrasci održavanja koji produljuju vijek trajanja
Kompaktni strojevi se zagrijavaju u odnosu na veličinu okvira jer su komponente smještene bliže jedna drugoj, što znači da upravljanje toplinom i rutinsko održavanje imaju veću težinu nego na razmaknutim standardnim linijama.
- Očistite sito i prekidnu ploču pri svakoj promjeni materijala kako biste spriječili nakupljanje tlaka koje opterećuje pogonski motor
- Tjedno provjerite matricu križne glave i poravnanje vrha, budući da kompaktni okviri imaju manju toleranciju na pomicanje toplinske ekspanzije
- Mjesečno provjeravajte protok rashladne vode jer nakupljanje kamenca u kraćem koritu ima proporcionalno veći utjecaj na učinkovitost hlađenja
- Zamijenite vučne trake ili gusjenice na temelju istrošenosti, a ne prema fiksnom kalendarskom rasporedu, jer stopa istrošenosti uvelike ovisi o trenju površine žice
Objekti koji slijede dokumentiranu rutinu čišćenja prijelaza prijavljuju manje neplaniranih zastoja od onih koji se oslanjaju na reaktivno održavanje, na temelju uobičajenih obrazaca uočenih u operacijama proizvodnje žice male do srednje veličine.
Često postavljana pitanja
Koji raspon promjera žice može podnijeti kompaktni stroj za ekstruziju žice?
Većina kompaktnih jedinica pokriva promjer vodiča od 0,1 mm do 6 mm, što odgovara velikoj većini građevinskih žica, žica za automobile i aplikacija za niskonaponske upravljačke kabele. Veći rasponi promjera općenito zahtijevaju standardnu, nekompaktnu liniju.
Koliko prostora zapravo treba kompaktnom stroju za ekstruziju kabela?
Tipična kompaktna linija, uključujući stalak za isplatu, ekstruder, odjeljak za hlađenje i spremnik, treba otprilike 8 do 15 četvornih metara podne površine, u usporedbi s 25 do 40 četvornih metara za standardnu konfiguraciju koja pokriva isti raspon širine.
Može li jedan operater sam upravljati kompaktnim strojem za ekstruziju žice?
Da. Integrirani upravljački ormar i skraćena duljina linije posebno su dizajnirani tako da jedan obučeni operater može nadzirati isplatu, parametre ekstruzije i preuzimanje bez potrebe za drugom osobom smještenom na zasebnoj kontrolnoj točki.
Koji je tipični raspon snage motora za ove strojeve?
Manje jedinice s vijcima od 65 mm obično koriste glavne pogonske motore od 15 kW do 22 kW, dok jedinice s vijcima od 90 mm do 100 mm koje se koriste za deblju žicu obično zahtijevaju 30 kW do 45 kW za održavanje stabilnog izlaza pod opterećenjem.
Žrtvuje li kompaktni stroj izlaznu brzinu u usporedbi sa standardnom linijom?
Nije značajno za tanje mjerne dijelove. S hlađenjem raspršivanjem ili višezonskim koritima, kompaktni vodovi s žicom ispod 4 mm mogu doseći 80 do 400 metara u minuti, što je usporedivo sa standardnim vodovima u istom rasponu širine, iako veći promjeri iznad 10 mm još uvijek favoriziraju duže standardne dijelove za hlađenje.
Koliko dugo traje tipična promjena materijala ili boje?
S PLC-om srednje razine i pohranjenim receptima, promjena općenito traje 8 do 12 minuta. Strojevi s naprednom kontrolom zatvorene petlje i umreženom pohranom recepata mogu to smanjiti za 5 minuta.
 Povezano Proizvodi