E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ako tražite ili navodite a veliki stroj za ekstruziju žice , kratak odgovor je sljedeći: izlazni kapacitet, preciznost rezne glave, geometrija vijka i duljina linije za hlađenje četiri su varijable koje odvajaju stroj koji se isplati za osamnaest mjeseci od onog koji se nedovoljno koristi. Ekstruder žice i kabela napravljen za proizvodnju velikih količina mora održavati stroge tolerancije debljine stjenke—obično ±0,05 mm ili više—prilikom rada u više smjena, dok stope otpada moraju biti ispod 1%. Sve ostalo - robna marka, boja, završna obrada ormarića - sekundarno je. Odjeljci u nastavku analiziraju svaku dimenziju odabira, rada i optimizacije kako bi vaš tim za nabavu imao tehničku dubinu za postavljanje pravih pitanja.
Što je stroj za ekstruziju žice velikih razmjera?
Stroj za ekstruziju žice velikih razmjera linija je kontinuirane obrade koja tjera rastaljenu termoplastičnu ili duroplastičnu smjesu kroz matricu s križnom glavom, oblažući pokretni vodič - bakar, aluminij ili optičko vlakno - izolacijskim ili zaštitnim slojem. Za razliku od malih stolnih jedinica koje se koriste u laboratorijima, sustavi ekstrudera žice i kabela industrijske kvalitete projektirani su za rad pri brzinama linije od 100 m/min do 2500 m/min za tanku emajl izolaciju, dok održavaju dosljedna električna dielektrična svojstva u kilometrima proizvodnje.
Sam stroj je usko integrirana proizvodna linija, a ne jedan komad opreme. Sastoji se od postolja za isplatu, stanice za predgrijavanje ili žarenje, sklopa cilindra i vijka ekstrudera, matrice s križnom glavom, uređaja za ispitivanje iskrama ili monitora kapacitivnosti, korita za hlađenje, gusjeničnog ili kolona za namatanje i stanice za namotavanje ili namotavanje. Svaki podsustav mora biti usklađen s ostalima u propusnom kapacitetu ili usko grlo postaje gornja granica za cijelu liniju.
Kategorije osnovnih strojeva i rasponi izlaza
Ne svaki ekstruder za žice i kablove djeluje u istoj mjeri. Razumijevanje segmentacije pomaže kupcima da usklade klasu stroja s volumenom proizvodnje prije razgovora s dobavljačima.
| Klasa stroja | Promjer vijka (mm) | Tipična izlazna snaga (kg/h) | Ciljana primjena | cca. Brzina linije (m/min) |
|---|---|---|---|---|
| Mikro/preciznost | 20–45 (prikaz, stručni). | 5–60 (prikaz, stručni). | Medicinska žica, magnetna žica, podatkovni kabeli | 200–2.500 |
| Srednja industrijska | 45–90 (prikaz, stručni). | 60–300 (prikaz, stručni). | Građevinska žica, automobilski kabel, upravljački kabel | 50–400 (prikaz, stručni). |
| Large Scale / Heavy | 90–150 (prikaz, stručni). | 300–1.200 | Kabeli za napajanje, podmorski kabeli, HV/EHV obloge | 5–80 (prikaz, stručni). |
| Tandem / troslojni | Više bačvi | 400–2000 | XLPE izolirani MV/HV kabel, koekstrudirani omotač | 3–30 (prikaz, stručni). |
Granica između "srednje industrijske" i "velike razmjere" općenito je prihvaćena u industriji na promjeru vijka od oko 90 mm za strojeve s jednim vijkom, jer iznad tog praga paket motornog pogona, okretni moment mjenjača i kapacitet grijanja cijevi skaču u drugu inženjersku klasu. Mnogi kineski proizvođači, europski proizvođači originalne opreme kao što je Rosendahl Nextrom i američki proizvođači kao što je Davis-Standard definiraju svoje velike portfelje ekstrudera žice i kabela počevši od ovog promjera.
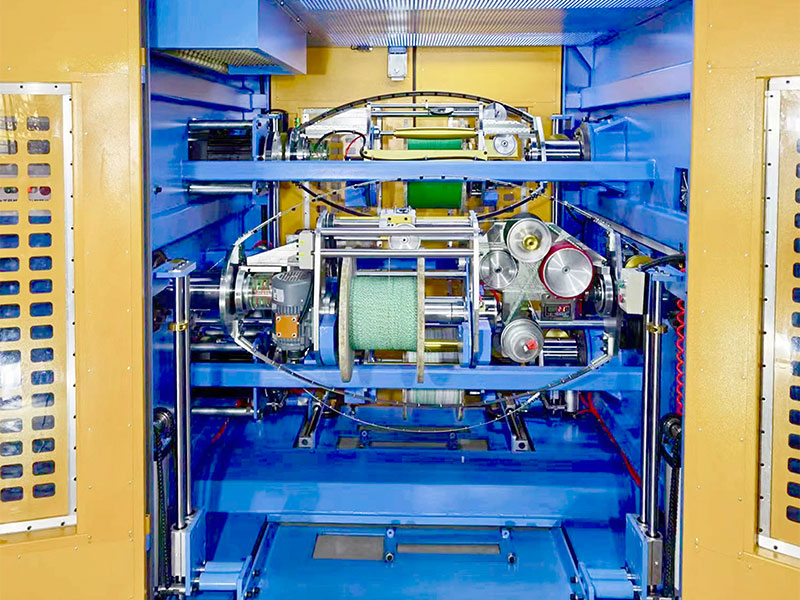
Dizajn vijka: motor protoka i kvalitete taline
Ekstruzijski vijak je srce svakog velikog stroja za ekstruziju žice. Njegova geometrija—omjer kompresije, omjer L/D i profil leta—određuje ujednačenost temperature taljenja, stabilnost izlaza i rizik degradacije spoja. Pogrešno postavljanje ovih parametara najčešći je uzrok izolacijskih šupljina, površinskih defekata i ekscentričnih premaza.
Omjer L/D
Omjer duljine i promjera (L/D) definira koliko vremena polimer provede u bačvi plastificirajući se i homogenizirajući prije nego što stigne do matrice. Za spojeve žica i kabela, raspon industrijskih standarda je 20:1 do 30:1 . PVC izolacijski vodovi često rade u omjeru od 20:1 do 24:1 jer je PVC osjetljiv na toplinu—duže vrijeme zadržavanja riskira degradaciju. XLPE i HDPE linije mogu koristiti 24:1 do 30:1 kako bi se osigurala potpuna disperzija inicijatora umrežavanja. Neki specijalni spojevi koji usporavaju plamen bez halogena (HFFR) sada zahtijevaju L/D do 35:1 zbog svojih velikih opterećenja punila (ATH ili MDH na 60–65% po težini), što zahtijeva više rada na smicanje kako bi se postiglo ravnomjerno taljenje.
Omjer kompresije
Omjer kompresije je omjer dubine kanala dovodne zone i dubine kanala mjerne zone. Ekstruder za žice i kabele koji obrađuje polietilen bez punila obično koristi omjer kompresije od 3,0:1 do 3,5:1. Punjeni spojevi s opterećenjem ATH iznad 55% zahtijevaju niže omjere kompresije—obično 2,2:1 do 2,8:1—kako bi se spriječilo preopterećenje vijka i prekomjerno zagrijavanje smicanja koje bi prerano aktiviralo sredstva za umrežavanje ili degradiralo usporivače plamena.
Sekcije barijere i miješanja
Moderni visokoučinski puževi za velike strojeve za ekstruziju žice često uključuju prepreke u prijelaznoj zoni za odvajanje bazena taline od neotopljenih krutina, poboljšavajući homogenost taline bez povećanja temperature taline. Nizvodna sekcija za distribucijsko miješanje—kao što je Maddock ili Egan mješalica—dodatno homogenizira bojila i pakete stabilizatora. Kombinacija barijernog vijka s Maddock mješalicom prikazana je u objavljenim studijama slučaja proizvođača vijaka kao što su Xaloy i Reiloy kako bi se smanjile varijacije temperature taljenja od ±8°C do ±2°C, što se izravno prevodi u manje vrijednosti kapaciteta i izolacijskog otpora na gotovom kabelu.
Referentna vrijednost u industriji: vijak od 120 mm s 28:1 L/D i XLPE spojem za obradu geometrije barijere pri 150 o/min obično daje 800–950 kg/sat izlaz s varijacijom temperature taline ispod ±3°C preko glave matrice.
Tehnologija matrice s križnom glavom i kontrola koncentričnosti
Matrica križne glave je mjesto gdje se rastaljeni spoj susreće s vodičem koji se kreće i oblikuje se u preciznu cilindričnu prevlaku. Na velikom stroju za ekstruziju žice, dizajn matrice izravno kontrolira ekscentričnost—primarnu metriku kvalitete za izoliranu žicu. Loša koncentričnost troši materijal, uzrokuje dielektrične kvarove i potiče povratak kupaca.
Tlačni tip u odnosu na cijevni kalup
Tlačni tip (također nazvan matrica za "punjenje") stvara tlak taline iza vrha tako da spoj čvrsto prianja uz vodič pod pozitivnim tlakom. Koristi se za građevinsku žicu, žicu za spajanje i većinu PVC aplikacija. Matrica u obliku cijevi stvara polimernu cijev koja se povlači na vodič pod napetošću—poželjno za PTFE, ETFE i neke XLPE primjene gdje je čvrstoća veze namjerno minimizirana kako bi se omogućilo skidanje.
Materijal tijela matrice i ujednačenost temperature
Tijela križnih glava velikih razmjera obično se izrađuju od alatnog čelika (H13 ili P20) s premazom od kroma ili titanijevog nitrida (TiN) na protočnim površinama kako bi se oduprlo abraziji od punjenih spojeva. Bitna je ujednačena temperatura u cijelom tijelu matrice: razlika od 5°C između vrha i dna tijela matrice od 150 mm može proizvesti ekscentričnost od 0,08 mm na građevinskoj žici od 6 mm², što je izvan većine međunarodnih standarda. Vodeći proizvođači sada ugrađuju više neovisnih otpornih grijača i termoparova u tijelo matrice, sa zatvorenom PID kontrolom u svakoj zoni.
Sustavi automatskog centriranja
Linije za ekstrudiranje žice i kabela visoke proizvodnje sve više integriraju automatsku kontrolu koncentričnosti. Ultrazvučni ili rendgenski monitor debljine stijenke postavljen neposredno nakon matrice šalje podatke o debljini u stvarnom vremenu sustavu za podešavanje matrice koji pokreće servo koji pomiče položaj vrha s rezolucijom od 0,001 mm. Sustavi automatskog centriranja dobavljača kao što su Sikora AG i Zumbach Electronic mogu smanjiti ekscentričnost s početne vrijednosti ručnog podešavanja od 8–12% na 2–4%, što se pri količinama od 50.000 km/godišnje prevodi u mjerljive uštede spojeva.
Višeslojne glave za koekstruziju
Za srednje i visokonaponske kabele koji zahtijevaju poluvodički unutarnji zaslon, XLPE izolaciju i poluvodički vanjski zaslon u jednom prolazu, koristi se trostruka križna glava za koekstruziju. Ove glave imaju tri odvojena kanala za protok taline koji se spajaju u jedno tijelo matrice, taložeći sva tri sloja istovremeno. Ovaj pristup—koji se ponekad naziva "suho stvrdnjavanje" ili "CCV" (kontinuirana vulkanizacija lančane mreže) u kombinaciji s cijevi za stvrdnjavanje na povišenoj temperaturi—eliminira rizik kontaminacije među slojevima i održava razine čistoće koje zahtijeva IEC 60840 za kabele ocijenjene iznad 30 kV.
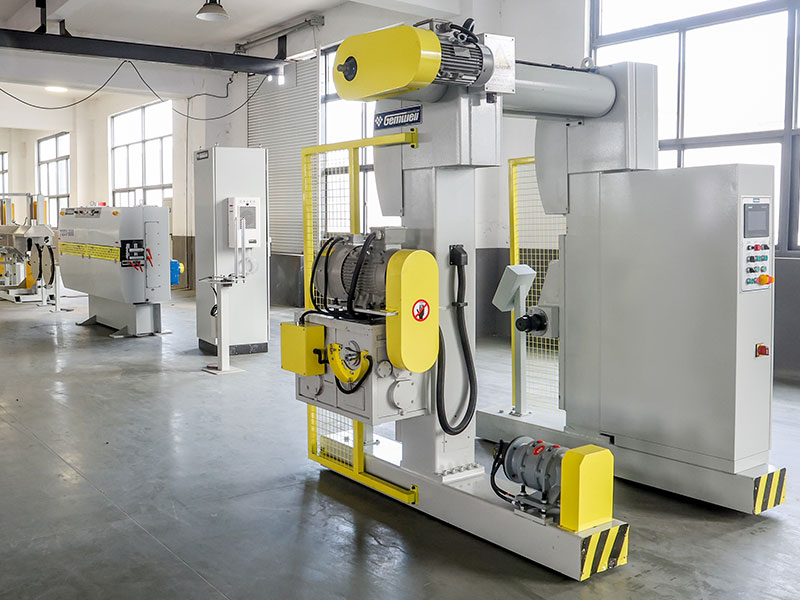
Dizajn linije za hlađenje: Zašto duljina određuje brzinu
Nakon matrice, vruća izolirana žica mora se ohladiti od temperature taline (obično 180–230 (prikaz, stručni). °C za PE spojeve, 170–200 °C za PVC) do ispod 60 °C prije nego što dođe u kontakt s glavkom ili gusjenicom, kako bi se spriječila deformacija pod naponom izvlačenja. Duljina korita za hlađenje stoga je primarna odrednica maksimalne moguće brzine linije na bilo kojem velikom stroju za ekstruziju žice.
Pravilo veličine korita za vodu
Pojednostavljeno inženjersko pravilo koje se koristi u industriji žice: duljina korita za hlađenje (u metrima) podijeljena s brzinom linije (m/min) mora biti dovoljna da smanji temperaturu površine izolacije ispod 60°C. Za 2,5 mm² PVC građevinsku žicu pri 200 m/min obično je potrebno korito od 30 metara s ulaznom vodom od 18–22°C. Za 50 mm² XLPE kabel za napajanje pri 40 m/min, uobičajeno je korito od 60 metara sa zonama temperature vode u stupnjevima. Moderne linije za proizvodnju velikih razmjera postavljaju korita u dijelovima od 6 do 10 metara svaki, što omogućuje postupno hlađenje i mogućnost mijenjanja broja aktivnih odjeljaka po proizvodu.
Hlađenje raspršivanjem u odnosu na uranjanje
Potopne posude su standardne za kabele iznad 4 mm². Precizne žičane linije velike brzine za tanku izolaciju (AWG 28 i finije) često koriste prvu zonu zračno hlađenog ispitivača iskre nakon kojeg slijedi kutija za raspršivanje vode, jer potpuno uranjanje pri brzinama iznad 1000 m/min stvara turbulenciju koja može uzrokovati osciliranje žice i dodirivanje stijenki korita. Kutije za raspršivanje s mlaznicama s laminarnim protokom kontroliraju ovaj problem dok još uvijek postižu odgovarajuće uklanjanje topline.
Sustavi rashlađene vode
Linije za ekstrudiranje žice i kabela velikih razmjera za automobilske kabelske snopove rade pri 600–800 m/min obično se spajaju na središnji sustav rashlađene vode koji isporučuje vodu temperature 8–12°C. Temperatura ulazne vode izravno utječe na minimalnu duljinu korita. Prelaskom s vode iz slavine od 22°C na rashlađenu vodu od 10°C može se smanjiti potrebna duljina korita za 25–35% za isti proizvod i brzinu, što predstavlja značajnu uštedu u prostoru za biljke velike količine.
Recirkulacija vode i kvaliteta
Voda za hlađenje na liniji za ekstrudiranje žice nakuplja ostatke spoja, sredstva za odvajanje i rast mikroba. Moderne velike linije uključuju zatvorenu recirkulaciju sa središnjim hladnjakom, filtraciju do 50 mikrona i UV sterilizaciju. Vodljivost vode mora se kontrolirati ispod 50 µS/cm za visokonaponske kabelske vodove kako bi se spriječila galvanska korozija na bakrenim vodičima koji prolaze kroz žlijeb. Biljke koje zanemaruju upravljanje kvalitetom vode često otkriju oksidaciju površine vodiča koja stvara probleme s prianjanjem na spoju izolacije i vodiča.
Pogonski sustavi, okretni moment i energetska učinkovitost
Pogonski sustav na velikom stroju za ekstruziju žice—motor, mjenjač i pogon varijabilne frekvencije (VFD)—mora isporučiti stabilan okretni moment u cijelom rasponu brzine kako bi se spriječilo prenaponsko kretanje i skakanje, koje se očituje kao varijacija promjera u gotovoj žici. U prošlom desetljeću, AC vektorski pogoni i sustavi s izravnim pogonom s permanentnim magnetom (PM) značajno su istisnuli starije istosmjerne tiristorske pogone na novim instalacijama.
Spiralni mjenjač AC Vector Drive
Najčešće korištena konfiguracija na srednjim do velikim linijama ekstrudera žice i kabela. AC motor (obično IE3 ili IE4 klase učinkovitosti) spojen je na kaljeni spiralni ili spiralno konusni mjenjač. Točnost regulacije brzine je tipično ±0,05% s dobrim vektorskim pogonom, što je dovoljno za većinu primjena građevinskih žica i energetskih kabela. Veličine motora kreću se od 75 kW za ekstruder od 90 mm do 630 kW ili više za stroj od 150 mm za obradu punjenih spojeva.
PM izravni pogon
Motori s trajnim magnetima s jednostupanjskom redukcijom ili bez mjenjača sve su češći na brzim preciznim ekstruderima žice. Bez mjenjača mehanički gubici padaju gotovo na nulu, a sustav postiže regulaciju brzine bolju od ±0,01%. PM pogoni također smanjuju razinu buke s tipičnih 82–86 dB(A) stroja s prijenosnikom na ispod 75 dB(A), što je značajno poboljšanje u okruženju operatera koje radi 24/7.
Specifična potrošnja energije
Ključna metrika kupnje je specifična potrošnja energije (SEC) u kWh po kilogramu proizvodnje. Dobro konfiguriran ekstruder za žicu i kabel od 120 mm koji obrađuje XLPE pri visokoj propusnosti trebao bi postići 0,12–0,20 kWh/kg samo za odjeljak za istiskivanje. Stariji strojevi s istosmjernim pogonima i lošom izolacijom bačve mogu raditi 0,35–0,50 kWh/kg. Pri godišnjoj proizvodnji od 5000 tona, razlika između 0,15 i 0,40 kWh/kg iznosi 1250 MWh/godina—pri industrijskim cijenama električne energije od 0,08 do 0,12 dolara/kWh, to je 100 000 do 150 000 dolara godišnje razlike u troškovima energije.
Izolacija bačve i grijanje zone
Zagrijavanje bačve čini 20-40% ukupne potrošnje energije ekstrudera tijekom proizvodnje. Keramički trakasti grijači s 94–96% učinkovitosti, u kombinaciji s izolacijskim čahurama od mineralne vune postavljenim preko traka, smanjuju gubitak topline zračenjem i nižu energiju grijanja zone za 15–30% u usporedbi s neizoliranim trakastim grijačima od lijevanog aluminija. Nekoliko velikih proizvođača strojeva sada nudi izolirano grijanje bačve kao standard na strojevima iznad 90 mm.
Upravljanje bačvom i temperaturnom zonom
Precizna kontrola temperature bačve ne može se pregovarati u ekstruderu za žicu i kabel proizvodne kvalitete. Većina velikih strojeva dijeli bačvu u četiri do šest neovisnih zona grijanja i hlađenja, svaka sa svojim otpornim grijačem, rashladnim puhalom (ili vodenim omotačem) i PID regulatorom temperature. Sposobnost neovisnog postavljanja i održavanja svake zone unutar ±1°C od zadane vrijednosti osnovni je zahtjev.
- Zona 1 (dovod): obično se postavlja na 20–40°C ispod temperature taljenja kako bi se spriječilo premošćivanje i osiguralo prijenos čvrstog sloja
- Zona 2–3 (prijelaz): postupno povećanje prema temperaturi taline, dopuštajući kontroliranu plastifikaciju bez pregrijavanja taline
- Zona 4–5 (mjerenje): Postavite na ili malo ispod temperature kalupa za stabilan tlak taline i izlaznu brzinu
- Zone adaptera i matrice: Često neovisno kontrolirane; Uniformnost zone po cijelom tijelu unutar ±2°C kritična je za koncentričnost
- Rashladni medij: hlađenje komprimiranim zrakom ili vodenim omotačem za sprječavanje pregrijavanja pri velikim brzinama vijka
Prekoračenje temperature tijekom pokretanja čest je izvor degradacije spoja i kontaminacije kalupa. Suvremeni upravljači strojeva za ekstruziju žice velikih razmjera koriste PID algoritme za automatsko podešavanje i prediktivnu kontrolu modela (MPC) za brže zagrijavanje bačve s minimalnim prekoračenjem—dovodeći stroj od 120 mm na proizvodnu temperaturu za 45–60 minuta s prekoračenjem od manje od 3°C u odnosu na prekoračenje od 20–30°C uobičajeno na starijim strojevima upravljanim tiristorima.
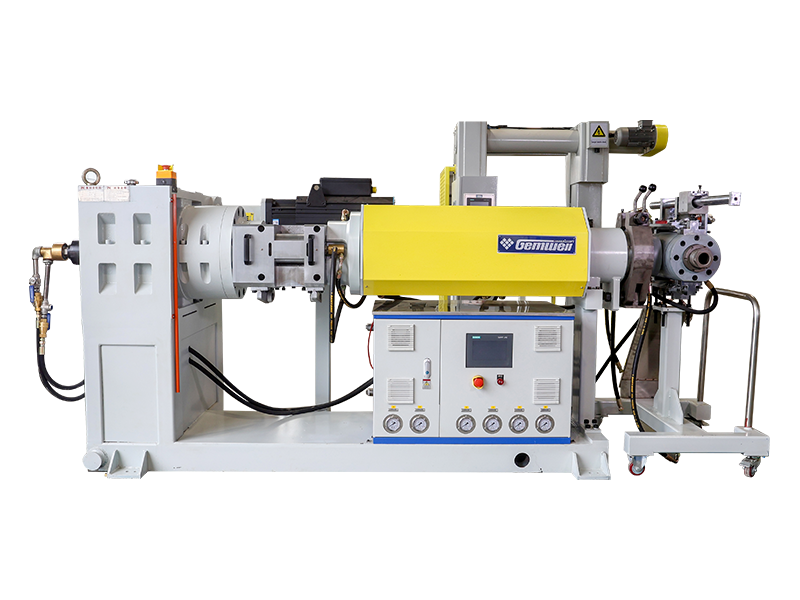
Inline sustavi praćenja kvalitete
Moderne linije za ekstrudiranje žice i kabela velike količine integriraju višestruke inline sustave mjerenja i nadzora koji generiraju podatke koji se koriste i za trenutnu kontrolu procesa i za dugoročno statističko upravljanje kvalitetom. Ovo je jedno od najbrže razvijajućih područja industrije ekstrudiranja žice, potaknuto zahtjevima povezivanja Industry 4.0 od Tier 1 automobilskih OEM-ova i mrežnih operatera.
Laserski mikrometri koji skeniraju na 2000 Hz mjere vanjski promjer i otkrivaju ovalni presjek. Jedinice tvrtki Zumbach, Sikora i Beta LaserMike održavaju razlučivost ±0,001 mm. Podaci šalju petlju za kontrolu brzine izvlačenja radi korekcije promjera u stvarnom vremenu.
Ultrazvučni mjerači (za neprozirne kabele) ili X-ray sustavi (za sve vrste kabela) omogućuju mjerenje debljine stijenke od 360°. Sikorina serija CENTERVIEW 8000 daje podatke o ekscentričnosti u stvarnom vremenu s ±0,01 mm mjerne nesigurnosti za kabele do 60 mm OD.
Kontinuirani monitori kapacitivnosti otkrivaju izolacijske šupljine i inkluzije koje laserski mjerači ne mogu vidjeti. Ispitivači visokog napona koriste 0,5–25 kV (ovisno o debljini izolacije) za otkrivanje rupa. Moderni sustavi postižu 100% detekciju rupica promjera iznad 50 µm pri brzinama do 1000 m/min.
Pretvarači tlaka taline na adapteru i ulazu u matricu mjere stabilnost procesa. Izlazna brzina izravno je proporcionalna tlaku matrice pri konstantnoj temperaturi; pomak tlaka veći od 5% tijekom 30 minuta signalizira procesni problem koji zahtijeva ispitivanje. Termoparovi taline daju stvarnu temperaturu taline, a ne temperaturu površine cijevi.
Materijali obrađeni na velikim strojevima za ekstruziju žice
Stroj za ekstruziju žice velikih razmjera mora biti konfiguriran posebno za obitelj spojeva koju će pokretati. Različiti polimeri imaju radikalno različito reološko ponašanje, toplinsku stabilnost i abrazijske karakteristike koje utječu na dizajn vijka, metalurgiju cijevi, materijal kalupa i zahtjeve za hlađenjem.
| Spoj | Temperatura obrade (°C) | Značajka ključnog vijka | Bačvasta metalurgija | Glavna aplikacija |
|---|---|---|---|---|
| PVC (savitljiv) | 160–185 (prikaz, stručni). | Nisko smicanje, niska kompresija (2,5:1) | Kromirano ili nitrirano | Građevinska žica, žica za automobile |
| XLPE (crosslinkable PE) | 120–135 (izlaz iz kalupa) | Zaporni vijak, nisko posmični | Bimetalni (tip Xaloy 306) | SN/VN izolacija kabela za napajanje |
| HDPE | 180–230 | Visoka kompresija (3,5:1), barijera | Standardno nitrirano | Telekom kabel, niskonaponski omotač |
| HFFR (ispunjen ATH/MDH) | 190–220 (prikaz, stručni). | Niska kompresija (2,2:1), visoka L/D | Bimetalne, otvrdnute letvice | Željeznički, pomorski, tunelski kabel |
| TPE / TPU | 170–210 (prikaz, stručni). | Odjeljak za miješanje opće namjene | Standardno nitrirano | Fleksibilni kabel za automobile, robotiku |
| Fluorpolimeri (FEP, ETFE) | 300–380 (prikaz, stručni). | Kratki L/D (16:1), otporan na koroziju | Obložen inconelom ili hastelloyem | Zrakoplovstvo, žica za instrumentaciju |
Kako procijeniti i odabrati veliki stroj za ekstruziju žice
Odabir ekstrudera za proizvodnju žice i kabela zahtijeva više od usporedbe navedenih izlaznih stopa. Sljedeći strukturirani proces evaluacije pomaže inženjerima nabave da izbjegnu najčešće pogreške pri kupnji.
Najprije definirajte matricu proizvoda
Navedite svaki promjer žice, izolacijski materijal i brzinu vodova koji će vam trebati u prve tri godine. Najširi asortiman proizvoda—ne najčešći proizvod—definira specifikaciju stroja. Linija optimizirana za 2,5 mm² PVC građevinsku žicu pri 300 m/min možda uopće neće moći pokrenuti 95 mm² XLPE energetski kabel, a linija izgrađena za visokonaponski kabel ne može ekonomično pokrenuti tanku žicu za spajanje. Mnogi kupci daju premalo specifikacija citirajući samo svoj proizvod najveće količine.
Zatražite dokumentirane podatke o radu vijaka
Zatražite od dobavljača karakteristične krivulje puža: učinak (kg/h) u odnosu na brzinu puža (RPM) na vašoj specifičnoj temperaturi spoja i obrade. Renomirani proizvođači ekstrudera za žice i kabele imat će ove podatke iz tvorničkog ispitivanja prihvatljivosti ili objavljenih zapisa o ispitivanju. Navedena izlazna brzina bez konteksta brzine vijka i temperature je besmislena.
Provjerite okretni moment mjenjača
Mjenjač je često ograničavajuća komponenta na velikim strojevima. Zatražite nazivni zakretni moment u Nm i faktor sigurnosti u odnosu na vršni izlazni zakretni moment motora. Mjenjač ocijenjen za 1,0× vršni moment motora bez sigurnosne margine prerano će se pokvariti prilikom obrade visoko viskoznih punjenih smjesa. Industrijska praksa je faktor sigurnosti od 1,5× ili veći za okretni moment mjenjača u odnosu na vršnu vrijednost motora.
Revizija arhitekture upravljačkog sustava
Odredite je li PLC i HMI sustav linije izgrađen na otvorenoj arhitekturi (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) ili vlasničkoj platformi. Vlasnički sustavi kontrole stvaraju dugoročnu ovisnost o proizvođaču originalne opreme za ažuriranje softvera, rezervne dijelove i izmjene. Otvorena arhitektura omogućuje vašem inženjerskom timu da samostalno mijenja recepte i dodaje senzore.
Provedite tvornički prijemni test (FAT)
Inzistirajte na tvorničkom ispitivanju prihvatljivosti vašeg spoja i vašeg vodiča. Neka stroj radi najmanje četiri sata pri nazivnoj brzini i izmjerite varijaciju promjera (CV%), ekscentricitet i stabilnost tlaka taline. Zatražite da se svi FAT podaci uključe u dokumentaciju o isporuci. Dobavljači koji se opiru uvjetima FAT-a za velike narudžbe strojeva za ekstruziju žice značajan su znak rizika.
Automatizacija i integracija Industrije 4.0
Industrija žica i kabela pod stalnim je pritiskom da smanji ovisnost o operatorima i poveća sljedivost podataka. Suvremeni veliki strojevi za ekstruziju žice sve se više isporučuju kao potpuno automatizirane linije sposobne za upravljanje receptima, daljinsku dijagnostiku i izvješćivanje o proizvodnji bez ručne intervencije između promjena.
Upravljanje receptima i vrijeme promjene
Dobro konfiguriran veliki ekstruder žice i kabela s digitalnim upravljanjem recepturama može izvršiti promjenu proizvoda—prebacivanje s jednog promjera žice i spoja na drugi—za manje od 20 minuta kada su svi parametri (brzina puža, temperature bačve, brzina izvlačenja, napetost namotavanja) pohranjeni i učitani kao jedna datoteka s receptom. Bez upravljanja receptima, prijelazi koji zahtijevaju ručno podešavanje 30-50 parametara mogu trajati 90-120 minuta, što predstavlja gubitak kapaciteta od 12-20% na prometnoj liniji koja radi u tri smjene i radi 15 promjena proizvoda tjedno.
OPC-UA povezivost i MES integracija
Protokol OPC Unified Architecture (OPC-UA) trenutačni je standard za povezivanje podataka linije ekstruzije sa sustavima izvedbe proizvodnje (MES) na razini tvornice, ERP sustavima i platformama za analitiku u oblaku. Stroj za ekstruziju žice velikih razmjera opremljen OPC-UA može prenijeti rezultate ispitivanja brzine vijka, protoka, temperature taline, promjera i iskre u stvarnom vremenu u središnju bazu podataka, omogućujući analitiku procesa od smjene do smjene i prediktivne okidače za održavanje. Dobavljači kabela za automobile koji opslužuju korisnike Tier 1 u Europi sve više zahtijevaju zahtjeve kupaca da imaju 100% OPC-UA sljedivost do mjerača izlaza.
Prediktivno održavanje visokoistrošenih komponenti
Trošenje puža i bačve je primarni trošak održavanja na velikom stroju za ekstruziju žice. Senzori vibracija na mjenjaču, trendovi struje motora i algoritmi pomaka tlaka taline mogu pružiti 200-400 sati upozorenja prije nego što istrošenost vijaka dosegne točku izlazne nestabilnosti. Nekoliko OEM-a za ekstrudere žice sada nudi pretplate na daljinsko praćenje gdje njihov inženjerski tim pregledava podatke o stroju tjedno i označava anomalije prije nego što dođu do prekida proizvodnje.
Dokumentirani slučaj: Proizvođač žice srednje veličine u jugoistočnoj Aziji izvijestio je o smanjenju neplaniranih zastoja od 34% nakon implementacije OPC-UA povezivosti i pretplate za daljinski nadzor na floti od tri velike linije ekstrudera. Razdoblje povrata procijenjeno je na manje od 8 mjeseci samo na temelju izbjegnutih troškova zastoja.
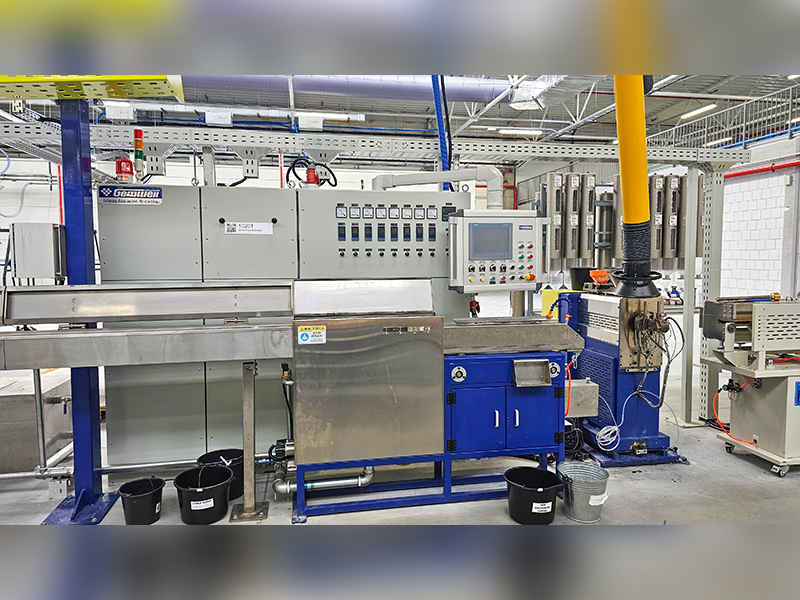
Planovi održavanja i planiranje potrošnih dijelova
Stroj za ekstruziju žice velikih razmjera koji radi u tri smjene, šest ili sedam dana u tjednu, akumulirati će 7000–8000 radnih sati godišnje. Strukturirano preventivno održavanje najvažniji je pojedinačni čimbenik u održavanju stope proizvodnje i kvalitete proizvoda koji opravdavaju kapitalna ulaganja.
Dnevni i tjedni zadaci
- Provjerite i zabilježite temperaturu zone bačve i usporedite sa zadanim vrijednostima
- Zabilježite tlak taline na adapteru i kalupu; trend za drift
- Provjerite prozirnost i vodljivost vode za hlađenje
- Očistite ispitnu elektrodu iskre i provjerite razmak između elektroda
- Podmažite gusjenične/glavne ležajeve prema OEM planu
- Provjerite razinu i temperaturu ulja u mjenjaču
Mjesečni zadaci
- Povucite vijak za vizualni pregled ako obrađujete smjese punjene abrazivom
- Kalibrirajte regulatore temperature prema certificiranom referentnom termoparu
- Testirajte sve sigurnosne blokade (zaustavljanje u nuždi, zaštita od preopterećenja)
- Isperite i zamijenite filtre rashladne vode
Godišnji zadaci i nosi dio života
- Izmjerite udaljenost od provrta cijevi; zamijenite kada zazor prijeđe 0,2–0,3% promjera cijevi
- Potpuno ispustite ulje iz mjenjača i napunite ga OEM-om
- Zamijenite trake grijača bačve (uobičajeni vijek trajanja: 18 000–25 000 sati)
- Zamijenite sve senzore termoparova (odstupanje postaje značajno nakon 2-3 godine)
- Provjerite stanje potisnog ležaja (kvar je obično najskuplji popravak na velikom stroju)
Životni vijek vijka i bačve na velikom stroju za ekstruziju žice koji koristi nepunjene PE spojeve može premašiti 30.000 – 40.000 sati. Isti stroj koji koristi HFFR spojeve punjene 60% ATH-om može zahtijevati zamjenu vijaka nakon 4000–6000 sati ako nisu specificirani bimetalni bačvasti i očvrsnuti vijci. Razlika u cijeni između standardnog vijka (~8 000 SADD za 120 mm) i potpuno bimetalnog vijka otpornog na habanje (~ 22 000 USD) obično se nadoknadi za manje od godinu dana kroz smanjenu učestalost zamjene pri radu sa smjesama punjenim abrazivom.
Vodeći proizvođači i globalna ponuda
Globalno tržište velikih strojeva za ekstruziju žice opskrbljuje kombinacija europskih, sjevernoameričkih i azijskih proizvođača. Razumijevanje krajolika dobavljača pomaže timovima za nabavu u usporedbi s cijenom, tehnološkom razinom i postprodajnim mogućnostima.
Referentne vrijednosti cijena za strojeve za ekstrudiranje žice i kabela velikih razmjera (promjer puža 90–120 mm, cijela linija uključujući hlađenje, preuzimanje i kontrole): kineske linije počinju od približno 180 000 USD – 450 000 USD za kompletnu građevinsku žičanu liniju. Ekvivalentne linije izgrađene u Europi obično koštaju 600 000 USD – 1 500 000 USD. Za CCV ili trostruke linije za koekstruziju za VN kabel, europski paketi počinju od 3.000.000 USD i mogu doseći 25.000.000 USD za potpune sustave za ekstruziju HV podmorskih kabela "ključ u ruke".
XLPE i ekstruzija visokonaponskog kabela: Posebni zahtjevi
Ekstruzija kabela srednjeg i visokog napona s XLPE izolacijom predstavlja tehnički najzahtjevniji segment tržišta strojeva za ekstruziju žice velikih razmjera. Zahtjevi se toliko bitno razlikuju od građevinske ekstruzije žice da postrojenje koje namjerava proizvoditi kabele nazivnog napona iznad 12 kV to mora tretirati kao potpuno odvojenu tehnološku kategoriju.
Zahtjevi za čistoću
XLPE spoj za kabele nazivnog napona 30 kV i više mora se obrađivati u okruženju čiste sobe. Prema IEC 60840, izolacija za kabele iznad 30 kV ne smije imati čestice onečišćenja veće od 0,125 mm u poprečnom presjeku. To zahtijeva da cijela linija ekstruzije – od silosa za smjesu do kalupa – bude zatvorena u čistoj prostoriji klase 10.000 (ISO 7), s dovodom filtriranog zraka, pozitivnim tlakom koji se održava cijelo vrijeme, a svo osoblje nosi odjeću koja ne ostavlja dlačice. Rukovanje spojevima koristi zatvorene sustave prijenosa kako bi se spriječila kontaminacija prašinom iz okoline. Ovi zahtjevi značajno povećavaju građevinske i strojarske zahtjeve za instalaciju vodova u usporedbi s proizvodnjom žice za zgrade.
Sustavi kontinuirane vulkanizacije (CV).
XLPE zahtijeva umrežavanje nakon ekstruzije, što se postiže izlaganjem izoliranog kabela visokoj temperaturi i tlaku u cijevi za stvrdnjavanje pod tlakom dušika (CCV: lančana kontinuirana vulkanizacija ili VCV: okomita kontinuirana vulkanizacija). CCV cijevi za visokonaponske kabele obično su dugačke 80–200 metara, održavaju se na 300–400°C i tlaku dušika od 10–20 bara. Progib kabela kroz ovu cijev mora biti precizno kontroliran kako bi se spriječila ovalna deformacija meke nestvrdnute izolacije. VCV linija koristi okomitu cijev (do 300 metara visine, zahtijeva namjensku zgradu tornja) koja u potpunosti eliminira progib kontaktne mreže, što je čini preferiranom tehnologijom za kabele od 132 kV i više. VCV vodovi za EHV kabel mogu koštati 15-30 milijuna eura za kompletnu instalaciju.
Otplinjavanje nakon umrežavanja
Umrežena XLPE izolacija sadrži nusproizvode procesa razgradnje peroksida (metan, acetofenon i kumil alkohol za DCP-umrežene sustave). Ovi nusproizvodi moraju se difuzijom ukloniti iz izolacije u grijanim komorama za otplinjavanje (obično 70–80°C tijekom 5–30 dana, ovisno o promjeru kabela) prije nego što se može primijeniti kabelski pribor (spojnice, završeci). Neuspjeh u odgovarajućem otplinjavanju XLPE izolacije rezultira nakupljanjem prostornog naboja koji može uzrokovati prijevremeni kvar dielektrika. Otplinjavanje je često usko grlo stope proizvodnje za proizvođače visokonaponskih kabela—izgradnja dovoljnog kapaciteta komore da odgovara učinku ekstruzije zahtijeva značajna kapitalna ulaganja u skladištenje s kontroliranom temperaturom.
Tržišni trendovi pokreću velika ulaganja u strojeve za ekstruziju žice
Razumijevanje makro pokretača potražnje pomaže planerima pogona u pravilnom određivanju i tempiranju ulaganja u novu liniju.
Modernizacija mreže i obnovljivi izvori energije
Globalna energetska tranzicija pokreće neviđenu potražnju za visokonaponskim i ekstravisokonaponskim kabelima. Međunarodna agencija za energiju (IEA) procijenila je u svom izvješću o električnim mrežama i sigurnim energetskim prijelazima za 2023. da postizanje nulte neto emisije do 2050. zahtijeva 80 milijuna km novih mrežnih kabela do 2040.—približno dvostruko više od svih kabela instaliranih do danas. Ovo stvara ulaganja u nove HV i EHV kabelske vodove kod proizvođača diljem Europe, Sjeverne Amerike i Azije.
Proširenje električnih vozila
Proizvodnja električnih vozila potiče potražnju za visokotemperaturnom žicom tankih stijenki za automobile koja može podnijeti veću gustoću struje u lakšim kabelskim snopovima. Žičani spojevi kao što su umreženi ETFE i silikonom izolirana žica ocijenjena na 175°C i više rastu dvoznamenkastim stopama. Linije ekstrudera žice za automobile optimizirane za ove specijalne spojeve prioritetna su investicija za proizvođače pojaseva u Meksiku, Maroku i istočnoj Europi koji opskrbljuju europske i američke proizvođače originalne opreme.
Infrastruktura optičkih vlakana
Globalni programi izgradnje optičkih vlakana do prostorija (FTTP) u SAD-u (program BEAD: 42,45 milijardi dolara), EU (cilj Zakona o gigabitnoj infrastrukturi: 1 Gbps za sva kućanstva u EU do 2030.) i na tržištima u razvoju potiču povećanje kapaciteta ekstruzije kabelskih omotača i međuspremnih cijevi. Ove linije koriste ekstruder za žice i kabele prilagođen za aplikacije međuspremnika i omotača optičkih vlakana, obično s HDPE ili LSZH spojevima pri 200–600 m/min.
Reshoring i lokalizacija opskrbnog lanca
Poremećaji opskrbnog lanca nakon 2020. i geopolitička zabrinutost potaknuli su proizvođače žica i kabela u Sjevernoj Americi i Europi da ulažu u domaće proizvodne kapacitete koji su prije bili izvan obale. Ovaj trend stvara val novih velikih instalacija strojeva za ekstruziju žice na tržištima na kojima dva desetljeća nije bilo ulaganja u nove pogone za proizvodnju žice.
 Povezano Proizvodi