E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Što je stroj za ekstrudiranje u proizvodnji žice i kabela
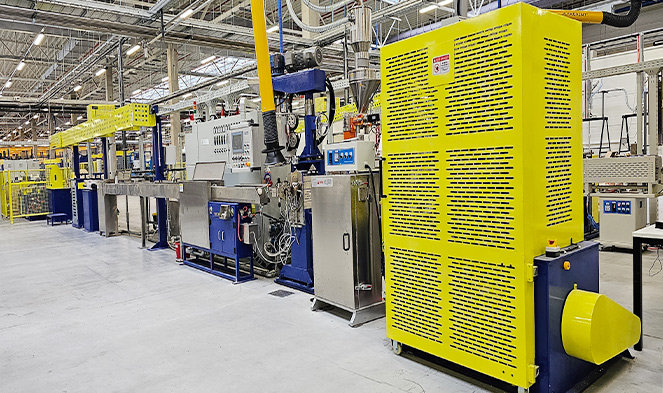
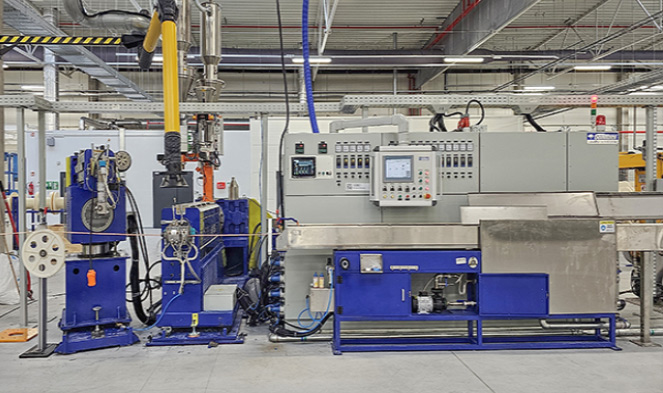
Stroj za ekstrudiranje — posebno a ekstruder za žice i kablove — središnji je dio opreme koji se koristi za nanošenje kontinuiranog sloja izolacijskog materijala ili materijala za omotač na metalni vodič. U praktičnom smislu, to znači taljenje termoplastičnog spoja kao što je PVC, XLPE ili LSZH unutar zagrijane bačve, zatim tjeranje rastaljenog materijala kroz križnu matricu koja ga ravnomjerno omotava oko pokretne bakrene ili aluminijske žice. Rezultat je izolirani vodič proizveden u jednom, neprekinutom prolazu pri brzinama koje mogu premašiti 1200 metara u minuti na podatkovnim kabelskim linijama finog promjera.
Stroj za ekstrudiranje okosnica je svake tvornice žice i kabela u svijetu. Bez njega se ne mogu izolirati sirovi bakreni ili aluminijski vodiči i ne može se proizvesti gotov kabel - bilo da se radi o kabelu za napajanje, Cat 6A Ethernet kabelu ili podmorskom visokonaponskom vodu. Svaki ekstruder žice i kabela obavlja istu temeljnu zadaću: pretvara čvrste plastične kuglice ili prah u precizno kontrolirani rastaljeni tok, a zatim taloži taj tok na vodič uz dosljednu debljinu stijenke, koncentričnost i kvalitetu površine.
Kritična razlika između ekstrudera žice i kabela i generičkog stroja za ekstruziju plastike je sklop matrice s križnom glavom. Dok standardni profilni ekstruder gura materijal ravno kroz fiksnu matricu, ekstruder žice i kabela preusmjerava talinu za 90 stupnjeva (ili u liniji u nekim konfiguracijama) da okruži pokretni vodič. Ovaj dizajn križne glave je ono što omogućuje izolaciju žice pri proizvodnim brzinama — i ono što čini izradu ekstrudera žice i kabela složenijom i specijaliziranijom od bilo koje druge kategorije strojeva za plastiku.
Kako a Ekstruder žice i kabela Djela: Potpuni proces
Razumijevanje načina na koji stroj za ekstrudiranje radi od početka do kraja bitno je za svakoga tko procjenjuje, kupuje ili održava liniju za ekstrudiranje žice i kabela. Proces je kontinuiran - za razliku od injekcijskog prešanja, pravilno pokrenut ekstruder nikada ne prestaje usred proizvodnje - i svaki podsustav ulazi izravno u sljedeći.
Isplata i dovod vodiča
Goli bakreni ili aluminijski vodič odmotava se s kotura na razvodnoj jedinici, prolazi kroz uređaj za ravnanje kako bi se uklonio set zavojnica i po izboru kroz predgrijač koji zagrijava površinu vodiča na 60–120°C. Prethodno zagrijavanje poboljšava prianjanje između izolacije i vodiča, što je osobito važno za XLPE kabel za napajanje gdje se spoj mora vezati za metalnu površinu.
Punjenje i plastificiranje u bačvi
Kuglice ili prah padaju iz spremnika u dovodni otvor na stražnjoj strani cijevi ekstrudera. Rotirajući vijak prenosi materijal naprijed kroz sve toplije bačvaste zone — za standardni PVC one se kreću od 150°C u zoni punjenja do 180°C blizu matrice. Geometrija puža određuje koliko će se spoj otopiti i homogenizirati. Za PVC, standardni je vijak s omjerom L/D od 20:1 do 25:1 i omjerom kompresije blizu 3:1. XLPE za srednjenaponski kabel zahtijeva dulji 30:1 L/D vijak kako bi se spriječilo prerano umrežavanje u cijevi.
Matrica križne glave — nanošenje izolacije na vodič
Rastaljeni spoj izlazi iz cijevi i ulazi u križnu glavu, gdje se preusmjerava oko ulaznog vodiča. Torpedo ili deflektor unutar križne glave dijeli tok taline i ravnomjerno ga skuplja oko žice. Postoje dva pristupa alatima: tlačni alati , gdje talina dolazi u kontakt s vodičem unutar matrice pod pritiskom (koristi se za izolacijske primjene koje zahtijevaju prianjanje, kao što je XLPE kabel za napajanje), i alat za cijevi , gdje talina izlazi kao cijev koja se povlači na vodič nakon matrice (uobičajeno za labave omotače na višežilnim kabelima).
Hlađenje, mjerenje i preuzimanje
Svježe izolirani vodič ulazi u korito za hlađenje vodom. PVC vodič od 1 mm zida koji radi brzinom od 200 m/min obično zahtijeva 20-30 metara aktivnog hlađenja da se potpuno skrutne bez pomaka dimenzija. Laserski mjerači promjera, ispitivači iskri (1 kV do 15 kV ovisno o klasi izolacije) i monitori kapacitivnosti rade neprekidno u liniji. Jedinica za izvlačenje s vitlom kontrolira brzinu žice s preciznošću od ±0,1% prije nego što se gotov kabel namota na namotajni kotur.
 Povezano Proizvodi