E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Izravan odgovor: Što definira dobar stroj za presjek upredene bakrene žice
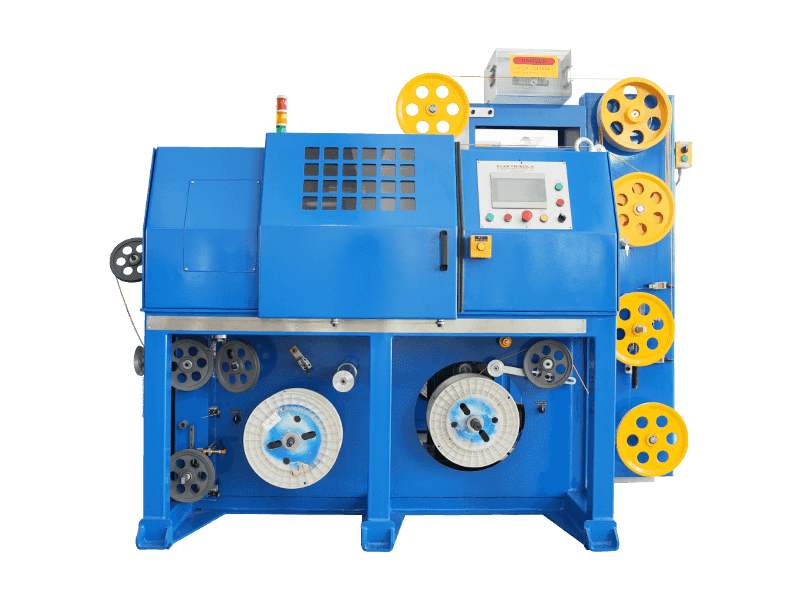
A stroj za presjek upredenih bakrenih žica prvo se ocjenjuje po ponovljivosti dimenzija, a ne po najvećoj brzini. Izravno mjerilo koje se koristi u većini tvornica vodiča je završena površina poprečnog presjeka unutar plus-minus 1 posto nominalnog na cijelom proizvodnom kolutu, potvrđeno kontinuiranim laserskim mjerenjem promjera, a ne periodičnim ručnim mjerenjem. Sve ostalo u ovom članku, od dizajna kaveza do rasporeda nošenja kalupa, postoji kako bi zaštitilo taj jedini broj.
Višestruka bakrena konstrukcija je poželjnija u odnosu na čvrstu šipku gdje god kabel treba preživjeti opetovano savijanje. Razdvajanje jednog velikog vodiča u 7, 19 ili 37 finijih niti raspoređuje naprezanje na savijanje preko mnogo malih radijusa umjesto jednog velikog, što je mehanički razlog što višežilni vodiči otporni na pucanje od zamora daleko dulje nego čvrsta žica iste površine poprečnog presjeka.
Kratka povijest razvoja opreme za nasukavanje
Rano umotavanje žice oslanjalo se na jednostavne okvire za izradu užadi prilagođene tekstilnim strojevima, gdje su bobine bile postavljene na ručno rotiranu košaru. Bakrene niti su polagane zajedno pri maloj brzini, a konzistencija poprečnog presjeka uvelike je ovisila o operaterovom osjećaju za napetost, a ne o bilo kakvoj izmjerenoj povratnoj sprezi.
Prelazak na pogonske kaveze s krutim okvirom sredinom dvadesetog stoljeća omogućio je da se više špulica okreće kao jedna uravnotežena jedinica, što je prvo omogućilo istinski okrugli, ponovljivi presjek koji se može postići pri brzini proizvodnje. Cjevasti i planetarni dizajni uslijedili su nakon što su ležajevi i tehnologija motora dovoljno sazreli da podržavaju veće brzine vrtnje bez pretjeranih vibracija.
Moderne linije dodaju servo-pokretanu kontrolu napetosti i inline lasersko mjerenje, zatvarajući petlju između onoga što stroj radi i onoga što gotovi poprečni presjek zapravo mjeri, sekundu po sekundu, umjesto da se oslanja na uzorkovanje na kraju ciklusa.

Temeljni princip rada iza umotavanja i uvijanja
Bez obzira na obitelj strojeva, tri se fizičke radnje događaju u slijedu: pramenovi se izvlače iz dovodnih bobina pod kontroliranom stražnjom napetosti, konvergiraju u kalupu za oblikovanje ili točki uvijanja gdje je postavljena geometrija polaganja, a gotovi snop se vuče naprijed pomoću vitla brzinom usklađenom s brzinom rotacije elementa za uvijanje. Omjer između brzine i rotacijske brzine je ono što određuje duljinu polaganja, a duljina polaganja je ono što određuje i fleksibilnost i konačnu gustoću pakiranja poprečnog presjeka.
Leđna napetost zaslužuje posebnu pozornost jer djeluje na svaku pojedinu nit neovisno. Ako je jedna kočnica špulice čak i malo čvršća od svojih susjeda, ta nit će biti pod većom napetosti od ostalih, povlačeći se prema središtu snopa i iskrivljujući vanjski sloj u nepravilan, neokrugli oblik nakon što je vodič gotov.
Četiri obitelji strojeva usporedne
Strojevi za grupiranje
Strojevi za skupljanje uvrću labavu skupinu finih niti, obično između 0,05 mm i 0,4 mm u promjeru, bez krutog kaveza špulice koji nosi cijeli sklop. Ovaj dizajn odgovara savitljivim vodičima koji se koriste u kabelu slušalica, USB kabelu i tankom kontrolnom ožičenju, pri čemu se brzine vrtnje obično kreću između 2.000 i 6.000 okretaja u minuti ovisno o tome koliko se niti kombinira.
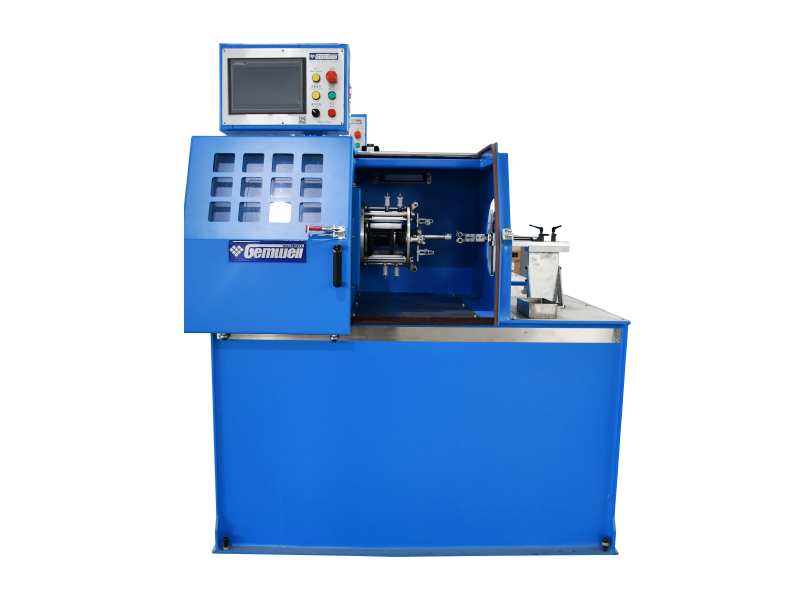
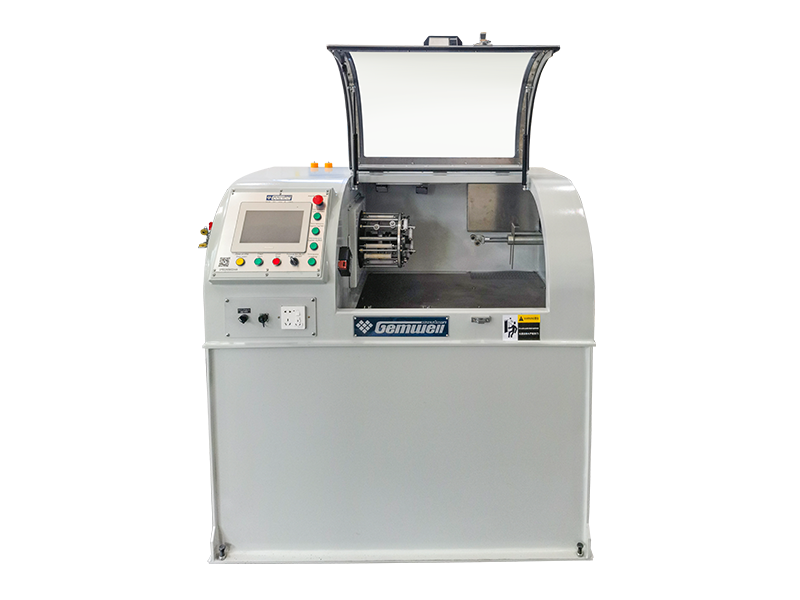
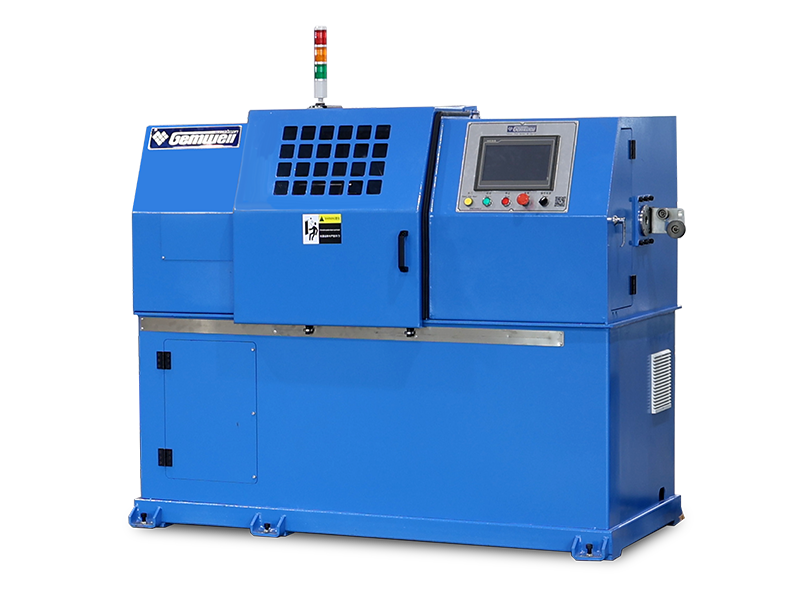
Strojevi za uvijanje krutog okvira
Strojevi s krutim okvirom postavljaju pojedinačne bobine na kavez koji se okreće kao jedna uravnotežena jedinica, što održava napetost ravnomjerno na svakoj niti. To čini opremu s krutim okvirom standardnim izborom za srednje i velike vodiče, od oko 6 kvadratnih mm do nekoliko stotina kvadratnih mm, gdje je okrugli vanjski sloj stvarno bitan za nizvodnu ekstruziju.
Strojevi za umotavanje cijevi
Cjevasti dizajni provlače žicu kroz rotirajuću cijev umjesto kroz puni okvir kaveza, smanjujući rotirajuću masu i omogućujući veću brzinu linije za male i srednje dijelove. Tvornice koje koriste vodiče s velikim volumenom i umjerenim promjerom često preferiraju cjevastu opremu zbog manje buke i manjeg otiska na podu.
Planetarni strojevi za uvijanje
Planetarni strojevi izgrađeni su tako da se prethodno upredene niti nikad ne okreću oko vlastite osi dok su i dalje položene zajedno kao snop. Ovo je poželjna metoda gdje god vijek trajanja žice premašuje sirovu brzinu proizvodnje, kao što su jezgre energetskih kabela namijenjene stalnom savijanju.
Geometrija poprečnog presjeka: duljina sloja, uzorak sloja i zbijanje
Duljina polaganja je udaljenost duž gotovog vodiča potrebna za jednu nit da dovrši jedan puni omot od 360 stupnjeva. Kraća duljina polaganja daje bolju fleksibilnost, ali troši više duljine bakra za pokrivanje iste duljine niza, što malo smanjuje efektivnu površinu poprečnog presjeka ako se promjer niti ne prilagodi za kompenzaciju.
| Struktura slojeva | Ukupni broj niti | Uobičajena uporaba |
|---|---|---|
| 1 centar 6 | 7 | Upravljački kabel, ožičenje uređaja |
| 1 centar 6 12 | 19 | Kabel za distribuciju struje |
| 1 centar 6 12 18 | 37 | Fleksibilni kabel za zavarivanje, robotika |
| Višeslojna, 61 niti | 61 | Fleksibilni kabel za napajanje za teške uvjete rada |
Valjci za sabijanje postavljeni neposredno nakon glave za uvijanje pritiskaju okrugli snop u gušći profil, uklanjajući zračne raspore između pojedinačnih niti. Zbijeni 19-žilni vodič obično pokazuje smanjenje vanjskog promjera za oko 8 do 10 posto u usporedbi s istom površinom poprečnog presjeka koja je ostala nesabijena, što je važno gdje god gotov kabel mora stati unutar cijevi fiksnog konektora ili dimenzioniranja cijevi.
Gdje je A Stroj za uvijanje parnih žica Uklapa se u liniju
A Stroj za uvijanje parnih žica je odvojena kategorija opreme od stroja za presjek usuga. Umjesto kombiniranja mnogih golih bakrenih niti u jedan vodič, potrebna su dva već izolirana pojedinačna vodiča i uvijaju se jedan oko drugog kako bi se formirao uravnoteženi par, temeljni građevni blok većine podatkovnih i komunikacijskih kabela. Uvijanje poništava elektromagnetske smetnje između dva vodiča, što je razlog zašto se svaki Ethernet kabel s kategorijom i većina instrumentacijskih kabela oslanja na upredene parice, a ne na jednostavno paralelno polaganje.
Uspon uvijanja je parametar koji inženjeri prate na stroju za upredanje parica. Uži korak, što znači više zavoja po metru, poboljšava odbijanje šuma, ali troši više izolirane žice po gotovom metru i blago povećava prigušenje na višoj frekvenciji. Standardna proizvodnja telekomunikacijskih parova obično se odvija između 12 mm i 20 mm , a unutar kabela s četiri parice svaki je par obično postavljen na nešto drugačiji korak kako bi se izbjeglo preslušavanje između susjednih parica.
Ključne podesive postavke na stroju za upredanje žica
- Korak uvijanja, postavljen neovisno za svaki položaj vretena
- Povratna napetost na svakom pojedinačnom dovodu vodiča
- Brzina podizanja osovine, točno usklađena s brojem okretaja glave zakretanja
- Isplatna napetost kočnice kako bi se spriječilo rezanje na opskrbnom kolutu
- Odstupanje koraka od para do para unutar kabelskog sklopa s više parica
Mnogi proizvodni pogoni sada kombiniraju stroj za poprečni presjek upredenih bakrenih žica za fazu vodiča sa strojem za upredanje pari žica za fazu postavljanja kablova na jednoj kontinuiranoj liniji. To smanjuje vrijeme rukovanja između procesa i smanjuje mogućnost površinske oksidacije na golim bakrenim nitima koje čekaju između zasebnih stanica.
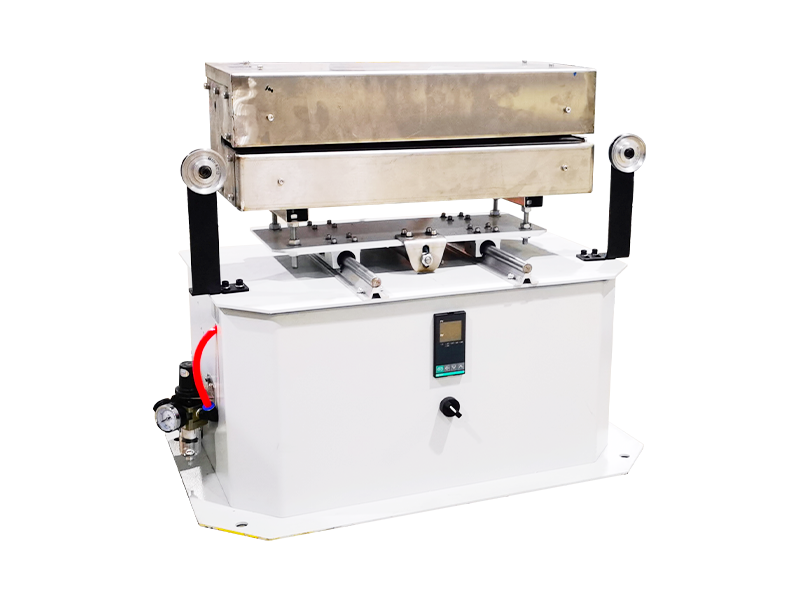
Učinak stupnja bakra, izvlačenja i žarenja na kvalitetu užadi
Bakrena šipka koja opskrbljuje stroj za poprečne presjeke uvojaka gotovo je uvijek elektrolitski žilavi smolni bakar čistoće 99,9 posto ili viši, reduciran kroz niz matrica za izvlačenje prije nego što ikada dosegne glavu za uvijanje. Temperatura žarenja tijekom faze izvlačenja izravno utječe na ponašanje svake niti nakon što udari u kavez za upredanje; nedovoljno žaren bakar ostaje krući i opruži se nakon uvijanja, iskrivljujući okrugli poprečni presjek u blago ovalni oblik nakon što vodič napusti matricu za oblikovanje.
Ispitivanje vodljivosti nakon usukavanja obično cilja na vrijednost blizu 100 posto IACS (Međunarodni standard za žareni bakar). Bilo koji izmjereni pad ispod otprilike 98 posto IACS obično ukazuje ili na pregrijanu matricu za izvlačenje ili na prekomjerno izduživanje užeta uvedeno tijekom samog prolaska u nizu, a oboje vrijedi provjeriti prije nego što se pretpostavi problem kvalitete sirovina.
Površinska obrada također igra ulogu koju je lako previdjeti. Niti izvučeni istrošenim matricama dobivaju fine uzdužne brazde koje malo povećavaju površinski otpor i mogu ubrzati lokalizirano trošenje na matrici stroja za uvijanje nakon što abrazivna nit počne prolaziti kroz nju tisućama puta po smjeni.
Sustavi kontrole napetosti i zašto su važniji od snage motora
Kupci koji se tek upoznaju s opremom za nasukavanje često se prvo fokusiraju na snagu motora, ali kontrola napetosti je ono što zapravo određuje konzistentnost presjeka. Mehaničke frikcijske kočnice bile su tradicionalna metoda, korištenjem jastučića s oprugom na svakoj prirubnici špulice, i iako su jeftine, neravnomjerno se troše tijekom vremena i zahtijevaju često ručno podešavanje kako bi ostale uravnotežene u cijelom kompletu špulica.
Kočnice s magnetskim česticama zamijenile su tarne jastučiće na većini strojeva srednje klase i premium jer drže postavljenu vrijednost napetosti bez obzira na to koliko je žice ostalo na špulici, što frikcijske kočnice ne mogu jer se promjer špulice smanjuje tijekom rada. Servo pogonjena aktivna kontrola napetosti ide korak dalje, koristeći mali motor na svakom položaju špulice za aktivno dodavanje ili uklanjanje napetosti na temelju povratne informacije u stvarnom vremenu, što je sada uobičajeno na linijama koje proizvode poprečne presjeke s uskom tolerancijom za automobilske ili zrakoplovne primjene.
Provjere kvalitete koje operateri provode tijekom proizvodne smjene
Većina modernih linija postavlja laserski mikrometar neposredno iza glave za uvijanje kako bi kontinuirano bilježila vanjski promjer umjesto da se oslanja na ručno uzorkovanje svakih nekoliko minuta. Ovo hvata zanošenje u poprečnom presjeku prije nego što cijeli kalem bude pogođen. Tipične kontrolne točke tijekom smjene uključuju sljedeće.
- Mjerenje vanjskog promjera, koje kontinuirano bilježi laserski mjerač
- Provjera duljine sloja pomoću označene niti i fizičke provjere ravnalom
- Vizualni pregled površine užeta za tragove urezivanja koje su ostavili istrošeni kalupi
- Uzorkovanje otpora po dionici od 500 metara u odnosu na ciljnu vrijednost oma po km
- Provjera napetosti kalema za potvrdu ravnomjernog namotavanja bez gniježđenja ptica
Iznenadna promjena duljine polaganja na dijelu kalema gotovo uvijek vodi do klizanja remena ili neravnomjerne zategnutosti na jednoj od bobina, oba brza rješenja jednom su rano označena, a ne otkrivena nakon što je kalem već namotan i otpremljen kupcu.
Uobičajeni nedostaci poprečnog presjeka i njihovi uzroci
| Uočeni nedostatak | Vjerojatni temeljni uzrok | Tipični popravak |
|---|---|---|
| Ovalni presjek | Neravnomjerna stražnja napetost bobine | Ponovno uravnotežite postavke kočnice preko kaveza |
| Labavi, nejasni pramenovi | Istrošen kalup za oblikovanje | Zamijenite matricu u planirane sate |
| Promjer plutajuće srednje špule | Klizni remen | Zategnite ili zamijenite remen |
| Površinsko urezivanje na pramenovima | Istrošena matrica za crtanje uzvodno | Pregledajte i zamijenite set matrica za crtanje |
| Nedosljedan korak uvijanja u parovima | Istrošeni ležaj vretena uzrokuje vibracije | Podmažite ili zamijenite ležaj |
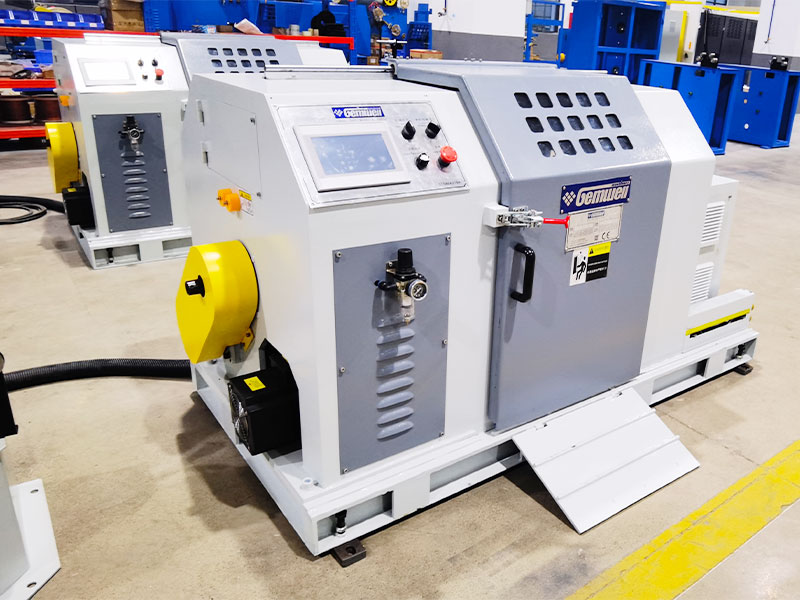
Automatizacija, PLC kontrola i bilježenje podataka na modernim linijama
Instalacije novijih strojeva za poprečni presjek upredene bakrene žice rade pod programabilnim logičkim kontrolerom koji pohranjuje recept za svaki kod proizvoda, pokrivajući dužinu polaganja, zadane vrijednosti napetosti i brzinu vitla zajedno u jednoj datoteci. Prebacivanje između proizvoda postaje stvar učitavanja pohranjenog recepta, a ne ručnog resetiranja desetak brojčanika, što skraćuje vrijeme prebacivanja i smanjuje mogućnost da se pogreška postavljanja prenosi kroz cijeli ciklus.
Bilježenje podataka povezano s PLC-om također stvara sljedivi zapis za svaki proizvedeni kalem, označavajući očitanja promjera, brzinu rada i sve alarmne događaje prema serijskom broju kalema. Ova sljedivost postaje vrijedna svaki put kada daljnji kupac prijavi problem, budući da proizvodni tim može izvući točan dnevnik za taj kalem umjesto da se oslanja na memoriju ili papirnati dnevnik.
Primjena užarenih i upletenih bakrenih vodiča u industriji
Upleteni bakreni vodiči i upredene parice pojavljuju se u širokom rasponu industrija, a svaka primjena daje drugačiji prioritet izlazu stroja za presjek.
| Industrija | Prioritet | Tipični presjek |
|---|---|---|
| Automobilski pojas | Otpornost na savijanje | 0,35 do 6 kvadratnih mm |
| Podatkovni i telekom kabel | Konzistentan korak uvijanja | 24 do 26 AWG po vodiču |
| Kabel za napajanje zgrade | Okrugli, zbijeni profil | 6 do 240 kvadratnih mm |
| Robotika i sajla za vučni lanac | Dugi vijek trajanja savitljivog ciklusa | 0,14 do 2,5 kvadratnih mm |
| Kabel za obnovljivu energiju | Visoka vodljivost, otpornost na vremenske uvjete | 4 do 95 kvadratnih mm |
Razmatranja potrošnje energije i učinkovitosti linije
Rotirajuća masa je najveći pojedinačni pokretač potrošnje energije na užetu za umotavanje, budući da je za ubrzavanje i usporavanje opterećenog kaveza za špulicu potrebno mnogo više snage od jednostavnog povlačenja žice prema naprijed konstantnom brzinom. Cjevasti dizajni, koji nose manje rotirajuće mase od punog krutog okvira, općenito troše znatno manje energije po kilogramu gotovog vodiča pri usporedivim izlaznim brzinama.
Pogoni s varijabilnom frekvencijom na zakretnim i kaveznim motorima dopuštaju liniji da postupno povećava brzinu, umjesto da skače ravno do punog broja okretaja u minuti, što štiti mehaničke komponente i ublažava skokove potrošnje energije koji se inače pojavljuju na troškovima električne energije u objektu.
Navike održavanja koje održavaju točnost poprečnog presjeka stabilnom
Pomak poprečnog presjeka na stroju za uvijanje rijetko je uzrokovan jednim dramatičnim kvarom; to je obično sporo nakupljanje malih točaka trošenja. Trošenje matrice je najčešći krivac, budući da istrošena matrica za oblikovanje postupno dopušta da se snop užeta otvori malo šire od specifikacije. Operateri koji bilježe sate kalupa i zamjenjuju kalupe za oblikovanje prema fiksnom rasporedu, umjesto da čekaju vidljivi nedostatak, prijavljuju mnogo manje kalemova izvan tolerancije tijekom cijele proizvodne godine.
Podmazivanje ležaja na rotirajućem kavezu ili cijevi također neizravno utječe na presjek. Suhi ili istrošeni ležaj dovodi do vibracija u glavu za uvijanje, što se pokazuje kao nedosljedna duljina polaganja, a ne kao problem s promjerom, tako da bi tehničar koji traži pritužbu na promjer i dalje trebao provjeriti stanje ležaja čak i kada samo očitanje promjera izgleda stabilno na trupcu.
Poravnanje valjka za vođenje još je jedna stavka vrijedna povremene provjere, budući da valjak za vođenje malo neusklađen može dovesti do suptilnog bočnog povlačenja na putanji niti koje se kasnije vidi kao ovalni presjek samo pri pažljivom pregledu.
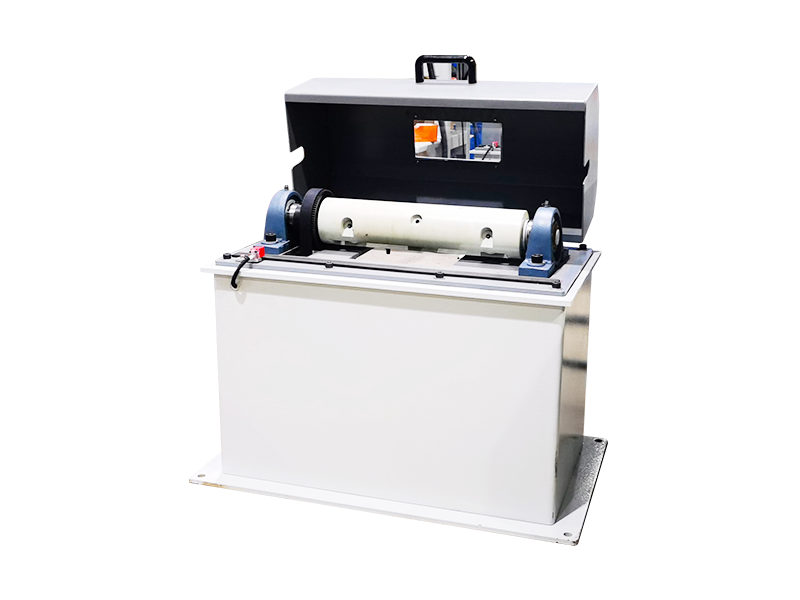
Odabir između vrsta strojeva za novu proizvodnu liniju
Kupci koji uspoređuju stroj poprečnog presjeka za umotavanje bakrene žice sa strojem za snopove ili strojem za upredanje parova žica trebaju početi od specifikacije gotovog proizvoda, a ne od kataloga opreme. Ako je izlaz jedan vodič od 6 kvadratnih mm ili veći namijenjen za distribuciju energije, kruti okvir ili cjevasta žica opremljena valjcima za sabijanje praktičan je izbor. Ako je izlaz komunikacijski par s dva vodiča, potreban je namjenski stroj za upredanje parica s neovisno programabilnim korakom po vretenu, budući da sam stroj za uvijanje ne može proizvesti kontroliranu upredenu paricu od predizolirane žice.
Kompatibilnost brzine linije između uzvodne i nizvodne opreme također zaslužuje pozornost. Glava za umotavanje koja radi brže nego što može podnijeti nizvodni ekstruder izolacije jednostavno stvara problem s petljom međuspremnika, tako da usklađivanje brzina osovine preko cijele linije sprječava nepotrebne skokove napetosti koji iskrivljuju presjek na spoju između strojeva.
Također se isplati rano uzeti u obzir prostor i budući asortiman proizvoda. Manji otisak cjevastog stroja odgovara objektima koji rade s velikim količinama uskog raspona, dok kruta linija okvira nudi veću fleksibilnost za rukovanje širim rasponom presjeka na istoj opremi tijekom vremena.
Često postavljana pitanja
Koju toleranciju presjeka treba imati stroj za uvijanje bakra?
Većina kupaca vodiča navodi toleranciju oko plus-minus 1 posto nazivne površine poprečnog presjeka, potvrđeno kontinuiranim laserskim mjerenjem promjera tijekom proizvodnje, a ne samo provjerama na licu mjesta.
Je li stroj za upredanje parova žica isto što i stroj za spajanje niti?
Ne. Stroj za snop uvija mnogo golih niti u jedan vodič, dok stroj za uvijanje parova žica zajedno uvija dva već izolirana vodiča kako bi formirali uravnoteženi par koji se koristi u podatkovnim i telekomunikacijskim kabelima.
Zašto zbijanje mijenja vanjski promjer višežilnog vodiča?
Valjci za sabijanje pritiskaju okrugli snop niti u gušći oblik odmah nakon uvijanja, uklanjajući zračne praznine između niti. To obično smanjuje vanjski promjer za oko 8 do 10 posto u usporedbi s nezbijenim snopom iste površine presjeka.
Što uzrokuje ovalni umjesto okrugli presjek nakon nasukavanja?
Neravnomjerna stražnja napetost na bobinama, nedovoljno žareni bakar koji izviruje nakon uvijanja ili istrošena matrica za oblikovanje tri su najčešća uzroka neokruglog gotovog presjeka.
Koliko često treba mijenjati kalupe za oblikovanje na liniji za usuđivanje?
Fiksni raspored zamjene matrice u sat vremena, umjesto čekanja na vidljivi nedostatak, održava stabilnost poprečnog presjeka i izbjegava postupno širenje koje dolazi s istrošenim matricama.
Zašto se korak uvijanja razlikuje između parica unutar istog kabela s više parica?
Davanje malo drugačije visine svakom paru smanjuje mogućnost da će dva para pokupiti smetnje jedan od drugog, budući da podudaranje visine između susjednih parova povećava rizik od preslušavanja na određenim frekvencijama.
Koja je razlika između tarne kočnice i kočnice s magnetskim česticama?
Frikcijska kočnica koristi jastučić s oprugom na prirubnici špulice i potrebno ju je ručno prilagoditi kako se špulica isprazni, dok kočnica s magnetskim česticama automatski drži postavljenu vrijednost napetosti bez obzira na preostalu žicu na špulici.
 Povezano Proizvodi