E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Kako se izrađuje optički kabel: kratak odgovor
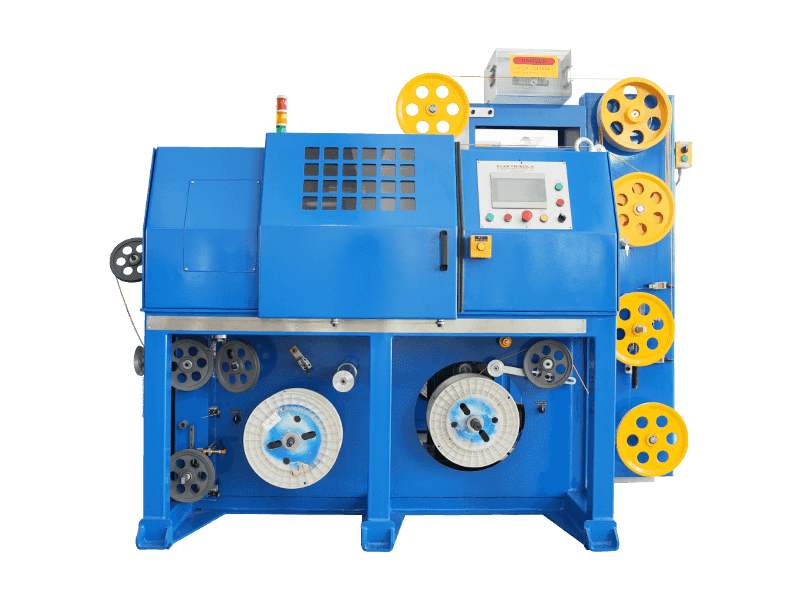
Kabel od optičkih vlakana izrađuje se u pet glavnih faza: stakleni preform se izrađuje od ultra čistog silicijevog dioksida, predforma se uvlači u vlakno tanko poput dlake unutar tornja za izvlačenje, golo vlakno je obloženo i puferirano za zaštitu, višestruka vlakna umotana su oko središnjeg čvrstoće, a gotova jezgra se oblaže postupkom ekstruzije. Faza presvlačenja je mjesto gdje a stroj za ekstruziju plašta žice i kabela postaje središnji dio opreme , budući da se topi i nanosi vanjski polimerni sloj koji štiti jezgru vlakna od vlage, drobljenja i UV zračenja. Svaka od ovih faza je strogo kontrolirana, jer je jezgra vlakna široka otprilike 125 mikrona, otprilike kao debljina ljudske vlasi, pa čak i malo odstupanje u temperaturi, napetosti ili brzini linije može uništiti cijelu proizvodnu seriju.
Ono što izvana izgleda kao jednostavna plastificirana užad u stvarnosti je krajnji proizvod kemije stakla, precizne optike, mehaničkog umotavanja i ekstruzije polimera koji rade zajedno na jednoj kontinuiranoj liniji. Kanalski kabel, zračni samonosivi kabel i kabel za spajanje za unutarnju upotrebu polaze od istog osnovnog vlakna, ali se oštro razlikuju nakon što u igru uđu međuspremnik, elementi čvrstoće i dizajn plašta. Razumijevanje odakle dolaze te razlike znatno olakšava određivanje pravog kabela i prave proizvodne opreme za određeni projekt.
Ostatak ovog vodiča detaljno prolazi kroz svaku fazu proizvodnje, objašnjava opremu koja se koristi u svakom koraku, uspoređuje materijale omotača koji određuju izvedbu na terenu i odgovara na pitanja koja najčešće postavljaju ljudi koji prvi put nabavljaju kabel ili procjenjuju proizvodnu liniju.
Sirovi materijali iza svakog optičkog vlakna
Optičko vlakno počinje kao silika, oblik pročišćenog pijeska koji mora biti gotovo bez metalnih nečistoća prije nego što može prenositi svjetlost na velike udaljenosti. Čak i tragovi željeza, bakra ili kroma unutar stakla će raspršiti i apsorbirati svjetlost, dramatično skraćujući korisnu udaljenost prijenosa. Silicij koji se koristi za vlakna telekomunikacijske kvalitete rafiniran je do razine čistoće koja je daleko iznad obične proizvodnje spremnika ili prozorskog stakla, često se mjeri u dijelovima na milijardu za nečistoće koje su najvažnije za optičku izvedbu.
Proizvođači dodaju ovaj silicij malim, precizno izmjerenim količinama spojeva germanija, fosfora ili bora. Doping mijenja indeks loma stakla, što omogućuje da se svjetlost odbija niz duljinu vlakna umjesto da izlazi kroz stranice. Jezgra i okolni omotač namjerno dobivaju različite indekse loma , a ta je razlika ono što omogućuje potpunu unutarnju refleksiju, a time i prijenos podataka na velike udaljenosti. Viša koncentracija germanija podiže indeks loma jezgre u odnosu na omotač od čistog silicijevog dioksida oko nje, dok se spojevi bora i fluora ponekad koriste za snižavanje indeksa omotača umjesto povećanja indeksa jezgre, ovisno o tome koji način proizvodnje koristi postrojenje.
Osim samog stakla, gotov kabel spaja širok raspon potpornih materijala, od kojih je svaki odabran za određeni mehanički ili ekološki posao, a ne za izgled:
- Silicij (silicijev dioksid) čini osnovno staklo za jezgru i oblogu
- Germanijev tetraklorid povećava indeks loma jezgre tijekom taloženja iz pare
- Spojevi fosfora i bora fino podešavaju viskoznost stakla i temperaturu omekšavanja tijekom izvlačenja
- Akrilatne ili silikonske smole tvore primarne i sekundarne premaze koji se nanose odmah nakon crtanja
- Plastična šipka ojačana staklenim vlaknima, čelična žica ili aramidna pređa služe kao središnji ili periferni elementi čvrstoće
- Gel za blokiranje vode ili suhe niti koje bubre štite od prodora vlage unutar labavih cijevi
- Polietilen, PVC ili niskodimni bezhalogeni spojevi čine ekstrudirani vanjski omotač
Nabavljanje dosljednih, od serije do serije stabilnih verzija svakog od ovih inputa jednako je važno kao i sam proces proizvodnje. Dobavljač smole koji neznatno promijeni svoju formulaciju između isporuka može natjerati proizvodnu liniju da ponovno prilagodi profil temperature ekstruzije, čak i kada se ništa na samom stroju nije promijenilo.
Izrada predforme: Izrada staklenog nacrta
Prije nego što se bilo koje vlakno može izvući, proizvođači prvo naprave predformu, čvrstu staklenu šipku otprilike veličine drške metle koja sadrži minijaturnu verziju jezgre i strukture obloge gotovog vlakna, uvećanu za faktor tisuća. Najčešće korištena metoda je modificirano kemijsko taloženje iz pare, obično skraćeno na MCVD, iako neki proizvođači također koriste vanjsko taloženje iz pare i aksijalno taloženje iz pare, ovisno o vrsti vlakna i ciljnom volumenu.
- Šuplja cijev od silicijevog dioksida postavljena je vodoravno na tokarski stroj za obradu stakla i neprekidno se rotira
- Kloridni plinovi, uključujući silicij tetraklorid, germanij tetraklorid i kisik, ubrizgavaju se u rotirajuću cijev
- Pokretna baklja zagrijava cijev na otprilike 1500 stupnjeva Celzija, uzrokujući reakciju plinova i taloženje iznimno tankih slojeva stakla na unutarnjoj stijenci
- Baklja prolazi naprijed-nazad desetke puta, a svaki prolaz dodaje još jedan tanki sloj, postupno stvarajući materijal jezgre s ispravnim profilom dopinga
- Nakon što se nanese dovoljno slojeva, cijev se dalje zagrijava i sama mekoća sklapa u čvrstu staklenu šipku, gotovu preformu
- Pretforma se pregledava optički i dimenzijski prije nego što se odobri za fazu crtanja
Jedan predforma, nakon što se razvuče, može se uvući u mnogo kilometara gotovog vlakna, tako da dosljednost u ovoj fazi ima ogroman učinak na kvalitetu konačnog proizvoda. Jedna greška u proizvodnji u predformi će se ponoviti duž cijele duljine vlakna izvučenog iz nje , zbog čega ovaj stupanj dobiva najstrožu kontrolu procesa od cijele linije. Neki proizvođači sada koriste tehnike oblaganja, dodajući dodatni sloj čistog silicijevog dioksida oko manje, strože kontrolirane šipke jezgre, što im omogućuje povećanje veličine predforme i stoga duljine izvučenog vlakna bez žrtvovanja preciznosti koraka taloženja jezgre.
Promjer predforme, ravnost i unutarnje naprezanje provjeravaju se prije nego što se predforma odobri za izvlačenje. Lagano zakrivljeni predsklop još uvijek se može izvući, ali obično je potrebna manja brzina izvlačenja i stroža kontrola napetosti da bi se kompenzirala, što smanjuje ukupnu propusnost linije.
Crtanje vlakana: pretvaranje staklenih šipki u niti tanke poput dlake
Predforma se utovaruje, vrhom prema dolje, u toranj za izvlačenje koji može biti visok nekoliko katova u velikom proizvodnom pogonu. Peć na vrhu tornja omekšava vrh predforme na negdje između 2000 i 2200 stupnjeva Celzijusa, dovoljno vruće da sama gravitacija počne vući tanku nit rastaljenog stakla prema dolje. Od tog trenutka nadalje, cijeli toranj postoji kako bi upravljao jednom kontinuiranom, neprekinutom staklenom niti koja pada, hladi se i stvrdnjava.
Kontrola promjera
Beskontaktni laserski mjerni sustav provjerava promjer vlakana tisućama puta u sekundi, držeći ga unutar oko 1 mikrona od cilja od 125 mikrona dok se brzina izvlačenja prilagođava u stvarnom vremenu kako bi se kompenziralo bilo kakvo pomicanje.
Hlađenje
Svježe izvučeno vlakno prolazi kroz komoru za hlađenje, ponekad koristeći plin helij za brži, ravnomjerniji prijenos topline, odmah nakon izlaska iz peći, budući da bi nanošenje premaza na staklo koje je još mekano deformiralo nit.
Premazivanje
Dvoslojni akrilatni premaz, mekši unutarnji sloj i tvrđi vanjski sloj, nanosi se i stvrdnjava ultraljubičastim svjetlom prije nego što vlakno ikad dodirne vodeći valjak, štiteći staklo od površinskih ogrebotina koje bi ga mogle oslabiti.
Preuzimanje
Gotovo vlakno namotava se na kalem pod pažljivo kontroliranom napetosti, budući da se neravnomjerna napetost u ovoj fazi kasnije pokazuje kao nedosljedno slabljenje ili, u ekstremnim slučajevima, skrivena pukotina koja nestaje mjesecima nakon postavljanja.
Brzina izvlačenja jedna je od najpomnije promatranih brojeva na cijeloj liniji. Moderni tornjevi obično izvlače vlakno negdje između 10 i 30 metara u sekundi, a povećanje te brzine bez nadogradnje kapaciteta hlađenja i premaza jedan je od najbržih načina za uvođenje varijacija promjera ili nedostataka premaza u inače dobru seriju vlakana.
Jednomodni u odnosu na višemodni: Kako se proizvodni proces razlikuje
Jednomodno i višemodno vlakno izvana izgledaju identično, ali su veličine jezgre, a time i recepti taloženja predforme koji stoje iza njih, prilično različiti. Jednomodno vlakno koristi vrlo malu jezgru, obično oko 9 mikrona, što dopušta samo jednom putu svjetlosti da putuje vlaknom. Ta uska jezgra zahtijeva izuzetno precizan, strogo kontroliran gradijent dopinga tijekom koraka MCVD taloženja, budući da čak i mala varijacija u promjeru jezgre mijenja način na koji vlakno podnosi disperziju na velike udaljenosti.
Višemodno vlakno koristi mnogo veću jezgru, obično 50 ili 62,5 mikrona, što omogućuje istovremeno putovanje višestrukim svjetlosnim stazama ili modovima. Veća jezgra više oprašta tijekom izrade preforme i crtanja, što je dio razloga zašto je višemodno vlakno povijesno bilo lakše i jeftinije za proizvodnju, iako je ograničeno na kraće udaljenosti prijenosa prije nego što ti višestruki putevi svjetlosti počnu zamagljivati signal.
| Atribut | Jednomodni | Multi-Mode |
|---|---|---|
| Tipična veličina jezgre | Oko 9 mikrona | 50 ili 62,5 mikrona |
| Potrebna doping preciznost | Vrlo visoko | Umjereno |
| Tipičan slučaj upotrebe | Mreže dugog dometa i okosnice | Kratkotrajni podatkovni centri i veze kampusa |
Premazivanje i puferiranje golih vlakana
Golo stakleno vlakno ima ogromnu vlačnu čvrstoću, ali gotovo nikakvu otpornost na abraziju površine. Faze premaza i pufera postoje samo da bi zaštitile tu površinu.
Koriste se dva različita zaštitna pristupa ovisno o krajnjoj upotrebi kabela. Čvrsto puferirano vlakno ima debeli polimerni sloj, obično 900 mikrona u promjeru, ekstrudiran izravno preko primarne prevlake, što vlakno čini lakšim za rukovanje i završavanje u patch kabelima i unutarnjim kablovima. Vlakna s labavom cijevi umjesto toga nalaze se unutar male plastične cijevi ispunjene gelom koji blokira vodu ili suhim nitima koje bubre u vodi, ostavljajući vlakna slobodnima da se lagano pomiču kako se kabel savija ili kada se mijenjaju temperature, što je preferirani dizajn za duge vanjske i podzemne vožnje.
Odabir pogrešne metode međuspremnika za aplikaciju jedna je od najčešćih pogrešaka u dizajnu specifikacije kabela. Dizajni s tijesnim međuspremnikom daleko bolje podnose opetovano savijanje, dok dizajni s labavom cijevi daleko bolje podnose oscilacije temperature i velike raspone. Čvrsto puferirano vlakno provučeno kroz dugačak, negrijani vanjski kanal u hladnoj klimi može razviti gubitke mikrosavijanjem jer se tamponski sloj skuplja brže od stakla unutar njega, a to je upravo način kvara koji su dizajni s labavom cijevi stvoreni da se izbjegnu.
Višak duljine vlakana, mala količina opuštenosti koja je namjerno ostavljena unutar labave cijevi, još je jedan parametar koji se pažljivo podešava u ovoj fazi. Premalo viška duljine i vlakno se može rastegnuti pod toplinskom kontrakcijom; previše i vlakno može razviti mikrosavijanja dok se savija unutar cijevi. Proizvođači obično ciljaju prekomjernu duljinu od nekoliko desetinki jednog postotka, prilagođenu na temelju materijala cijevi i klimatske zone za koju je kabel dizajniran.
Upredanje i sklop jezgre
Nakon što su pojedinačna vlakna ili cijevi punjene vlaknima spremni, umotaju se oko središnjeg čvrstog elementa, obično plastične šipke ojačane staklenim vlaknima ili čelične žice, ovisno o tome koliko vlačnog opterećenja treba gotov kabel da izdrži tijekom instalacije i koliko konstrukcije bez metala zahtijeva aplikacija.
Većina proizvodnih linija koristi SZ umotavanje, gdje se vlakna prvo namotaju u jednom smjeru, a zatim obrnuto u kontroliranom oscilirajućem uzorku. Ovo polaganje naprijed-natrag omogućuje pristup pojedinačnim vlaknima ili cijevima na bilo kojoj točki duž kabela bez odmotavanja cijele duljine, što je iznimno važno tijekom radova spajanja i popravka na terenu. Pređe za vezivanje ili traka za omatanje drže umotani snop na okupu i održavaju njegovu geometriju stabilnom prije početka sljedeće faze. Neki dizajni umjesto toga koriste središnju labavu cijev koja drži sva vlakna zajedno, što pojednostavljuje umotavanje, ali ograničava ukupni broj vlakana u usporedbi s užetanim dizajnom s više cijevi.
Promjer jezgre kabela, zaobljenost i duljina polaganja kabela mjere se kontinuirano tijekom umotavanja, budući da će se bilo koji od ova tri izlaza izvan tolerancije pojaviti kasnije kao neravna stijenka plašta nakon što jezgra dosegne fazu ekstruzije.
| Snaga Član | Tipična uporaba | Ključna prednost |
|---|---|---|
| Plastična šipka ojačana staklenim vlaknima | Zračni i kanalski kabel | Lagan i potpuno dielektričan |
| Čelična žica | Izravni ukopni kabel | Veća otpornost na rastezanje i lomljenje |
| Aramidna pređa | Indoor i patch kabel | Fleksibilan s dobrom vučnom snagom |
Oklop: Dodavanje zaštite od glodavaca i gnječenja
Kabel namijenjen za izravno ukopavanje ili za regije gdje je poznato da je oštećenje glodavcima poznat rizik, dobiva dodatni oklopni sloj između upletene jezgre i vanjskog omotača. Najčešći pristup uzdužno omotava valovitu čeličnu ili aluminijsku traku oko jezgre, oblikujući je u tijesan oblik cijevi prije nego što se omotač ekstrudira preko vrha.
Ovaj korak armiranja događa se u liniji, neposredno prije nego što jezgra stigne do ekstrudera, pomoću uređaja za oblikovanje koji savija metalnu traku u oblik i preklapa njezine rubove kako bi u potpunosti obuhvatio jezgru. Pravilno preklapanje i radijus oblikovanja je važno: preuski radijus oblikovanja može zarezati vlakna iznutra, dok previše labavo preklapanje ostavlja prazninu koja potkopava cijelu točku oklopa. Neki dizajni koriste dvije valovite trake, jednu čeličnu i jednu zalijepljenu kopolimernim premazom, kako bi kombinirali mehaničku zaštitu s barijerom protiv vlage u jednom prolazu.
- Oklop od valovite čelične trake za maksimalnu otpornost na gnječenje i glodavce
- Aluminijski polimerni laminatni oklop kod kojeg nije potreban potpuno dielektrični dizajn, ali je težina važna
- Omotaji od aramidne ili staklene pređe koji se koriste umjesto metalnog oklopa za potpuno dielektrične dizajne sigurne od munje
Obloge i obloge: gdje tehnologija ekstruzije preuzima primat
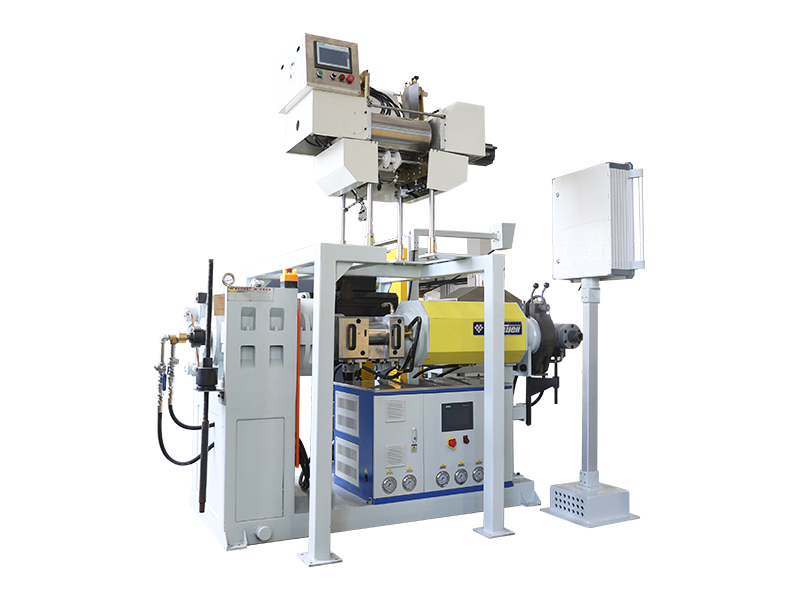
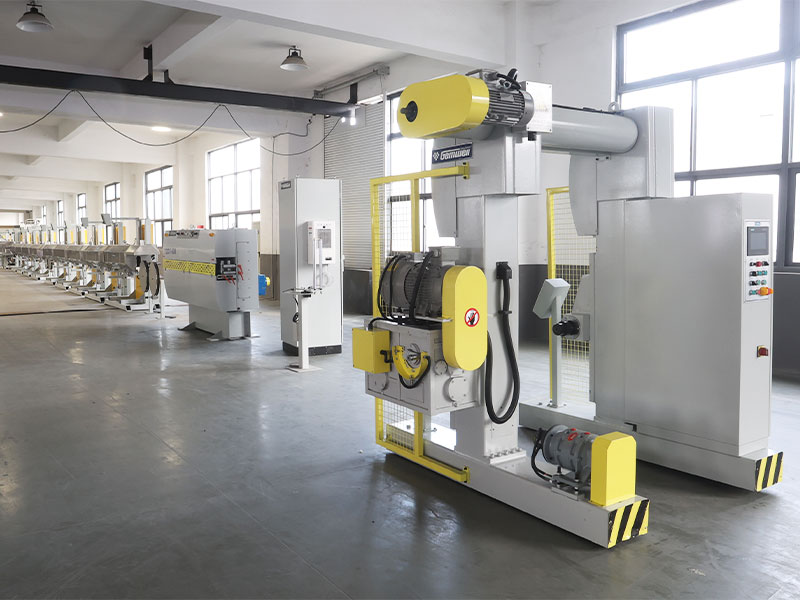
Završna faza proizvodnje kabela je omotač, a to je točka u kojoj stroj za ekstruziju žice i kabelskog plašta obavlja najteži rad na cijeloj liniji. Sastavljena vlaknasta jezgra prolazi kroz isplatni uređaj, sva potrebna čelična ili aluminijska oklopna traka se omota i oblikuje oko nje, a jezgra zatim prolazi kroz matricu s križnom glavom na ekstruderu, gdje se rastaljeni polimer ravnomjerno nanosi po cijelom opsegu.
Tipični stroj za ekstruziju omotača žice i kabela koji se koristi za optički kabel uključuje jedinicu za dovod i sušenje smole, sklop vijka i bačve koji topi i tlači polimer, glavu za ekstruziju od 90 stupnjeva ili u liniji, korito za vodeno hlađenje odmah nizvodno, ispitivač iskri i remen ili osovinu za izvlačenje koja vuče kabel kroz liniju kontroliranom, konstantnom brzinom. Brzina voda i brzina hlađenja moraju biti precizno usklađeni , jer jakna koja se prebrzo hladi može se neravnomjerno skupiti, dok se jakna koja se presporo hladi može deformirati pod vlastitom težinom prije nego što se stegne.
Moderne ekstruzijske linije koje se koriste za ovu fazu obično imaju vanjske promjere od oko 3 milimetra do 90 milimetara ili više, ovisno o tome je li ciljni proizvod mali unutarnji kabel ili kanal velikog promjera ili oklopni kabel, s brzinama linije u rasponu od oko 20 metara u minuti za debele, oklopljene omotače do više od 100 metara u minuti za tankostjene unutarnje kabele.
Unutar stroja za ekstruziju plašta žice i kabela
Razumijevanje pojedinačnih komponenti stroja za ekstruziju plašta žice i kabela znatno olakšava dijagnosticiranje problema s omotačem ili usporedbu dvaju konkurentskih ponuda stroja pod jednakim uvjetima. Svaki ekstruder izgrađen je oko vijka koji se okreće unutar grijane bačve, ali detalji tog vijka i dizajna bačve imaju izravan učinak na kvalitetu taline i, u konačnici, na to koliko će dosljedan biti gotovi omotač.
Dizajn vijaka
Promjer cijevi za omotač optičkog kabela obično se kreće od oko 45 milimetara do 120 milimetara, s omjerom L prema D, duljina cijevi podijeljena s njegovim promjerom, obično između 24 prema 1 i 30 prema 1 kako bi smola imala dovoljno vremena za zadržavanje da se ravnomjerno otopi.
Zone grijanja
Cijev je podijeljena na više neovisno kontroliranih zona grijanja, tako da se smola može postupno podići na temperaturu taljenja, a ne odjednom, smanjujući rizik od degradacije ili neravnomjerno otopljenog polimera.
Križna matrica
Križna glava preusmjerava tok taline za devedeset stupnjeva oko pokretne jezgre kabela, a njezina unutarnja geometrija mora biti precizno centrirana kako bi se izbjegla ekscentrična, neravnomjerno debela stijenka plašta.
Hlađenje trough
Višestupanjsko korito za vodu, ponekad s odvojenim toplim i hladnim dijelovima, postavlja konačne dimenzije plašta i završnu obradu kad kabel izlazi iz matrice.
Nizvodno od samog ekstrudera, mjerač promjera, obično laserski beskontaktni senzor, šalje podatke natrag u kontrole izvlačenja i ekstrudera u zatvorenoj petlji, automatski gurajući brzinu vijka ili brzinu linije kako bi se vanjski promjer zadržao unutar uskog raspona tolerancije bez intervencije operatera na svakom metru proizvedenog kabela.
Usporedba materijala za plašt optičkog kabela
Polimer odabran za vanjski omotač ima izravan utjecaj na to gdje se kabel može postaviti i koliko će dugo ondje trajati. Donja tablica uspoređuje materijale koji se najčešće provlače kroz stroj za ekstruziju omotača žice i kabela u proizvodnji optičkih kabela.
| Materijal | Najprikladnije za | Značajna osobina |
|---|---|---|
| Polietilen (PE) | Vanjski, izravni ukop, kanal | Jaka otpornost na vlagu i UV zračenje |
| PVC | Opći unutarnji kabel | Isplativo i fleksibilno |
| Nizak dim bez halogena (LSZH) | Unutarnji usponi, plenumski prostori | Niska emisija toksičnog dima kada se zagrije |
| Polietilen srednje gustoće (MDPE) | Zračni i samonosivi kabel u obliku osmice | Ravnoteža fleksibilnosti i čvrstoće |
| Poliuretan | Robusni, savitljivi ili taktički terenski kabel | Visoka otpornost na habanje i savijanje |
Odabir smole također se ne odnosi samo na okoliš gotovog kabela. Neki se polimeri obrađuju na užem rasponu temperature taljenja od drugih, što mijenja koliko određeni stroj za ekstruziju plašta žice i kabela mora biti popustljiv u svom sustavu kontrole temperature. LSZH spojevi posebno imaju tendenciju da budu osjetljiviji na pregrijavanje od standardnog PE, budući da spaljena LSZH smola gubi neke od svojstava otpornosti na plamen.
Što tražiti pri odabiru ekstruzijske linije za optički kabel
Kupci koji procjenjuju stroj za ekstruziju omotača žice i kabela za proizvodnju optičkih kabela obično se prvo usredotočuju na cijenu i brzinu naslova, ali pregršt manje očitih specifikacija obično je važnije za dugoročnu kvalitetu ispisa.
- Otpornost na habanje vijaka i bačve, budući da abrazivni, punjeni spojevi poput LSZH razgrađuju standardnu čeličnu bačvu daleko brže nego obični PE
- Kontrola promjera zatvorene petlje, tako da se linija sama prilagođava u stvarnom vremenu umjesto da se oslanja samo na nadzor operatera
- Broj i neovisnost zona grijanja, što utječe na to koliko dobro linija podnosi smole osjetljive na temperaturu
- Duljina korita za hlađenje i broj stupnjeva, budući da je premalo hlađenje jedno od najčešćih uskih grla na prugama velikih brzina
- Kompatibilnost s postojećom opremom za isplatu, armiranje i preuzimanje koja je već instalirana u tvornici
Linija koja radi brzo na papiru, ali ne može držati strogu toleranciju promjera na spoju osjetljivom na temperaturu, na kraju će proizvoditi više otpada, a ne više upotrebljivog kabela, nakon što se stavi u dnevnu proizvodnju.
Automatizacija i linijski nadzor na modernim proizvodnim linijama
Noviji optički kabelski vodovi sve više povezuju svaku fazu, od nasukavanja preko omotača, u jedinstveni kontrolni sustav umjesto da svaki stroj pokreću neovisno. Podaci o brzini linije, napetosti i temperaturi iz ekstrudera mogu se automatski zabilježiti i usporediti s kasnijim rezultatima testiranja gotovog kabela, što znatno olakšava praćenje kvara unatrag do točne proizvodne serije i postavki stroja koji su ga uzrokovali.
Laserski mjerači promjera, testeri za iskru koji provjeravaju cjelovitost plašta pri visokom naponu dok se kabel pomiče i automatski brojači duljine sada su standardni na većini srednjih do velikih proizvodnih linija, zamjenjujući ručne provjere na licu mjesta koje su se događale samo nekoliko puta u smjeni. Kontinuirano, automatizirano praćenje hvata pomaknuti parametar unutar nekoliko sekundi, a ne nakon što je cijeli kolut već proizveden izvan tolerancije , što je jedno od najvećih poboljšanja kvalitete koje je industrija napravila posljednjih godina.
Ispitivanje kvalitete prije otpreme kabela
Gotovi kabel ne napušta tvornicu dok ne prođe niz fizičkih i optičkih provjera. Ovi testovi potvrđuju da je svaka faza procesa, od preforme do plašta, izvršena unutar tolerancije.
- Testiranje prigušenja, koje mjeri koliko se jakosti signala gubi po kilometru vlakna
- Ispitivanje vlačne čvrstoće, povlačenje gotovog kabela kako bi se potvrdilo da može izdržati instalacijska opterećenja
- Ispitivanje na gnječenje i udar, simulacija mehaničkog naprezanja ukopa ili postavljanja cijevi
- Mijenjanje temperature, provjera jakne i odbojnika na pucanje tijekom ekstremne vrućine i hladnoće
- Test prodora vode, potvrđujući da gel ili suhi materijal za blokiranje zaustavljaju migraciju vlage
- Testiranje jakne iskrom na visokom naponu kako bi se uhvatile rupice ili tanke mrlje preostale od ekstruzije
Kabel koji je prošao ispitivanje prigušenja, ali nije prošao test na gnječenje ili savijanje još uvijek nije spreman za rad , jer stvarne instalacije izlažu kabel mehaničkom naprezanju mnogo češće nego čistom optičkom naprezanju. Role se također uzorkuju i unakrsno provjeravaju prema proizvodnom dnevniku za tu seriju, tako da se svako odstupanje označeno tijekom testiranja može pratiti unatrag do određenog uvijanja, armiranja ili ekstruzije, a ne tretirati kao izolirani, neobjašnjivi kvar.
Uobičajeni nedostaci u proizvodnji i kako ih spriječiti
Većina kvarova optičkih kabela može se pratiti unatrag do malog broja procesnih varijabli. Njihovo razumijevanje pomaže kupcima da postavljaju oštrija pitanja kada ocjenjuju proizvodnu liniju ili gotovu seriju kabela.
| kvar | Glavni uzrok | Prevencija |
|---|---|---|
| Nejednaka debljina stijenke plašta | Nedosljedna brzina puža ekstrudera ili centriranje matrice | Lasersko mjerenje promjera s automatskom kontrolom povratne sprege |
| Mjesta visokog prigušenja | Mikro savijanje tijekom umotavanja ili pretjerana napetost vlakana | Kontrolirana duljina vlakana i praćenje napetosti |
| Ulaz vode tijekom vremena | Nepotpuno punjenje gelom ili praznine u traci za blokiranje | Precizna oprema za punjenje mašću i inspekcija nakon punjenja |
| Rupe na površini jakne | Vlaga u smoli ili kontaminirana krmiva | Sušenje smole prije punjenja i inline ispitivanje iskrom |
| Krutost kabela ili pucanje na hladnom vremenu | Pogrešna smola jakne odabrana za klimatsku zonu | Odgovarajuća ocjena niske temperature smole prema području primjene |
Često postavljana pitanja
Od čega je napravljen optički kabel
Jezgra i obloga izrađeni su od ultra čistog dopiranog silicijevog stakla. Vlakno je zatim zaštićeno akrilatnim premazom, međuslojnim slojem, čvrstim elementom kao što je šipka od stakloplastike ili aramidna pređa i vanjskim polimernim omotačem kao što je polietilen, PVC ili niskodimni bezhalogeni spoj.
Koliko je tanko optičko vlakno u usporedbi s ljudskom kosom
Standardna jezgra optičkog vlakna i omotač zajedno mjere oko 125 mikrona u promjeru, što je otprilike jednaka debljini prosječne ljudske kose, iako gotov kabel oko nje može biti višestruko veći nakon dodavanja međuspremnika, čvrstoće i omotača.
Zašto faza oblaganja treba namjenski stroj za ekstruziju
Plašt se mora nanijeti oko jezgre gotovog vlakna u jednom kontinuiranom prolazu, pri kontroliranoj temperaturi i brzini linije, bez dodirivanja ili kompresije vlakana iznutra. Namjenski izrađen stroj za ekstruziju plašta žice i kabela dizajniran je posebno za topljenje, nanošenje i ravnomjerno hlađenje polimernog sloja oko pokretne jezgre kabela.
Koja je razlika između vlakana s čvrstim puferom i vlakana s labavom cijevi
Čvrsto puferirano vlakno ima debeli polimerni sloj ekstrudiran izravno na presvučeno vlakno, što olakšava rukovanje u zatvorenom prostoru. Vlakna s labavom cijevi nalaze se unutar gelom ispunjene ili suhe cijevi s prostorom za kretanje, što bolje apsorbira širenje i skupljanje uzrokovano temperaturom tijekom dugih vanjskih raspona.
Kako se provjerava kvaliteta gotovog kabela
Gotovi kabel prolazi ispitivanje prigušenja, ispitivanje rastezanja i lomljenja, temperaturne cikluse, ispitivanje iskrenja i ispitivanje prodiranja vode prije nego što se odobri za isporuku, potvrđujući da je svaka faza od preforme do omotača zadovoljila specifikacije.
Zašto jednomodna i višemodna vlakna zahtijevaju različitu preciznost izrade
Jednomodno vlakno koristi mnogo manju jezgru, oko 9 mikrona, što zahtijeva daleko precizniji gradijent dopinga tijekom izrade preforme od veće jezgre od 50 ili 62,5 mikrona koja se koristi u višemodnom vlaknu.
Koliko brzo obično radi linija za oblaganje kabela
Brzine vodova uvelike variraju ovisno o debljini i promjeru omotača, u rasponu od oko 20 metara u minuti za debele, oklopljene vanjske omotače do više od 100 metara u minuti za tankostjene unutarnje kabele.
Što uzrokuje nejednaku debljinu stjenke u omotaču kabela
Neravne stijenke plašta najčešće dolaze zbog nedosljedne brzine puža ekstrudera ili loše centrirane matrice križne glave, zbog čega je lasersko mjerenje promjera zatvorene petlje povezano s kontrolama ekstrudera postalo standard na modernim proizvodnim linijama.
 Povezano Proizvodi