E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Što se računa kao oprema za izradu kabela od teflonske žice
Linija za izradu kabela od teflonske žice je koordinirani niz strojeva, a ne jedna samostalna jedinica. Središte linije je visokotemperaturni stroj za ekstruziju fluoropolimera koji topi FEP, PFA ili ETFE pelete i nanosi precizan izolacijski sloj na vodič. Oko te središnje stanice, linija obično uključuje isplatu s kontrolom napetosti, dio za predgrijavanje ili žarenje, korito za hlađenje, laserski mjerač promjera, ispitivač iskri i automatsko namatanje. Kada gotov kabel zahtijeva oklop, upredanje ili vanjski omotač, linija također uključuje strojeve za vrpcu, strojeve za uvijanje i stroj za ekstruziju plašta.
Ako nabavljate opremu za izradu kabela od teflonske žice, praktični zaključak je da prvo odaberite FEP/PFA ekstruder , zatim uskladite svaki drugi stroj s njegovim izlazom. Teflonski materijali tope se iznad 300°C i ne mogu se obrađivati na standardnim strojevima za PVC izolaciju. Zbog toga svaka nizvodna stanica mora odgovarati brzini linije ekstrudera i mora rukovati površinom svježe ekstrudiranog fluorpolimera bez grebanja ili istezanja.
Ovaj članak objašnjava strojeve koji su vam potrebni, specifikacije koje odvajaju učinkovite linije od skupih problema i kvalifikacije dobavljača koje smanjuju rizik puštanja u pogon.
| Linijska stanica | Oprema | Glavna funkcija | Zašto je to važno za teflonsku žicu |
|---|---|---|---|
| Isplata dirigenta | Otpuštanje ili otpuštanje kontrolirano naponom | Napaja vodič konstantnom, podesivom napetosti | Sprječava istezanje i održava izolaciju koncentričnom |
| Izolacija | FEP/PFA visokotemperaturni ekstruder | Topi fluoropolimer i nanosi izolacijski zid | Definira nazivnu temperaturu i električnu izvedbu žice |
| Hlađenje | Korito za hlađenje vodom ili zrakom | Stvrdnjava talinu u kontroliranom profilu | Sprječava šupljine, skupljanje i fluktuaciju promjera |
| Inline testiranje | Laserski mjerač promjera i ispitivač iskri | Provjerava debljinu stijenke i otkriva rupe | Visokonaponski i signalni kabeli ne podnose skrivene nedostatke |
| Preuzimanje | Automatsko pomicanje preuzimanja | Namotava gotovu žicu na namotaje | Konstantnom napetosti izbjegava se deformacija tanke izolacije |
| Traka (nije obavezno) | Histerezno-napetostni stroj za vrpcu | Omotava PTFE, tinjac ili zaštitnu traku oko jezgre | Dodaje otpornost na požar, toplinsku barijeru ili električnu zaštitu |
| Jakna (opcionalno) | Stroj za ekstruziju plašta | Nanosi vanjski zaštitni sloj | Štiti teflonsku jezgru tijekom instalacije i servisa |
FEP/PFA ekstruder je srce linije teflonske žice
Ekstruder određuje kvalitetu izolacije. Fluoropolimeri su viskozni, kemijski agresivni i osjetljivi na temperaturu, tako da stroj mora biti konstruiran prema tri zahtjeva: temperaturni raspon taline iznad 350°C, površine otporne na koroziju u području puža i bačve i stabilna višezonska kontrola temperature. U tipičnoj proizvodnoj praksi, FEP izolacija radi na temperaturama taline između 340°C i 410°C , dok PFA treba okvirno 380°C do 425°C . Standardni kromirani cilindri i vijci nisu prikladni za kontinuiranu upotrebu fluorpolimera; mokri dijelovi trebaju biti izrađeni od legura otpornih na koroziju ili posebno tretiranih površina. Ako ste novi u obradi fluoropolimera, pročitajte o tome namjena stroja za ekstruziju teflona pomoći će vam definirati zahtjeve za stroj prije nego što razgovarate s dobavljačima.
Geometrija vijka i duljina cijevi
Većina ekstrudera teflonske izolacije koristi omjer L/D vijka između 24:1 i 28:1 . Duža cijev osigurava dovoljno vremena za topljenje, miješanje i ravnomjerno odmjeravanje fluoropolimera prije nego što uđe u glavu matrice. Duži dio za miješanje također smanjuje varijaciju temperature taline, što se izravno očituje kao fluktuacija promjera na gotovoj žici. U usporedbi s ekstruzijom PVC-a, ekstruzija fluoropolimera odvija se pri nižim brzinama puža kako bi se ograničilo smicanje. Visoko smicanje razgrađuje talinu i oslobađa korozivne proizvode razgradnje, tako da se mjenjač i pogon moraju odabrati prema zakretnom momentu, a ne prema najvećoj brzini. The glavne komponente ekstrudera i kako se ponašaju pod kontinuiranim servisom fluorpolimera sažeti su u našem zasebnom tehničkom pregledu.
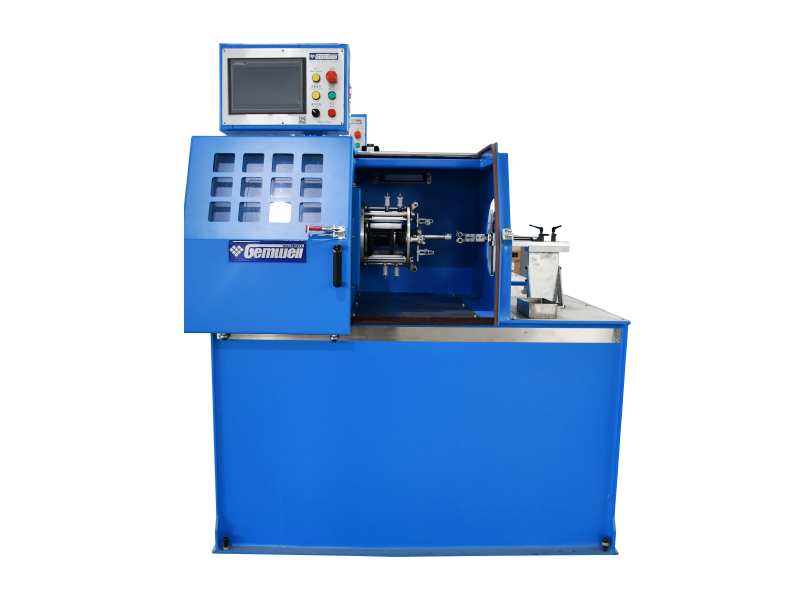
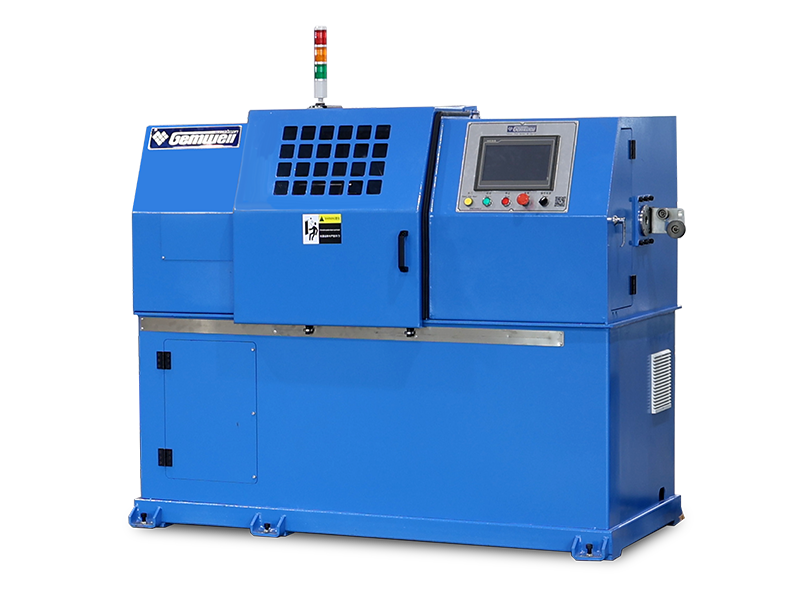
Za namjensko rješenje, FEP/PFA visokotemperaturni ekstruder za izolaciju jezgre žice kombinira visokotemperaturni dizajn vijka i cijevi s višezonskim grijanjem i konfiguriran je za komunikacijsku, automobilsku i industrijsku visokotemperaturnu izolaciju žica.
 FEP/PFA/ETFE/PEEK/PA Linija za ekstruziju visoke temperature izolacije jezgre Gemwell Electrical Technology Co., Ltd je kineski FEP/PFA/ETFE/PEEK/PA proizvođač linija za ekstruziju izolacije jezgre visoke temperature... Pogledajte proizvod →
Temperaturna stabilnost i tolerancije tankih stijenki
Teflonski izolacijski zidovi često su debljine samo 0,15 do 0,30 mm za signalne i automobilske žice. Kod ovih dimenzija, pomak temperature taline od čak nekoliko stupnjeva mijenja brzinu protoka i vanjski promjer. Iskustvo u proizvodnji pokazuje da bi sposoban visokotemperaturni ekstruder trebao držati svaku zonu bačve unutar otprilike ±3°C do ±5°C zadane vrijednosti i trebao bi se brzo oporaviti nakon promjene brzine. Zbog toga je automatizacija procesa važna jednako kao i snaga grijanja: regulator mora koordinirati brzinu puža, temperature, brzinu linije i napetost prihvata u stvarnom vremenu.
Prateći strojevi: oprema za vrpcu, uvijanje i oblaganje
Većina teflonskih kabela prodaje se s jednim ili više dodatnih slojeva nanesenih nakon izolacije. Nosivi strojevi moraju biti nježni s površinom fluorpolimera i precizni s napetostima, jer je vodič obično meki bakar, a izolacija se lako deformira.
Strojevi za vrpcu s histereznom napetosti
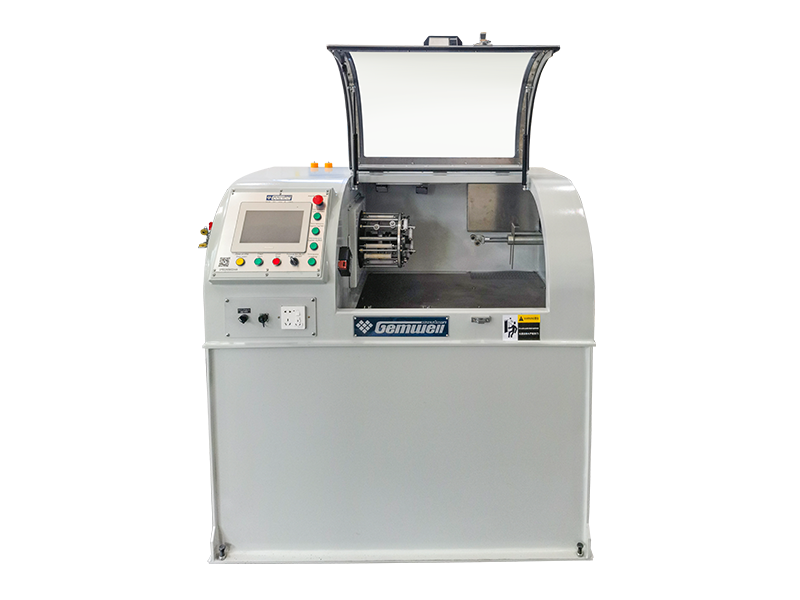
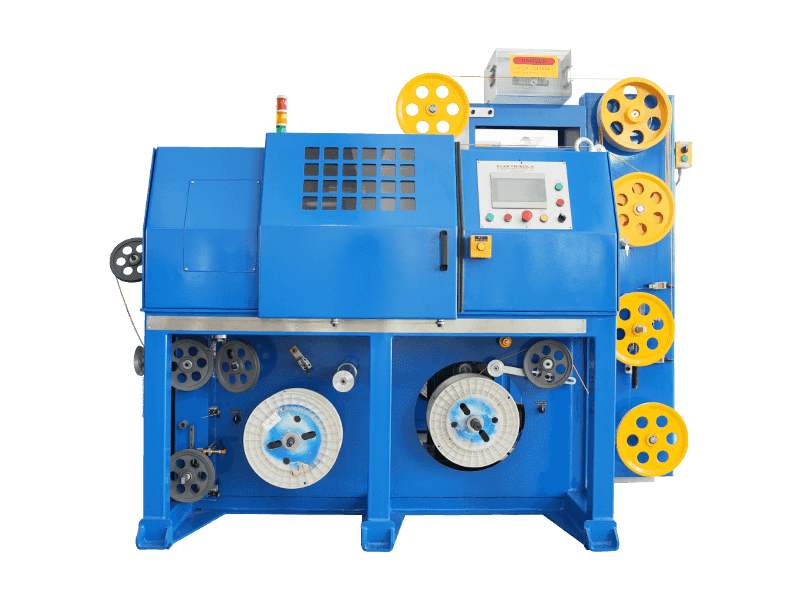
Mnogi teflonski kabeli omotani su PTFE trakom, trakom od liskuna ili poliesterskom trakom prije nanošenja omotača. Traka mora ležati ravno sa stalnim preklapanjem pri malim i velikim brzinama linije. Histerezni naponski pogoni daju gladak, podesiv okretni moment bez iznenadnih skokova napona, zbog čega dominiraju visokofrekventnim i tankim žicama. The histerezno-naponski visokofrekventni stroj za spajanje žice je reprezentativan primjer; napravljen je za omatanje tankih, osjetljivih vodiča s malim zakretnim momentom i održava napetost trake konstantnom u širokom rasponu brzina.
Histerezni stroj za zatezanje trake za proizvođače visokofrekventnih žica, F Gemwell Electrical Technology Co., Ltd je kineski histerezni stroj za zatezanje tipa trake za proizvođače visokofrekventnih žica i OEM/O... Pogledajte proizvod → Ako se trebate odlučiti između različitih principa omatanja, usporedite dosljednost napetosti trake, a ne samo maksimalnu brzinu. Osnove kako rade strojevi za spajanje žice prikupljeni su u našoj bazi znanja o strojevima za spajanje žicama.
Strojevi za uvijanje i umotavanje
Višežilni teflonski kabeli i podatkovni kabeli zahtijevaju precizno uvijanje parica za kontrolu impedancije i preslušavanja. Strojevi za uvijanje bez torzije, poput modela koje Gemwell gradi za automobilske podatkovne kabele i mrežne kabele, uvijaju dvije ili četiri jezgre bez prijenosa naprezanja uvijanja natrag na vodiče. Time se čuva ravnost vodiča i smanjuje prigušenje visokofrekventnih signala. Za operatere, pravilo je jednostavno: provjerite postavke napetosti svaki put kad se promijeni konstrukcija žice.
Ekstruzija plašta i jakne
Zaštitni sloj daje teflonskoj jezgri mehaničku zaštitu i otpornost na plamen. Materijal plašta odabire se ovisno o primjeni: LSZH spojevi za željezničke i pomorske kabele, TPU za otpornost na abraziju u industrijskim kabelima i silikon za kabele koji ostaju fleksibilni na ekstremnim temperaturama. Ekstruder s plaštom je mehanički jednostavniji od teflonskog ekstrudera, ali rastezljiva napetost i profil hlađenja ipak moraju biti sinkronizirani s linijom jezgre.
Za proizvodnju jakni, LSZH/XLPE/TPE/TPU žičani ekstruder za plašt kabela odgovara spojevima s malo dima i bez halogena preko fluoropolimernih jezgri, a njegova višenamjenska konfiguracija pojednostavljuje izmjene spojeva kada se mijenja redoslijed mješavine.
Proizvođači linija za ekstruziju LSZH/XLPE/TPE/TPU plašta, tvornica - Gemwell Electr Gemwell Electrical Technology Co., Ltd je kineski proizvođač linija za ekstruziju LSZH/XLPE/TPE/TPU plašta i OEM/ODM tvornica, specijalizirani smo... Pogledajte proizvod → Tehničke specifikacije koje razlikuju dobar stroj od problematičnog
Oprema za ekstruziju teflona je dugoročna kapitalna investicija, a razlike između dobavljača postaju vidljive tek kada linija proradi. Donja tablica sažima parametre koji su najvažniji za FEP/PFA izolaciju i za strojeve koji slijede.
| Parametar | Što provjeriti | Tipična meta ili crvena zastavica |
|---|---|---|
| Materijal vijka i cijevi | Vrsta legure ili obrada površine | Legura ili premaz otporan na koroziju; standardni nitrirani čelik je crvena zastavica za FEP/PFA |
| L/D omjer vijaka | Omjer naveden u specifikaciji | 24:1 do 28:1; ispod 24:1 ograničava kvalitetu miješanja |
| Zone grijanja | Broj zona na cijevi i matrici | Najmanje 4 do 6 bačvastih zona; više zona daje strožu kontrolu temperature |
| Temperaturna stabilnost | Tolerancija oko zadane vrijednosti | ±3°C do ±5°C; larger swings will appear on the diameter gauge |
| Raspon brzine linije | Minimalna i maksimalna stabilna brzina | Mora odgovarati konstrukciji žice, na primjer 100-250 m/min za tanku FEP izolaciju |
| Kontrola napetosti | Vrsta isplate, plesačice i preuzimanja | Napetost zatvorene petlje; isplate slobodnog kalema su rizične za osjetljive vodiče |
| Inline mjerenje | Mjerač promjera i ispitivač iskri uključeni | Kontinuirano mjerenje, ne samo uzorkovanje nakon proizvodnje |
| Downline sinkronizacija | Sučelje za kontrolu brzine | Sve stanice trebaju slijediti ekstruder unutar otprilike ±0,1% |
Praktičan način filtriranja dobavljača je zatražiti probni rad na vašem stvarnom vodiču. Ako graditelj ne može pokazati stabilan promjer i kvalitetu površine pri ciljnoj brzini linije, rizik prelazi na vas nakon isporuke. Pouzdani dobavljači objavljuju maksimalnu brzinu, ali važniji broj je najsporija brzina pri kojoj linija još uvijek ima toleranciju, jer teflonske linije često rade smanjenom brzinom tijekom pokretanja i proizvodnje tankih stijenki. Prije naručivanja također potvrdite sljedeće točke:
- Možete li obraditi našu specifičnu žičanu konstrukciju na ispitnoj liniji prije isporuke?
- Koja je najniža stabilna brzina linije pri kojoj je još uvijek zadovoljena tolerancija izolacije?
- Koje je vrijeme isporuke rezervnih dijelova za vijak i cijev?
Kako kvalificirati dobavljača strojeva za teflonsku žicu
Stroj je samo pola kupnje; druga polovica je procesna kompetencija. Prije nego potpišete, provjerite šest stvari kod dobavljača.
- Iskustvo s fluoropolimerima: pitajte koje je materijale graditelj stvarno obradio, pri kojim temperaturama taljenja i brzinama linije.
- Probne vožnje: zahtijevaju testiranje vaše žice, a ne samo kataloški list s podacima.
- Kvaliteta dokumentacije: električni dijagrami, planovi održavanja i priručnici za rad na vašem jeziku.
- Dostupnost rezervnih dijelova: saznajte rokove isporuke za vijak, bačvu, grijače i upravljačke ploče.
- Montaža i obuka: potvrdite jesu li inženjeri za puštanje u pogon uključeni u ponudu.
- Inženjerska dubina: broj patenata i veličina tima za istraživanje i razvoj pokazuju koliko brzo dobavljač može riješiti neočekivani procesni problem.
Gemwell Electrical Machinery, osnovan 2005., izvješćuje da je njegova oprema prodana više od 40 zemalja , uključujući Sjedinjene Države, Kanadu, Njemačku, Italiju, Indiju i Tajland. Tvrtka navodi da drži 8 patenata za izume i više od 30 patenata za korisne modele od 2025., a njegova podružnica FEISU fokusirana je na opremu za ekstruziju za žice za elektronički prijenos signala. Ove brojke ne zamjenjuju probni rad, ali pokazuju tvrtku koja je uložila u proizvodno iskustvo kroz ekstruziju izolacije, uvijanje, traku i oblaganje.
Primjer konfiguracije linije za uobičajene proizvode od teflonske žice
Ovo je način na koji se izbori stroja spajaju u praksi. Koristite ove konfiguracije kao početnu točku i prilagodite ih izlaznom volumenu, površini poda i primjenjivom standardu kabela.
| Vrsta kabela | Tipična konfiguracija linije | Primarni proizvodni cilj |
|---|---|---|
| Jednožilna FEP/PTFE žica za spajanje | Otplata, FEP/PFA ekstruder, hlađenje, mjerač, ispitivač iskre, namotavanje | Stabilna debljina stijenke i dosljedna izvedba na visokim temperaturama |
| Koaksijalni ili visokofrekventni signalni kabel | Otplata, FEP ekstruder, hlađenje, izborno omatanje trakom, namotavanje | Ujednačen kapacitet i nisko slabljenje signala |
| Višežilni oklopljeni industrijski kabel | Otplata, ekstruder, stroj za uvijanje, stroj za traku, ekstruder za plašt, namotavanje | Stabilna geometrija para i kontinuitet zaštite |
| Vatrootporni kabel omotan liskunom | Otplata, ekstruder, stroj za lijepljenje tinjca, ekstruder za omotač, namotavanje | Kontinuirani sloj tinjca i ujednačen ukupni promjer |
Često postavljana pitanja o opremi za izradu kabela od teflonske žice
Koja je razlika između PTFE i FEP/PFA u liniji za ekstruziju?
PTFE se ne može obraditi taljenjem u smislu konvencionalnog pužnog ekstrudera. Obično se obrađuje ekstruzijom paste, ram ekstruzijom ili omotavanjem trakom. FEP i PFA mogu se preraditi taljenjem, tako da se mogu ekstrudirati na visokotemperaturnom pužnom ekstruderu pri temperaturama taljenja između otprilike 340°C i 425°C. Za većinu vodova za izolaciju žica FEP i PFA su praktični izbori; PTFE se pojavljuje kada standard kabela zahtijeva njegovu kombinaciju dielektričnih svojstava i kontinuirane temperaturne ocjene.
Može li isti ekstruder obraditi FEP i PFA?
Da, u većini slučajeva, ako je stroj ocijenjen za višu temperaturu taljenja PFA, vijak i cijev su otporni na koroziju, a kapacitet grijača pokriva cijeli temperaturni raspon. Prozor obrade mijenja se između materijala, ali promjena obično zahtijeva samo novi temperaturni profil i malu prilagodbu brzine vijka. Potvrdite maksimalnu radnu temperaturu i površinsku obradu otpornu na koroziju s graditeljem.
Koju brzinu linije može postići teflonska izolacija?
Za vodiče s tankom FEP izolacijom oko 0,5-1,0 mm, tipične održive brzine kreću se od 100 do 250 m/min. PFA i deblje stijenke smanjuju brzinu jer talini treba više vremena da se opusti u kalupu. Točan rezultat ovisi o stupnju smole, dizajnu puža ekstrudera i duljini hlađenja, tako da bi dobavljač trebao osigurati raspon brzine na temelju vaše specifične konstrukcije žice, a ne jedan maksimum.
Što uzrokuje hrapavost površine ili mjehuriće u teflonskoj izolaciji?
Najčešći uzroci su temperatura taline ispod preporučenog prozora proizvođača smole, degradacija polimera uslijed pregrijavanja ili prekomjernog smicanja, vlaga u peletama, kontaminacija i geometrija matrice koja ne odgovara omjeru izvlačenja. Mjehurići obično ukazuju na vlagu ili toplinsku degradaciju; hrapavost obično ukazuje na temperaturu ili dizajn matrice. Kontroler za bilježenje podataka pomaže u brzom prepoznavanju greške.
Je li stroj za snimanje obavezan ako kabel već ima FEP omotač?
Nije nužno. Ako je sloj trake samo za zaštitu, može ga zamijeniti ekstrudirani vodljivi sloj ili pleteni štit. Ali ako specifikacija kabela zahtijeva traku od tinjca za otpornost na vatru ili PTFE traku za dielektričnu konstrukciju, stroj za lijepljenje trake histereze i napetosti postaje obavezan. Pregledajte specifikaciju kupca prije nego što iz ponude izbacite stanicu za snimanje.
Koliko prostora zahtijeva linija za proizvodnju teflonske žice?
Osnovna linija s jednim ekstruderom, uključujući isplatu, korito za hlađenje, opremu za mjerenje i namotavanje, obično zauzima oko 15-25 m duljine i 2-3 m širine. Kada dodate stroj za vrpcu, stroj za uvijanje i ekstruder s plaštom, puna linija može doseći 40-60 m. Zatražite od dobavljača nacrt rasporeda prije planiranja tvorničkog prostora i komunalija.
Odabir opreme za izradu kabela od teflonske žice je, na kraju dana, uparivanje. Ekstruder definira kvalitetu izolacije, strojevi za vrpcu i upredanje definiraju geometriju kabela, a ekstruder s plaštom definira mehaničku zaštitu. Započnite s FEP/PFA ekstruderom, provjerite prateće strojeve na vlastitom vodiču i kvalificirajte dobavljača probnim radom. Taj nalog drži pod kontrolom i tehnički rizik i rizik nabave.
 Povezano Proizvodi