E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Kako se izrađuje optički kabel: objašnjenje osnovnog procesa
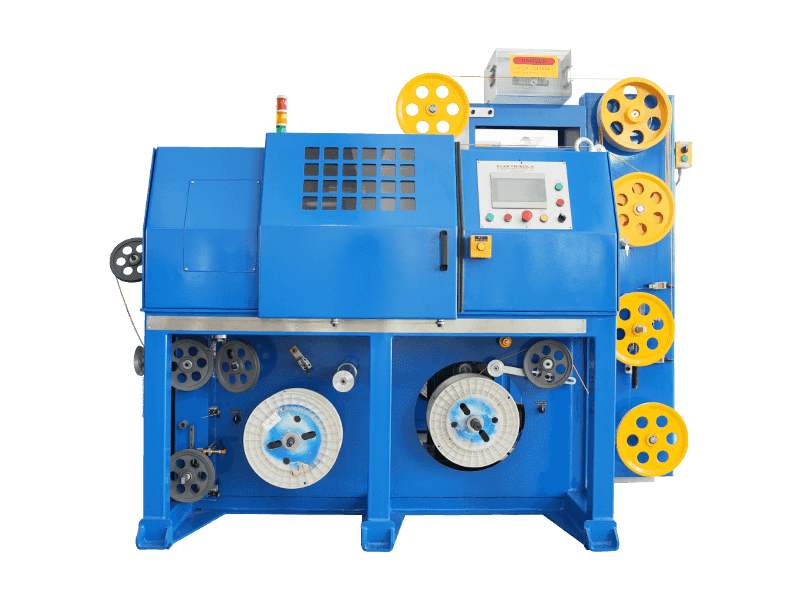
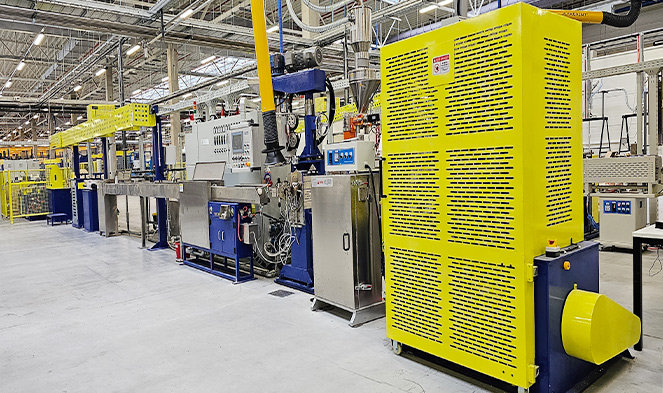
Kabel od optičkih vlakana izrađuje se izvlačenjem ultračistog stakla ili plastike u niti tanke poput dlake koje se nazivaju optička vlakna, oblaganjem u zaštitne slojeve, a zatim spajanjem i omotačem u gotov sklop kabela. Cijeli proces - od sirovog silicijevog dioksida do kabela koji se može postaviti - uključuje izuzetnu preciznost, kontrolirana okruženja i specijalizirane strojeve za ekstruziju. U srcu sekundarnih premaza i kabliranja nalazi se ekstruder za žice i kablove , stroj koji nanosi polimerne omotače i međuspremne premaze oko lomljivih optičkih vlakana velikom brzinom i s točnošću na razini mikrona.
Slijed proizvodnje može se podijeliti u dvije široke faze: izvlačenje vlakana (proizvodnja neobrađenog optičkog vlakna) i konstrukcija kabela (sklapanje vlakana u robustan proizvod koji se može postaviti). Obje faze zahtijevaju strogo kontrolirane materijale, temperature i mehaničke tolerancije. Čak i manje varijacije onečišćenja ili napetosti mogu ugroziti performanse gubitka signala, izražene u decibelima po kilometru (dB/km), koje moraju zadovoljiti stroge standarde kao što je ITU-T G.652 za jednomodna vlakna.
Počevši od predforme: temelj svakog optičkog vlakna
Proizvodni proces počinje mnogo prije nego što u igru uđe bilo kakva oprema za ekstruziju. Prvi korak je stvaranje a preforma — čvrsti stakleni cilindar, obično dug 1 do 2 metra i promjera od 80 do 200 mm, koji precizno odražava profil indeksa loma gotovog vlakna u mnogo većem mjerilu.
Modificirano kemijsko taloženje iz pare (MCVD)
Jedna od najčešće korištenih metoda izrade predformi je modificirano kemijsko taloženje parom (MCVD), razvijeno u Bell Labsu. U ovom procesu, rotirajuća cijev od silicijevog dioksida zagrijava se izvana plamenikom oksivodika na približno 1600°C. Plinoviti prekursori — obično silicij tetraklorid (SiCl₄) i germanij tetraklorid (GeCl4) — teku kroz cijev i reagiraju stvarajući staklene slojeve čađe na unutarnjoj stijenci. Dopiranje germanija podiže indeks loma jezgre u odnosu na omotač, što omogućuje vođenje svjetlosti kroz potpunu unutarnju refleksiju.
Taloženje vanjske pare (OVD) i VAD
Sjevernoamerički proizvođači često preferiraju taloženje vanjske pare (OVD), gdje se čađa taloži na vanjskoj strani rotirajućeg igla. Japanski proizvođači prvi su uveli parno aksijalno taloženje (VAD), koje omogućuje kontinuiranu proizvodnju predformi i dobro je prilagođeno proizvodnji velikih razmjera. Svaka metoda proizvodi porozni predoblik čađe koji se mora konsolidirati u peći za sinteriranje na oko 1500°C, gdje se skuplja u gusti stakleni cilindar bez mjehurića spreman za izvlačenje.
Pojedinačni predforma može proizvesti bilo gdje 2500 do preko 5000 kilometara gotovog optičkog vlakna, ovisno o veličini predforme i ciljanom promjeru vlakna od 125 mikrometara.
Toranj za izvlačenje vlakana: izvlačenje stakla u mikronski tanke niti
Kada je predforma spremna, ubacuje se u toranj za izvlačenje vlakana — vertikalni sustav peći koji može stajati 20 do 30 metara visine . Vrh predsklopa zagrijava se na otprilike 2000°C u grafitnoj ili cirkonijevoj otpornoj peći, uzrokujući njegovo omekšavanje i formiranje rastaljenog područja "vratom prema dolje". Gravitacija i motorizirani kotao ispod povlače staklo za omekšavanje u kontinuiranu nit brzinom izvlačenja od 10 do 25 metara u sekundi u modernim sustavima visoke propusnosti.
In-line laserski mikrometar kontinuirano mjeri promjer vlakana u stvarnom vremenu. Petlje povratne veze prilagođavaju brzinu crtanja unutar milisekundi kako bi se održao ciljni vanjski promjer 125 ± 1 mikrometar . Svako odstupanje iznad ove tolerancije - koja je otprilike širina jedne ljudske vlasi - uzrokovalo bi refleksiju signala na spojevima i konektorima, što bi pogoršalo performanse mreže.
Nanošenje primarnog premaza
Odmah nakon što vlakno izađe iz zone peći i prije nego može doći u kontakt s bilo kojom površinom, ono prolazi kroz aplikator primarnog premaza. Dva sloja UV-stvrdnjavajućeg akrilata nanose se redom: mekani unutarnji primarni sloj (niskog modula, ~0,5 MPa) koji štiti vlakno od mikrosavijanja i tvrđi vanjski primarni sloj (visokog modula, ~500–900 MPa) koji pruža mehaničku zaštitu. Premaz dovodi vanjski promjer sa 125 µm na približno 245-250 µm . Oba se sloja stvrdnjavaju gotovo trenutno pod UV lampama, a presvučena vlakna se zatim namotavaju na bubanj za namatanje.
Vlačna čvrstoća svježe izvučenog, netaknutog silika vlakna može doseći 800 000 psi (5,5 GPa) — daleko čvršći od čelika po težini — ali površinski nedostaci uneseni kontaminacijom ili fizičkim kontaktom brzo ga pogoršavaju. Zbog toga se cijeli proces crtanja i premazivanja odvija u okruženju čiste sobe, obično klase 1000 (ISO 6) ili više.
Sekundarni premaz i bojanje: Priprema vlakana za kabliranje
Nakon izvlačenja, 250 µm obloženo vlakno prolazi kroz dodatnu obradu prije nego što se može ugraditi u kabel. Ovaj sekundarni stupanj obrade je mjesto gdje se ekstruder za žice i kablove postaje središnji dio opreme.
Tight Buffering
U konstrukcijama s čvrstim međuspremnikom — uobičajenim u unutarnjim, plenumskim i usponskim kabelima — termoplastični sekundarni međuspremnik ekstrudira se izravno preko primarnih presvučenih vlakana, dovodeći vanjski promjer do 900 µm . Ekstruzija se izvodi na kompaktnom ekstruderu za žice i kabele s matricom s križnom glavom precizno dimenzionirane za održavanje koncentričnosti između vlakana i međusloja. Materijali koji se obično koriste uključuju PVC, PVDF (Kynar) ili najlon, ovisno o potrebnoj jačini plamena i dima.
Labava konstrukcija cijevi
Za vanjske i dugolinijske kabele dominira dizajn labave cijevi. Ekstruder za žice i kabele oblikuje malu plastičnu cijev — obično od polipropilena ili polibutilen tereftalata (PBT) — oko skupine od 2 do 24 vlakna. Cijev je nešto veća od snopa vlakana, a prostor je ispunjen gelom za blokiranje vode (tiksotropni naftni spoj ili suhe trake za blokiranje vode). Labava cijev omogućuje vlaknima da se slobodno kreću unutra, izolirajući ih od vanjskog mehaničkog naprezanja.
Bojanje vlakana
Kako bi se omogućila identifikacija pojedinačnih vlakana unutar kabela, svako vlakno je označeno bojom prema standardima TIA-598 ili IEC 60304. Proces bojanja primjenjuje tanku tintu koja se stvrdnjava UV zrakama — obično debljine manje od 5 µm — preko primarnog sloja od 250 µm. Namjenski aplikator tinte ili kombinirana linija za bojanje i premotavanje unatrag obrađuju ovaj korak pri brzinama koje odgovaraju izvornoj brzini crtanja. 12 standardnih boja kruži redom: plava, narančasta, zelena, smeđa, škriljevca, bijela, crvena, crna, žuta, ljubičasta, ružičasta i aqua.
Upredanje kabela: Kombiniranje vlakana u strukturirani sklop
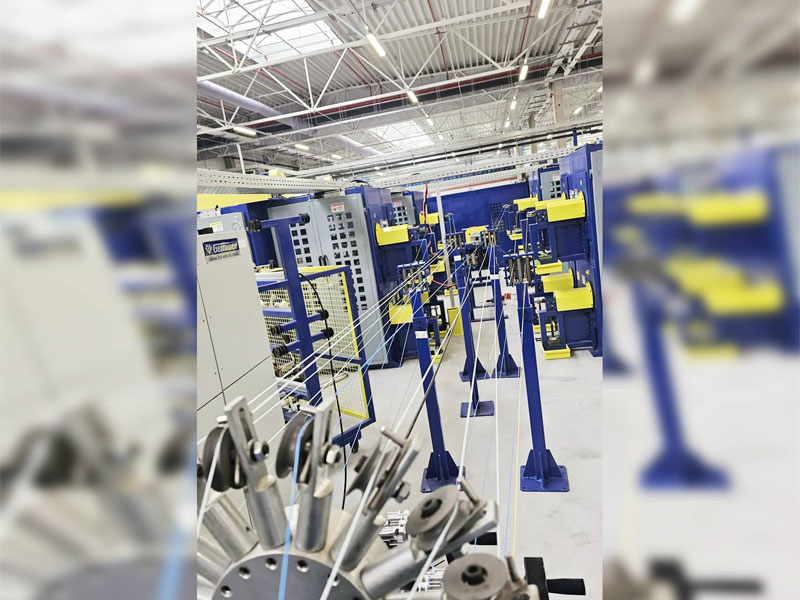
Pojedinačna puferirana vlakna ili labave cijevi sastavljaju se u kabel s više vlakana na stroju za umotavanje. Ovaj korak određuje ukupni broj vlakana, mehaničku izvedbu i fizičku konfiguraciju gotovog kabela.
U konstrukcijama s labavim cijevima, više cijevi — od kojih svaka sadrži 2 do 24 vlakna — nasukane su u spiralnom ili SZ (obrnutom oscilirajućem) uzorku oko središnjeg čvrstoće, najčešće plastične šipke ojačane staklom (GRP) ili snopa aramidne pređe. SZ umotavanje omogućuje neovisni pristup svakoj cijevi bez odmotavanja cijelog kabela, što je velika prednost za spajanje na terenu.
Trakasti kabel, još jedna uobičajena arhitektura, koristi ravni niz od 4, 6, 8 ili 12 vlakana povezanih jedno uz drugo matričnim materijalom, a zatim slaže više vrpci u središnju cijev ili jezgru s utorom. Trakasti kabeli mogu primiti preko 6000 vlakana u jednom omotaču kabela, što ih čini vrlo učinkovitima za centralne urede visoke gustoće i magistralne kabele podatkovnih centara.
| Vrsta konstrukcije | Pufer za vlakna | Raspon broja vlakana | Tipična primjena |
|---|---|---|---|
| Tight Buffered | 900 µm preko 250 µm | 2–144 (prikaz, stručni). | Indoor, prostorije, plenum |
| Labava cijev | PBT cijev punjena gelom | 2–864 (prikaz, stručni). | Vanjski pogon, na duge relacije |
| Vrpca | Matrično vezani nizovi | 72–6.912 | Data centar, središnji ured |
| Središnja cijev (Unitube) | Jednostruka tuba ispunjena gelom | 2–24 | Pristupne mreže, FTTH pada |
Uloga ekstrudera žice i kabela u primjeni plašta
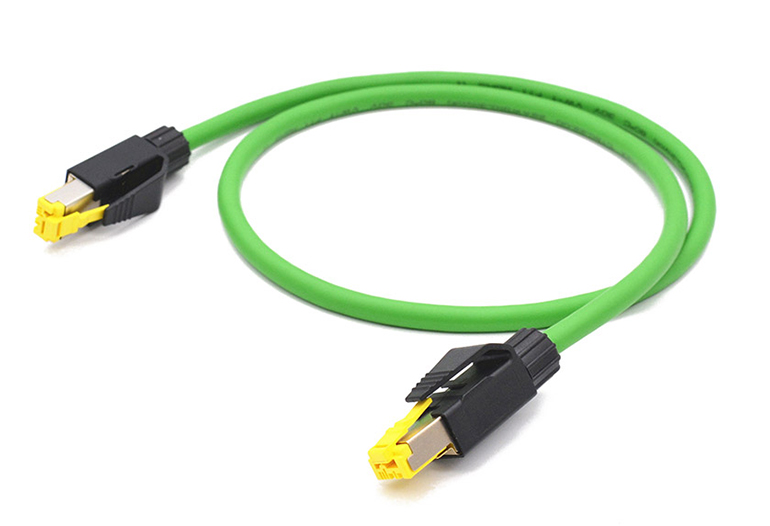
Nakon umotavanja, jezgra kabela dobiva svoj vanjski omotač — završni zaštitni sloj koji određuje ekološku prihvatljivost kabela. Ovo je najvidljivija primjena ekstruder za žice i kablove u liniji za proizvodnju optičkih vlakana i izravno utječe na usporavanje plamena, otpornost na UV zračenje, čvrstoću na gnječenje i performanse instalacije.
Ekstruder za žice i kabele za ovu svrhu sastoji se od bačve i vijčanog mehanizma koji topi termoplastični spoj i tjera ga kroz matricu križne glave pri kontroliranom tlaku i temperaturi. Za omotače od optičkih vlakana, ekstruder mora raditi s posebno finom kontrolom jer optička vlakna unutra ne mogu tolerirati pretjeranu napetost ili toplinski udar tijekom prolaza omotača.
Ključni parametri ekstrudera za omotač od optičkih vlakana
- Dizajn vijka: Jednopužni ekstruderi s L/D omjerima od 20:1 do 30:1 standardni su za spojeve za omotače. Zaporni vijci poboljšavaju homogenost taline, smanjujući površinske nedostatke u gotovom omotaču.
- Temperatura taljenja: Razlikuje se ovisno o materijalu — obično 170–200°C za PVC, 230–260°C za HDPE i 280–310°C za LSZH (Low Smoke Zero Halogen) spojeve.
- Brzina linije: Suvremeni sustavi ekstrudera žice i kabela dizajnirani za oblaganje optičkih vlakana mogu raditi na do 150–200 m/min za kabele manjeg promjera.
- Napetost pri izvlačenju gusjenice: Mora biti pažljivo kalibriran. Prekomjerna napetost opterećuje optička vlakna i dovodi do trajnog gubitka signala.
- Dužina korita za hlađenje: HDPE i LSZH plašti zahtijevaju dulje puteve hlađenja — ponekad 6 do 12 metara — kako bi se spriječilo skupljanje površine i održala okruglost plašta.
LSZH spojeve, koje IEC 60332-1 i EN 50200 zahtijevaju za upotrebu u javnim zgradama i prometnoj infrastrukturi, teže je ekstrudirati od PVC-a zbog većeg sadržaja punila (obično aluminijev trihidrat ili magnezijev hidroksid kao usporivači plamena). Ekstruder žice i kabela koji rukuje LSZH mora generirati dovoljno smicanja da ravnomjerno rasprši ova mineralna punila bez degradacije polimerne matrice. Neki proizvođači koriste dvopužni ekstruder za miješanje uzvodno od križne glave kako bi osigurali konzistenciju smjese.
Oklop prije finalne jakne
Mnogi vanjski kabeli i kabeli za izravno ukopavanje sadrže metalni ili dielektrični oklopni sloj između unutarnjeg i vanjskog omotača. Oklop od valovite čelične trake (CST) pruža otpornost na glodavce i zaštitu od gnječenja, dok aramidna pređa ili stakloplastika pružaju istu zaštitu u svim dielektričnim dizajnima. Ako postoji armatura, kabel prolazi kroz drugu glavu ekstrudera s omotačem nakon armiranja — čineći ekstruder žice i kabela elementom koji se još više ponavlja kroz proizvodnu liniju.
Čvrstoće i barijere za vlagu: što drži kabel zajedno
Optička vlakna sama po sebi ne nose vlačno opterećenje — staklo se jednostavno ne može rastegnuti bez lomljenja. Svu instalacijsku napetost moraju podnijeti namjenski članovi čvrstoće integrirani u dizajn kabela.
- Aramidna pređa (Kevlar): Najčešći element čvrstoće u unutarnjim i distribucijskim kabelima. Uobičajene vrijednosti vlačnog opterećenja kreću se od 100 N za male kabele s 2 vlakna do preko 2700 N za unutarnje glavne kabele. Aramidna pređa postavlja se u međuprostore između jezgre kabela i vanjskog plašta.
- Šipka od plastike ojačane staklom (GRP): Koristi se kao središnji učvrsni element u labavim vanjskim kabelima. Stakloplastična šipka od 5 mm pruža značajnu vlačnu čvrstoću i zaštitu od savijanja dok kabel održava nevodljivim i zaštićenim od munje.
- Čelična žica ili čelična traka: Upotrebljava se u zračnim samonosivim kabelima (ADSS kabeli ne koriste čelik) ili konstrukcijama antena s vezicom. Neki kabeli za izravno ukopavanje kombiniraju čelični oklop s trakama koje blokiraju vodu za dvostruku zaštitu.
- Elementi za blokiranje vode: Međuprostori ispunjeni gelom, trake koje mogu bubriti ili suha pređa koja blokira vodu sprječavaju uzdužnu migraciju vode, što može uzrokovati hidroksilnu kontaminaciju stakla tijekom vremena, povećavajući prigušenje na vodenom vrhu od 1383 nm — poznati problem u ranim vlaknima bez vodenog vrha (NZWP).
Vrste optičkih vlakana: jednomodno naspram višemodno
Profil indeksa loma ugrađen u predformu određuje hoće li rezultirajuće vlakno biti jednomodno ili višemodno — razlika koja ima duboke implikacije na primjenu, cijenu i performanse kabela.
| Parametar | Single-Mode (OS2) | Višemodni OM3 | Višemodni OM5 |
|---|---|---|---|
| Promjer jezgre | 9 µm | 50 µm | 50 µm |
| Tipično prigušenje | ≤0,2 dB/km @1550nm | ≤3,0 dB/km @850nm | ≤3,0 dB/km @850nm |
| Maksimalni doseg (100G) | >80 km s pojačanjem | 100 m | 150 m (SWDM4) |
| Izvor svjetlosti | Laser (DFB/vanjska šupljina) | VCSEL (850 nm) | VCSEL (850–950 nm) |
| Primarna uporaba | Telekom, dugolinijski, FTTH | Enterprise LAN, podatkovni centar | Podatkovni centar kratkog dometa SWDM |
Jednomodno vlakno ima a Jezgra od 9 µm , koji dopušta samo jedan način širenja, potpuno eliminirajući modalnu disperziju i omogućujući prijenos preko desetaka do stotina kilometara. Višemodno vlakno, sa svojom jezgrom od 50 ili 62,5 µm, omogućuje stotine modova i lakše ga je prekinuti i spojiti, ali modalna disperzija ograničava propusnost na udaljenosti. Profil stupnjevanog indeksa modernih OM3/OM4/OM5 vlakana — gdje se indeks loma parabolično smanjuje od središta do ruba — značajno kompenzira modalnu disperziju, omogućujući prijenos od 10G do 400G na kraćim udaljenostima poduzeća.
Ispitivanje kvalitete kroz cijeli proizvodni proces
Proizvodnja optičkih kabela regulirana je brojnim međunarodnim i domaćim standardima. Ispitivanje kvalitete nije aktivnost završne faze — ono je integrirano u svaki korak proizvodnje.
Testovi razine vlakana (nakon crtanja)
- Prigušenje: Mjereno OTDR-om (Optical Time Domain Reflectometer) ili metodom smanjivanja pri 1310, 1383, 1550 i 1625 nm za single-mode; na 850 i 1300 nm za višemodne.
- Probni test: Svaki kalem vlakana je podvrgnut testu otpornosti na rastezanje — obično 0,5% do 1% istezanja — kako bi se odvojila sva vlakna s površinskim nedostacima. Vlakna koja ne uspiju pucaju tijekom ispitivanja i spajaju se.
- Granična valna duljina: Određuje najkraću valnu duljinu na kojoj vlakno radi u pravom monomodu. Mora biti ispod 1260 nm za OS2 usklađenost.
- Promjer modalnog polja (MFD): Utječe na gubitak spoja i učinkovitost spajanja konektora. ITU-T G.652 navodi 9,2 ± 0,4 µm na 1310 nm.
- Kromatska disperzija i PMD: Kritično za prijenos velike brzine; oba moraju zadovoljiti vrijednosti propisane relevantnim ITU ili IEC standardom za vlakna.
Testovi na razini kabela (nakon oblaganja)
- Otpornost na drobljenje: Prema IEC 60794-1-2 Metoda E1; ravna sila primjenjuje se preko poprečnog presjeka kabela kako bi se provjerilo da plašt i struktura štite vlakna bez promjene prigušenja.
- Test udarca: Za simulaciju slučajnih mehaničkih udaraca tijekom instalacije koristi se čekić s utegom.
- Ciklusiranje temperature: Kabeli se mijenjaju od -40°C do 70°C (ili šire za teška okruženja) dok se prati optička atenuacija. Promjene moraju ostati unutar definiranih granica tijekom cijelog ciklusa.
- Uranjanje i prodiranje u vodu: Provjerava učinkovitost punjenja gelom ili suhe vodene blokade prema IEC 60794-1-2 metodi F5.
- Test iskre jakne: Ispitivač visokonaponske iskre prolazi duž omotača kabela kako bi otkrio rupice ili tanke mrlje nastale tijekom ekstruzije — korak kontrole kvalitete koji se primjenjuje izravno na liniju ekstrudera žice i kabela.
Specijalni optički kabeli: ADSS, podmorski i mikrokanalni
Osim standardnih dizajna s labavim cijevima i čvrstim međuspremnikom, nekoliko specijalnih konstrukcija kabela zahtijeva prilagođene pristupe proizvodnji i specifične konfiguracije ekstrudera.
ADSS (potpuno dielektrični samonosivi) kabeli
ADSS kabeli dizajnirani su za pričvršćivanje na stupove dalekovoda bez dojavne žice. Moraju izdržati vjetar, opterećenje ledom i duljine raspona do 700 metara bez sag. Vanjski omotač izrađen je od AT smjese otporne na tračnice koja je otporna na degradaciju od visokonaponskih električnih polja induciranih blizinom vodiča pod naponom. Ekstruder žice i kabela koji se koristi za ADSS omotač mora rukovati ovim specijalnim AT spojevima, koji imaju drugačije reološko ponašanje od standardnog HDPE-a, zahtijevajući prilagođene profile temperature puža i postavke tlaka.
Podmorski optički kabel
Podmorski kabeli moraju preživjeti prekoračenje dubine 8.000 metara u prekooceanskim rutama — tlakovi iznad 80 MPa. Vlaknasta jedinica smještena je u bakrenu cijev hermetički zatvorenu zavarivanjem kako bi se spriječio prodor vodika, što uzrokuje povećanje atenuacije vlakana tijekom desetljeća. Slojevi čeličnih žica visoke čvrstoće i polietilenskih omotača nanose se u više prolaza, a svaki zahtijeva svoj stupanj ekstrudera za omotač. Proizvodnja jednog segmenta prekooceanskog kabela može uključivati više od desetak uzastopnih prolaza ekstruzijom.
Kabeli s mikrokanalima i puhanim vlaknima
Kabeli od puhanih vlakana dizajnirani su za ugradnju komprimiranim zrakom kroz prethodno instalirane mikro kanale, obično 5 do 10 mm u promjeru . Vanjska površina kabela mora imati vrlo nizak koeficijent trenja — što se često postiže koekstrudiranjem skliskog najlona ili HDPE vanjskog sloja s finom površinskom teksturom na ekstruderu žice i kabela — kako bi se omogućila instalacija uz pomoć zraka na udaljenosti od 1 km ili više u jednom udarcu. Ovaj pristup drastično smanjuje troškove kopanja rovova u FTTH uvođenju.
Od tvorničkog bubnja do instalirane mreže: posljednji koraci
Nakon svih obloga i testiranja, gotovi optički kabel se namotava na drvene ili plastične bubnjeve u standardnim duljinama za otpremu. Uobičajene duljine koluta za vanjske kabele s labavom cijevi su 2 km, 4 km i 6 km . Svaki bubanj označen je vrstom kabela, brojem vlakana, vrstom vlakana (OS2, OM4, itd.), duljinom bubnja te datumom i smjenom proizvodnje — sve se može pratiti do pojedinačne serije tornja za izvlačenje i serije predforme.
Tvorničko ispitivanje prihvatljivosti (FAT) u ovoj fazi uključuje OTDR ispitivanje svakog vlakna na svakom bubnju kako bi se proizveo puni trag prigušenja. Ovaj trag se arhivira i isporučuje s kabelom kako bi služio kao referenca s kojom se OTDR-ovi izmjereni na terenu mogu usporediti nakon instalacije, što olakšava prepoznavanje oštećenja nastalih tijekom izvlačenja ili kopanja.
Konektorizacija — pričvršćivanje tvornički poliranih konektora na krajeve vlakana — po izboru se izvodi u tvornici kabela ili na mjestu instalacije. Tvornički polirani konektori postižu niže unesene gubitke 0,2 dB s povratnim gubicima iznad 50 dB za APC (kutni fizički kontakt) završne obrade, performanse koje je teško ponoviti dosljedno u terenskim uvjetima.
Često postavljana pitanja
Od koje je sirovine napravljen optički kabel?
Samo optičko vlakno izrađeno je od ultračistog silicijevog stakla (silicijev dioksid, SiO₂), s dodacima poput germanijevog dioksida koji se koriste za podešavanje indeksa loma. Zaštitni premazi, puferske cijevi i plašt izrađeni su od raznih termoplasta kao što su akrilat, PBT, PVC, HDPE, PVDF ili LSZH spojevi, a svi su obrađeni pomoću opreme za ekstruziju.
Koliko je tanko optičko vlakno u usporedbi s ljudskom kosom?
Pojedinačno optičko vlakno nakon izvlačenja ima vanjski promjer od 125 mikrometara (0,125 mm) , što je otprilike promjer prosječne ljudske vlasi. Sama staklena jezgra — dio koji prenosi svjetlost — široka je samo 9 µm u jednomodnom vlaknu, otprilike jedna desetina širine vlasi.
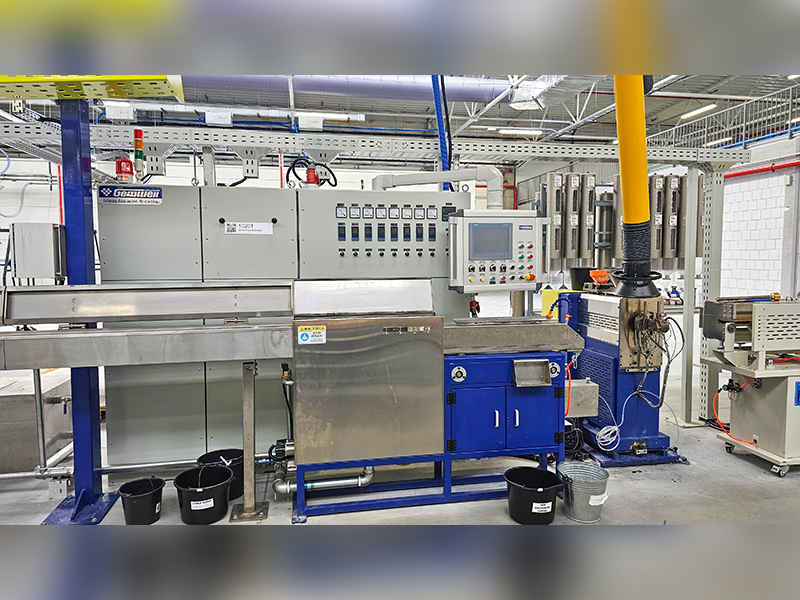
Što radi ekstruder žice i kabela u proizvodnji optičkih kabela?
Ekstruder za žice i kabele topi termoplastičnu smjesu i nanosi je kao kontinuirani, precizno dimenzioniran sloj preko optičkog vlakna ili jezgre kabela. U proizvodnji optičkih vlakana, ekstruderi se koriste u više faza: formiranje čvrstih slojeva međuspremnika oko pojedinačnih vlakana, proizvodnja labavih međuspremnih cijevi koje sadrže grupe vlakana i nanošenje vanjskog omotača kabela. Ekstruder mora raditi uz strogu kontrolu temperature i brzine kako bi se izbjeglo oštećenje osjetljivih optičkih vlakana unutra.
Koliko vremena je potrebno za proizvodnju optičkog kabela?
Izrada preformi traje od nekoliko dana do tjedan dana po seriji. Izvlačenje vlakana brzinom od 15–25 m/s znači da je za jedan kalem vlakana od 5000 km potrebno otprilike 60–90 sati neprekidnog rada tornja za izvlačenje. Sekundarna obrada, nasukavanje i omotač dodaju dodatne dane. Ukupno vrijeme ciklusa od sirovina do gotovog bubnja obično je dva do četiri tjedna za standardni vanjski labavi kabel.
Može li se optički kabel napraviti od plastike umjesto od stakla?
Da. Plastično optičko vlakno (POF) koristi PMMA (polimetil metakrilat) ili fluorirani polimer kao materijal za jezgru i oblogu. POF ima puno veću jezgru (do 1 mm) i mnogo veću atenuaciju (oko 150–200 dB/km na 650 nm) u usporedbi sa vlaknima od silicijevog dioksida, tako da je ograničen na kratke staze ispod 50 metara — obično automobilske mreže, kućni A/V sustavi i veze industrijskih senzora gdje je jednostavnost prekidanja veća od potrebe za niskom atenuacijom.
Što je LSZH i zašto je bitan u optičkim kabelima?
LSZH je kratica za Low Smoke Zero Halogen. Opisuje materijale jakne koji, kada su izloženi vatri, proizvode minimalan dim i ne stvaraju halogene plinove (kao što je klor iz PVC-a). To je važno u zatvorenim prostorima poput tranzitnih tunela, bolnica i uredskih zgrada gdje otrovni dim iz zapaljenih kabela predstavlja ozbiljnu opasnost od evakuacije. LSZH omotači nanose se pomoću ekstrudera za žice i kabele konfiguriranog za smjese veće viskoznosti s punilom, a kabeli moraju proći IEC 60332-3, IEC 61034 i IEC 60754 seriju testova.
 Povezano Proizvodi