E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Kako se izrađuje optički kabel: kratak odgovor
Kabel od optičkih vlakana izrađuje se izvlačenjem ultra čistog silicijevog stakla u niti tanke poput dlake koje se nazivaju optička vlakna, oblaganjem zaštitnim polimernim slojevima, spajanjem u sklop jezgre i na kraju ekstrudiranjem vanjskog omotača oko cijele strukture pomoću ekstrudera za žice i kabele. Rezultat je kabel sposoban prenositi podatke brzinom svjetlosti na udaljenosti od nekoliko desetaka kilometara gotovo bez gubitka signala.
Cjeloviti proizvodni proces obuhvaća višestruke visoko kontrolirane faze — od kemijskog taloženja silicijevih preformi iz pare, do tornjeva za izvlačenje vlakana koji rade na više od 2000°C, do linija za oblaganje omotačima gdje ekstruder za žice i kablove nanosi polimerne premaze pri brzinama većim od 1000 metara u minuti . Svaka faza zahtijeva preciznu opremu, stroge tolerancije i rigoroznu kontrolu kvalitete.
Sirovine: od čega se optički kabel zapravo pravi
Optičko vlakno u srcu svakog kabela počinje sa silicijevim tetrakloridom (SiCl₄) ili silicijevim dioksidom (SiO₂) izvanredne čistoće — obično 99,9999% ili bolje. Čak i jedna metalna nečistoća na razini dijelova na milijardu može raspršiti svjetlost i smanjiti kvalitetu prijenosa. Pored silicijevog dioksida, dodaci kao što je germanijev dioksid (GeO₂) dodani su jezgri kako bi se njen indeks loma malo povećao iznad onog omotača, stvarajući potpunu unutarnju refleksiju koja zadržava svjetlost zarobljenu unutar vlakna.
Osim stakla, gotovi kabel sadrži nekoliko drugih kategorija materijala:
- Primarni premaz: Mekani akrilat koji otvrdnjava UV zračenjem nanosi se izravno na staklo za ublažavanje mikrosavijanja i zaštitu površine od vlage.
- Sekundarni premaz: Tvrđi akrilatni sloj koji daje vlaknu mehaničku čvrstoću i otpornost na abraziju.
- Puferske cijevi ili čvrsti pufer: Labave cijevi koriste cijevi punjene gelom PBT (polibutilen tereftalat); dizajni s čvrstim puferom koriste najlon ili PVDF ekstrudiran izravno preko vlakana.
- Članovi snage: Aramidna pređa (Kevlar), plastične šipke ojačane staklom (GRP) ili čelična žica, ovisno o vrsti kabela i primjeni.
- Vanjska jakna: Polietilen, PVC ili poliuretan s niskim udjelom dima i nula halogena (LSZH), nanosi se ekstruderom za žice i kabele i odabire na temelju okruženja instalacije.
Specifična kombinacija ovih materijala određuje hoće li gotov proizvod biti patch kabel za unutarnju upotrebu, vanjski kabel s izravnim ukopavanjem, oklopljeni podmorski kabel ili usponski kabel koji usporava plamen.
Prva faza: Proizvodnja staklene predforme
Sve počinje s predformom — čvrstom staklenom šipkom, obično 1–1,5 metara dugačkom i 50–150 mm u promjeru, čiji je profil poprečnog presjeka točna umanjena replika gotovog vlakna. Omjer između promjera jezgre i promjera obloge u predformi vjerno se čuva tijekom izvlačenja, tako da se svaka odluka o dimenzijama donesena u ovoj fazi prenosi sve do konačnog proizvoda.
Modificirano kemijsko taloženje iz pare (MCVD)
U procesu MCVD, rotirajuća silika cijev se postavlja u tokarski stroj za obradu stakla. Plinoviti prekursori - SiCl₄, GeCl4, POCl3 i kisik - dovode se na jedan kraj dok baklja vodik-kisik prolazi izvana. Plinovi reagiraju na oko 1600°C, taložeći čestice čađe na unutarnjoj stijenci cijevi. Svakim prolazom baklje taloži se jedan sloj stakla malo drugačijeg sastava, gradeći jezgru s stupnjevanim indeksom sloj po sloj. Nakon stotina prolaza, cijev se skuplja u čvrstu preformiranu šipku pod visokom temperaturom.
Taloženje vanjske pare (OVD) i aksijalno taloženje parom (VAD)
OVD i VAD dominantne su metode koje koriste veliki proizvođači poput Corninga i Fujikure. U OVD, rotirajući trn prolazi kroz plamenik za hidrolizu; SiCl₄ i GeCl4 reagiraju s vodikom i kisikom i talože silikatnu čađu na vanjskoj strani igle. Nakon taloženja, trn se uklanja, a porozni čađavi uzorak sinterira se u peći s atmosferom klora kako bi se izbacili OH⁻ ioni (koji uzrokuju slabljenje vršne vrijednosti vode), zatim se konsolidira u stakleni predformu bez mjehurića. VAD taloži čađu aksijalno na kraju rotirajuće šipke za sijanje, kontinuirano rastući predformu — format koji odgovara proizvodnji velike količine jer proizvodi vrlo dugačke predforme bez prekida. Jedna velika OVD ili VAD predforma može proizvesti više od 3000 km gotovih vlakana.
Druga faza: Crtanje vlakana na tornju za crtanje
Toranj za izvlačenje vlakana jedan je od najupečatljivijih dijelova opreme u bilo kojoj tvornici optičkih vlakana. Obično visok 10-20 metara, dovodi predobliku okomito u grafitnu otpornu peć ili indukcijsku peć na cirkonijev oksid gdje se vrh zagrijava do približno 2000–2200°C . Na ovoj temperaturi, staklo omekšava i tanka nit — koja se naziva vlakno "vratom prema dolje" — pada pod djelovanjem gravitacije i hvata je kapistan u podnožju tornja.
Kapstan kontrolira brzinu izvlačenja, što je primarna varijabla koja se koristi za regulaciju promjera vlakana. Moderni tornjevi za crtanje rade brzinom od 1500–2500 metara u minuti , a laserski mikrometar smješten odmah ispod peći kontinuirano mjeri promjer vlakana — obično ga održava unutar ±0,1 µm od ciljnog promjera obloge od 125 µm. Ako se promjer pomakne, kontrolni sustav prilagođava brzinu izvlačenja u stvarnom vremenu unutar milisekundi.
uline nanošenje premaza
Neposredno nakon točke mjerenja promjera, golo stakleno vlakno prolazi kroz matricu s dvostrukim premazom gdje se tekući akrilat koji se stvrdnjava UV-om nanosi u dva koncentrična sloja istovremeno — mekani primarni sloj na otprilike 190–200 µm vanjskog promjera i tvrđi sekundarni sloj koji ukupno iznosi oko 245–250 µm. Obloženo vlakno zatim prolazi kroz UV lampe koje stvrdnjavaju oba sloja u djeliću sekunde. Ovaj korak inline premazivanja je kritičan: golo silikatno staklo ima vrlo visoku vlačnu čvrstoću (do 700 kpsi), ali je izuzetno osjetljivo na oštećenje površine od atmosferske vlage i rukovanja. Polimerni premaz štiti tu površinu od trenutka stvrdnjavanja stakla.
Obloženo vlakno namotava se na kolute koji drže od 25 km do preko 100 km vlakana, ovisno o veličini koluta i vrsti vlakna. Svaki kolut zatim se podvrgava ispitivanju, gdje se vlakno provlači kroz sustav zatezanja koji primjenjuje kontrolirano vlačno opterećenje — obično 100 kpsi — kako bi se potvrdilo da ne postoje slabe točke duž cijele duljine.
Treća faza: Bojanje, puferiranje i umotavanje vlakana
Nakon probnog testiranja, pojedina vlakna su označena bojama pomoću linije za bojanje UV tinte, koja nanosi tanak sloj pigmentirane tinte koja se stvrdnjava UV-om na površinu sekundarnog premaza. Standardnoni slijed boja slijedi TIA-598 (ili IEC 60304 međunarodno): plava, narančasta, zelena, smeđa, škriljevca, bijela, crvena, crna, žuta, ljubičasta, ružičasta, vodena — ponavlja se za svaku grupu od 12 vlakana u kabelima s velikim brojem vlakana. Ovo kodiranje bojom jedini je način za prepoznavanje pojedinačnih vlakana u kabelima koji sadrže 96, 144, 288 ili čak 3456 vlakana.
Labava cijev naspram čvrste konstrukcije odbojnika
Sljedeći veliki procesni izbor je kako se vlakna pakiraju unutar kabelske strukture. u labava konstrukcija cijevi , skupine od 6-12 vlakana smještene su unutar malih PBT ili PP cijevi s unutarnjim promjerom 1,5-3x promjera snopa vlakana. Prekomjerna duljina vlakna (EFL) unutar cijevi - obično 0,2-0,5% veća duljina vlakna od duljine cijevi - omogućuje vlaknima da se savijaju bez naprezanja dok se kabel širi ili skuplja s temperaturom. Labave cijevi ispunjene gelom osiguravaju dodatno blokiranje vlage i vodika. Ova konstrukcija dominira vanjskim OSP (outside plant) kabelima.
In čvrsta konstrukcija odbojnika , termoplastični materijal — obično najlon 12 ili PVDF — ekstrudira se izravno preko svakog obloženog vlakna, čime paket vlakana iznosi 900 µm. Ekstruder za žice i kabele s preciznom matricom križne glave izvodi ovu operaciju, održavajući koncentričnost međusloja unutar ±25 µm. Vlakna s čvrstim međuspremnikom lakše se završavaju, što ovu konstrukciju čini standardnom za unutarnju distribuciju i kabele za prostorije.
Nakon što su pojedinačna vlakna ili labave cijevi pripremljene, umotavaju se zajedno oko središnjeg čvrstog elementa pomoću planetarnog ili SZ stroja za umotavanje. SZ umotavanje — gdje se smjer polaganja povremeno mijenja — je poželjno jer omogućuje pristup srednjem rasponu bez odmotavanja cijelog kabela.
| Značajka | Labava cijev | Čvrsti međuspremnik |
|---|---|---|
| Tipična primjena | Vanjski OSP, zračni, izravni ukop | Unutarnji, uspon, razvod |
| Raspon broja vlakana | Do 3.456 vlakana | Tipično 2–144 vlakana |
| Raspon temperature | –40°C do 70°C | –20°C do 60°C (tipično) |
| Zaštita od vlage | Izvrsno (gel ili suho blokiranje vode) | Umjereno (oslanja se na jaknu) |
| Lakoća prekida | Zahtijeva čišćenje gelom | Brzo, čisto |
| Oprema za ekstruziju pufera | Cijevni ekstruder (veća matrica) | Precizni ekstruder žice i kabela |
Faza četiri: Oblaganje s ekstruderom za žice i kabele
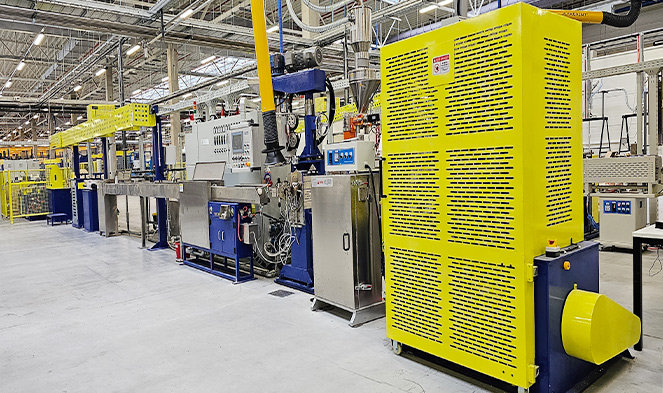
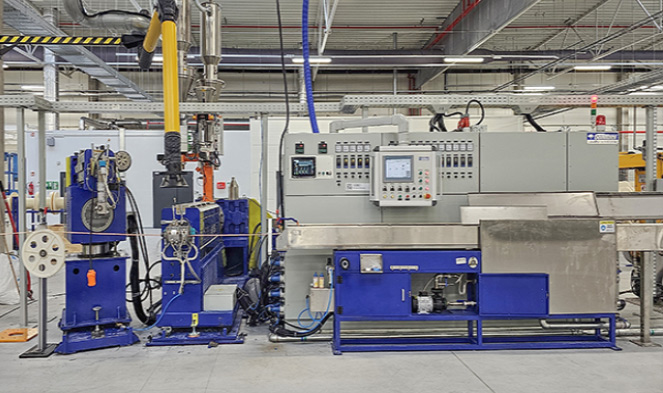
Oblaganje je posljednja glavna faza proizvodnje i ona u kojoj tehnologija ekstrudera žice i kabela igra svoju najvidljiviju ulogu. Jezgra višestrukog kabela - sa svojim središnjim elementom čvrstoće, međuspremničkim cijevima ili tijesnim puferiranim vlaknima, trakom ili pređom koja blokira vodu i svim oklopima - prolazi kroz ekstruzionu križnu glavu gdje se rastaljeni termoplast ravnomjerno nanosi po cijelom opsegu.
Kako radi ekstruder
Ekstruder žice i kabela za presvlačenje optičkih vlakana u osnovi je stroj za plastificiranje s jednim ili dva vijka. Vijak, koji se okreće unutar grijane bačve, topi i homogenizira polimerne pelete dovedene iz spremnika. Geometrija vijka — uključujući omjer kompresije, duljinu mjerne zone i omjer L/D (obično 24:1 do 30:1 za primjene omotača) — usklađena je sa specifičnim polimerom koji se obrađuje. Različiti materijali jakne zahtijevaju značajno različite uvjete obrade:
- HDPE (polietilen visoke gustoće): Temperatura obrade 180–230°C; izvrsna otpornost na vlagu i UV zračenje; koristi se u zračnim i izravno ukopanim kabelima.
- LSZH (nizak dim bez halogena): Temperatura obrade 170–210°C; obvezno u tunelima, podatkovnim centrima i javnim zgradama; zahtijeva pažljivo projektiranje vijaka jer su LSZH spojevi često viskozniji i toplinski osjetljiviji od PE.
- PVC: Temperatura obrade 160–190°C; niske cijene, fleksibilan, otporan na plamen; obično se koristi za unutarnje kabele.
- Poliuretan (TPU): Temperatura obrade 190–220°C; izvanredna otpornost na habanje i fleksibilnost pri niskim temperaturama; koristi se u industrijskim i vojnim primjenama.
- Najlon (PA12): Temperatura obrade 220–250°C; visoka kemijska otpornost; koristi se tamo gdje je moguće izlaganje gorivu ili ulju.
Sklop matrice s križnom glavom na kraju cilindra ekstrudera postavlja vrh (ili cijev za navođenje, u konfiguracijama tlačnog alata) kroz koji prolazi jezgra kabela, okruženu površinom matrice kroz koju rastaljeni polimer teče i oblikuje se na kabel. Debljina stijenke plašta kontrolira se ravnotežom između brzine linije i učinka ekstrudera (u kg/h) , a moderne linije koriste mjerenje promjera u zatvorenoj petlji - laserske mjerače ili rendgenske mjerače debljine - koji se vraćaju pogonu ekstrudera i izvlačenju kako bi se održale specifikacije unutar ±0,1 mm ili manje.
Hlađenje i Caterpillar izvlačenje
Neposredno nakon križne glave, kabel s omotačem ulazi u korito za vodu — obično dugačko 8-15 metara — gdje se gasi. Brzina hlađenja utječe na kristalnost polukristalnih polimera kao što je HDPE i izravno utječe na mehanička svojstva jakne. Za vrlo velike brzine linije (iznad 200 m/min), prisilno raspršivanje vode ili korita za hlađenje potpomognuta vakuumom održavaju odgovarajuće uklanjanje topline. Caterpillar haul-off (tegljačka jedinica s remenom) nježno hvata kabel kako bi održao napetost i brzinu užeta bez drobljenja osjetljive optičke strukture iznutra.
Dvoslojni omotač i oklopljeni kabeli
Mnogi vanjski ili oklopni kabeli zahtijevaju dva prolaza žice i kabela ekstruderom. U prvom prolazu, unutarnji plašt (često PE) nanosi se preko upredene jezgre. Kabel zatim prolazi kroz armaturnu jedinicu od valovite čelične trake (CST) ili međusobno spojenu aluminijsku oklopnu stanicu prije ulaska u drugi ekstruder koji nanosi vanjski omotač. Ova linija tandem ekstrudera može se protezati 50-80 metara ukupne duljine i sposobna je proizvesti gotov oklopni optički kabel brzinom od 30-80 m/min.
Za podmorske kabele, proces je još složeniji: može se dodati do šest slojeva armature žice (pojedinačne čelične žice nanesene pomoću planetarnih strojeva za uvijanje), pri čemu svaki sloj žice zahtijeva vlastiti ekstruzijski prolaz između njega i sljedećeg sloja žice.
Kritična oprema na liniji za oblaganje optičkih kabela
Kompletna linija za oblaganje optičkih kabela integrira mnoge strojeve koji rade u koordiniranom slijedu. Razumijevanje što svaki radi pomaže razjasniti zašto su ekstruder žice i kabela i njegova periferna oprema tako ključni za kvalitetu kabela.
- Otplatno postolje: Drži kotur jezgre kabela i isplaćuje jezgru uz kontroliranu napetost — prevelika napetost može opteretiti vlakna iznutra; premalo uzrokuje progib i varijaciju promjera.
- Predgrijač: Suši i zagrijava površinu jezgre kabela prije nego uđe u križnu glavu ekstrudera, poboljšavajući prianjanje između omotača i jezgre kabela.
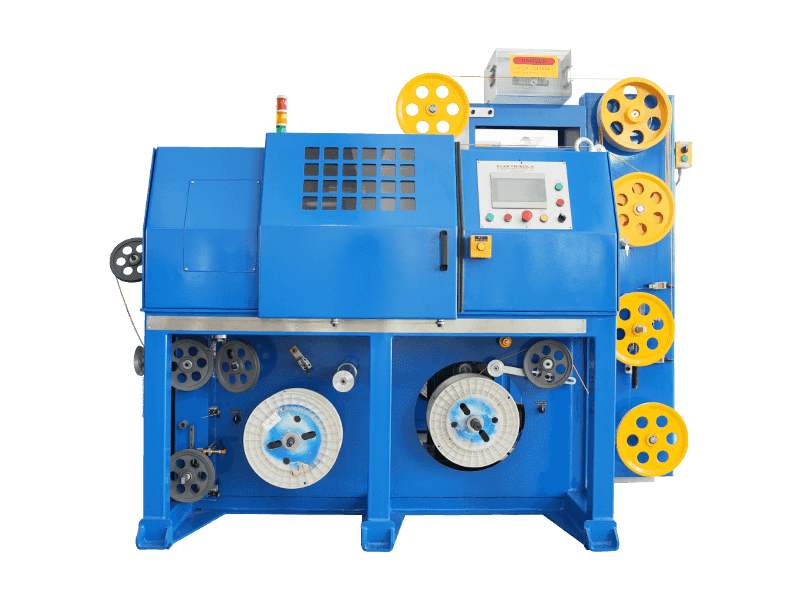
- Jednopužni ekstruder žice i kabela: Stroj za obradu jezgre, s bačvastim zonama koje se pojedinačno kontroliraju temperaturom u 5-7 sekcija, mjenjačem koji pokreće vijak na 10-120 okretaja u minuti i senzorom tlaka taline na glavi matrice za praćenje procesa.
- Križna matrica: Precizno obrađen čelični sklop koji usklađuje jezgru kabela s protokom polimera. Koncentričnost matrice - koliko je precizno plašt centriran na kabelu - izravno određuje mehaničku izvedbu i električna svojstva.
- Laserski mjerač promjera: Beskontaktno mjerenje pri 2000 skeniranja/sekundi, otkrivanje promjena promjera u stvarnom vremenu i slanje signala korekcije kontroli brzine izvlačenja.
- Korito za vodu s temperaturnim zonama: Precizna kontrola gašenja za upravljanje kristalnošću; često dvije zone — vruća zona za sprječavanje površinskih tragova utonuća, zatim hladna zona za brzo skrućivanje.
- Caterpillar izvlačenje: Dizajn s dva remena ili četiri remena s pneumatskom kontrolom tlaka kako bi se izbjeglo gnječenje; pokreće ukupnu brzinu linije i povratni pritisak na ekstruder.
- Ispitivač iskre (za bakrene hibridne kabele): Primjenjuje visoki napon za otkrivanje rupa u jakni; nije potreban za kabele s potpunim dielektričnim vlaknima, ali se koristi u oklopljenim kabelima gdje omotač mora biti električno izoliran.
- Prihvat s poprečnim namotom: Namata gotov kabel na kotur ili bubanj za otpremu uz preciznu kontrolu pomicanja kako bi se spriječilo oštećenje kotura ili mikrosavijanje vlakana uslijed neravnomjernog pritiska namotavanja.
Među svim tim komponentama, ekstruder žice i kabela je stavka koju proizvođači kabela najčešće specificiraju i nadograđuju, jer trošenje puža i bačve izravno degradira kvalitetu taline, konzistentnost izlaza i jednolikost omotača tijekom vremena. Ugledni proizvođači ekstrudera objavljuju granice istrošenosti vijaka — obično ne dopuštajući više od 5% smanjenja dubine kanala prije zamjene — a mnogi proizvođači kabela planiraju obnovu bačve/vijka svakih 3–5 godina, ovisno o abrazivnosti materijala.
Vrste optičkih kabela i njihovi različiti pristupi proizvodnji
Nisu svi optički kabeli izrađeni na isti način. Okruženje krajnje upotrebe dovodi do značajnih razlika u tome koji su koraci proizvodnje uključeni, koji materijali prolaze kroz ekstruder žice i kabela i koliko su stroge tolerancije.
Jednomodni u odnosu na višemodne optičke kabele
Jednomodno vlakno (SMF) ima promjer jezgre od samo 8-10 µm - otprilike jednu desetinu širine ljudske vlasi - i omotač od 125 µm. Proizvodni SMF zahtijeva strožu kontrolu koncentričnosti jezgre prema omotaču (obično ≤0,5 µm pomaka) i kružnosti jezgre tijekom izrade predforme i crtanja. Višemodno vlakno (MMF) dolazi u kategorijama OM1 do OM5 s promjerom jezgre od 50 ili 62,5 µm; profil stupnjevanog indeksa OM3/OM4/OM5 vlakana zahtijeva vrlo preciznu kontrolu sastava GeO₂ dopanta tijekom taloženja preforma. Konstrukcija kabela oko obje vrste vlakana može biti identična; ključne razlike leže u samom vlaknu.
Proizvodnja trakastih kabela
Vrpcasti optički kabel visoke gustoće — koji se intenzivno koristi u interkonekcijama podatkovnih centara i aplikacijama središnjih ureda — spaja 4, 8 ili 12 pojedinačnih obojenih vlakana jedno uz drugo u ravnu matricu pomoću materijala matrice vrpce koja se stvrdnjava UV-om. Stroj za vrpce precizno raspoređuje i zateže svako vlakno dok ulazi u ravnu matricu gdje se nanosi matrični materijal i UV-potvrdjuje. Više vrpci se zatim slažu i postavljaju unutar strukture kabela s prorezima ili središnje cijevi. Trakasti kabel od 288 vlakana može imati vanjski promjer manji od 12 mm , u usporedbi s 18–22 mm za usporedivu konstrukciju s užetom labavom cijevi. Korak omotača za vrpčaste kabele koristi istu tehnologiju ekstrudera žice i kabela kao i konvencionalni kabeli, ali je sklop jezgre znatno čvršći i zahtijeva praćenje veće napetosti na postolju za isplatu.
Kabeli s vlaknima neosjetljivima na savijanje (BIF).
Vlakno neosjetljivo na savijanje, standardizirano kao ITU-T G.657, uključuje dizajn obloge potpomognut rovom ili nanostrukturom koji dramatično smanjuje gubitke na makrosavijanju. Kabeli izgrađeni s BIF-om — posebno G.657.A2 i G.657.B3 razreda — mogu tolerirati savijanja do polumjera od 5 mm s manje od 0,1 dB dodanog gubitka na 1550 nm. Ovi su kabeli uobičajeni u FTTH (optika do kuće) spuštenim kabelima, koji se provlače kroz zavoje cijevi, oko okvira vrata i kroz uske unutarnje prolaze. Izrada BIF predforme dodaje složenost (dodatni slojevi obloge s različitim indeksima loma), ali naknadni proces proizvodnje kabela - uključujući omotač ekstrudera - u biti je isti kao za standardne SMF kabele.
Ispitivanje kvalitete kroz cijeli proizvodni proces
Kontrola kvalitete u proizvodnji optičkih kabela nije inspekcija u posljednjem koraku — ona je utkana u svaku fazu proizvodnje. Preskakanje ili slabljenje bilo koje od ovih provjera proizvodi kabele koji mogu proći početne testove, ali prerano padaju na terenu, gdje su troškovi popravka niži od izvorne nabavne cijene kabela.
Ispitivanje razine vlakana
Svaki kolut vlakana koji izlazi iz tornja za izvlačenje testira se na:
- Prigušenje: Mjereno OTDR-om (optički reflektometar u vremenskoj domeni) na 1310 nm i 1550 nm. Standardni SMF mora biti ≤0,35 dB/km na 1310 nm i ≤0,20 dB/km na 1550 nm prema ITU-T G.652.D.
- PMD (disperzija polarizacijskog načina): Kritično za sustave koherentnog prijenosa velike brzine; navedeno kao projektirana vrijednost veze (npr. ≤0,20 ps/√km za G.652.D).
- Geometrija: Promjer modalnog polja, promjer obloge, koncentričnost jezgre obloge i ne-cirkularnost obloge — sve mjere automatizirani sustavi video inspekcije na tornju za izvlačenje.
- Probni test: Minimalno vlačno opterećenje od 100 kpsi primijenjeno duž cijele duljine koluta kako bi se uklonili svi slabi dijelovi.
Ispitivanje razine kabela
Nakon omotača, gotovi kabelski kotur podvrgava se opsežnom skupu testova definiranih IEC 60794-1 i relevantnim standardima serije IEC 60794-x ili ANSI/ICEA ekvivalentima za tržište Sjeverne Amerike:
- Vlačno opterećenje: Kabel se povlači do nazivnog opterećenja instalacije, a zatim do probnog opterećenja; povećanje prigušenja mora ostati ispod 0,1 dB tijekom opterećenja i vratiti se na osnovnu vrijednost nakon otpuštanja.
- Otpornost na drobljenje: Ravna ploča primjenjuje nazivnu silu gnječenja (npr. 2200 N/100 mm za tipične OSP kabele); prigušenje se prati u stvarnom vremenu putem pokrenutog izvora svjetlosti i mjerača snage.
- Test savijanja: Kabel se vrti oko trna određenog promjera; za standardne OSP kabele to je 20× vanjski promjer kabela.
- Ciklusiranje temperature: Kabelski koluti testirani su od –40°C do 70°C (ili širi rasponi za specijalne kabele); slabljenje se mjeri pri niskim i visokim temperaturnim ekstremima.
- Prodor vode: Dio kabela od 1 metra podvrgava se hidrauličkom pritisku od 1 m tijekom 24 sata; voda ne smije prodrijeti izvan krajeva ispitnog dijela.
- Debljina plašta i OD: Poprečni presjeci izrezani s krajeva kabela mjere se pod kalibriranim optičkim mikroskopom kako bi se potvrdila ujednačenost stijenke plašta — izravni pokazatelj kontrole procesa ekstrudera.
Neki kupci specificiraju 100% OTDR mjerenje svakog vlakna u svakom kolutu prije otpreme — praksa uobičajena u nabavi telekom operatera. Ovaj OTDR trag od kraja do kraja također stvara osnovni zapis koji se može koristiti godinama kasnije prilikom dijagnosticiranja grešaka na terenu.
Ključni čimbenici koji utječu na performanse i dugovječnost optičkih kabela
Razumijevanje onoga što se događa unutar proizvodnog procesa objašnjava zašto određeni kabeli nadmašuju druge na terenu i zašto je prava postavka ekstrudera - odabir materijala, profil temperature, dizajn vijka - neodvojiva od dugoročne pouzdanosti kabela.
Zatamnjivanje vodikom
Vodik generiran elektrolitičkom korozijom oklopa od čelične žice ili razgradnjom gelastih spojeva i polimernih premaza može difundirati u staklena vlakna i reagirati s defektima u rešetki silicijevog dioksida stvarajući Si-OH (silanol) veze koje apsorbiraju infracrveno svjetlo — fenomen koji se naziva zatamnjivanje vodika. Primarna obrana proizvodnje je rigorozna eliminacija vode iz svih gel i polimernih sustava (zbog toga su cijevi blokirane vodom i kvalitetne gel formulacije specificirane na sadržaj vode ispod 10 ppm), te korištenje karbonskih ili hermetičkih premaza na samim vlaknima u najzahtjevnijim okruženjima. Ekstruder za žice i kabele može pridonijeti ili ublažiti ovaj rizik: pravilno osušene polimerne granule i dobro kontrolirane temperature taljenja minimiziraju uvlačenje vlage u strukturu plašta.
Mikrosavijanje i makrosavijanje
Mikrosavijanje se odnosi na mikroskopske bočne deformacije vlakna uzrokovane nejednolikim radijalnim pritiskom stijenki međuspremne cijevi, rubova trake za omatanje ili nepravilnih površina omotača. Čak i deformacije u nanometarskom rasponu mjerljivo povećavaju prigušenje na 1550 nm. Ekstruder žice i kabela koji proizvodi plašt s površinskim valovima (defekt loma taline koji je čest kada je temperatura taline preniska ili brzina izvlačenja previsoka u odnosu na učinak ekstrudera) može unijeti bočne sile s uzorkom na jezgru kabela i uzrokovati gubitke na mikrosavijanju koji se ne bi pojavili u benignom laboratorijskom testu, ali se manifestiraju pod toplinskom kontrakcijom u polju. Makrosavijanje — omotavanje kabela oko pretijesnog radijusa — predstavlja problem instalacije, ali kabeli s nižom krutošću na savijanje (tanji zidovi omotača, manje čvrstoće) su ranjiviji, čineći dizajn plašta još jednom sjecišnom točkom između materijala nanesenih ekstruderom i optičkih performansi.
UV degradacija materijala za vanjske jakne
Zračni optički kabeli moraju izdržati desetljeća izlaganja UV zračenju bez pucanja omotača ili krtosti. Čađa s 2–3% masenog udjela u HDPE-u osigurava učinkovitu zaštitu od UV zračenja i industrijski je standard za izravno ukopane i zračne kabele. Kabeli namijenjeni za unutarnju upotrebu mogu koristiti druge pakete stabilizatora, ali formulacija se obično isporučuje kao prethodno složena peleta proizvođaču kabela, koji je stavlja izravno u ekstruder žice i kabela. Uvjeti obrade ekstrudera moraju biti kompatibilni sa sustavom stabilizatora — pretjerano smicanje vijka ili temperatura bačve mogu degradirati antioksidanse koji su ključni za dugotrajnu toplinsku stabilnost, čak i u kabelima koji nikada nisu bili izloženi sunčevoj svjetlosti.
Pokretanje proizvodne linije optičkih kabela: praktična razmatranja
Za proizvođača koji želi ući u proizvodnju optičkih kabela - ili proširiti se s bakrenog kabela na vlakna - potrebno je ulaganje u opremu i znanje o procesu znatno, ali dobro definirano. Toranj za izvlačenje i oprema za proizvodnju predformi predstavljaju najveće prepreke ulasku (i obično nisu opravdane osim ako se ne proizvode vlakna u višemilijunskim kilometrima godišnje). Većina proizvođača kabela kupuje vlakna od etabliranih proizvođača vlakana — Corning, Prysmian, Fujikura, Sumitomo, YOFC — i usmjeravaju svoj kapital na dizajn kabela i opremu za oblaganje linija.
Odabir ekstrudera žice i kabela za omotač od optičkih vlakana
Najkritičnija odluka o opremi za liniju za oblaganje optičkih kabela je odabir ekstrudera za žicu i kabel. Ključni parametri za procjenu uključuju:
- Promjer vijka: Za primjene omotača od optičkih vlakana tipični su promjeri vijaka od 45 mm do 90 mm. Manji vijci (45–60 mm) daju bolju izlaznu konzistentnost i odziv materijala pri nižoj propusnosti potrebnoj za kabele malog promjera; veći vijci odgovaraju visokoizlaznom omotaču OSP kabela velikog broja.
- L/D omjer: Za materijale omotača od optičkih vlakana preporučuje se najmanje 24:1. LSZH spojevi posebno imaju koristi od 28:1 ili 30:1 L/D omjera koji omogućuju duže zone taljenja i miješanja.
- Pogonski sustav: AC servo ili vektorski upravljani pogoni nude stabilnost brzine (±0,1%) potrebnu za održavanje konzistencije stijenke plašta pri promjenjivim brzinama linije. DC pogoni se postupno uklanjaju iz novih instalacija.
- Zone kontrole temperature: Najmanje 5 neovisno kontroliranih zona cijevi plus zona križne glave. PID regulatori sa stabilnošću boljom od ±1°C standard su na modernim sustavima ekstrudera kabela.
- Instrumentacija: Pretvornik tlaka taline na glavi matrice, sonda za temperaturu taline na vrhu vijka i optički ili rendgenski mjerač promjera nizvodno — sve to ulazi u PLC za kontrolu linije s zapisom podataka radi sljedivosti proizvodnje.
- Rukovanje materijalom: Gravimetrijska ili volumetrijska jedinica za miješanje i doziranje za dodavanje masterbatch-a uzvodno od lijevka ekstrudera, sa sušilom za sušenje za materijale osjetljive na vlagu kao što su najlon i TPU.
Dobro određena linija za oblaganje optičkih vlakana izgrađena oko odgovarajućeg ekstrudera za žice i kabele može vratiti svoj kapitalni trošak unutar 18-36 mjeseci na tržištima s velikom potražnjom za uvođenjem vlakana, pod uvjetom da su procesni recepti, obuka operatera i sustavi kvalitete uspostavljeni prije povećanja proizvodnje.
Razlika između zahtjeva za ekstruder optičkih vlakana i bakrenih kabela
Proizvođači koji već koriste linije za ekstrudiranje bakrene žice i kabela često postavljaju pitanje može li se ista oprema koristiti za omotač od optičkih vlakana. Odgovor je: ponekad, s izmjenama. Kabeli od optičkih vlakana zahtijevaju mnogo precizniju kontrolu napetosti na isplati (kako bi se izbjeglo opterećenje vlakana iznutra), a poravnanje matrice s križnom glavom je kritičnije jer ne postoji električni test (kao što je kontinuitet ili kapacitet) koji hvata neusklađenost matrice — varijacija stijenke plašta pojavljuje se samo u mehaničkim ispitivanjima ili kvarovima nakon instalacije. Dodatno, ako je postojeći ekstruder korišten za obradu PVC-a, mora se temeljito očistiti prije pokretanja LSZH ili PE spojeva kako bi se spriječila kontaminacija. Namjenske linije ekstrudera za omotače od optičkih vlakana — koje se ne dijele s proizvodnjom bakrenih kabela — jako su poželjne u poslovima koji vode računa o kvaliteti.
Standardi za optičke kabele i zahtjevi usklađenosti
Kabeli od optičkih vlakana koji se prodaju u telekomunikacijama, podatkovnim centrima, industrijskim i vojnim tržištima moraju biti usklađeni sa složenom mrežom međunarodnih i regionalnih standarda. Usklađenost nije obavezna — glavni mrežni operateri i tijela za nabavu zahtijevaju izvješća o ispitivanju homologacije treće strane prije davanja narudžbi, a neki standardi (poput LSZH performansi plamena u javnim zgradama EU) su zakonski obvezni.
| Standard | Opseg | Regija |
|---|---|---|
| ITU-T G.652 | Standardne SMF karakteristike | Globalnono |
| ITU-T G.657 | SMF neosjetljiv na savijanje za FTTH | Globalnono |
| IEC 60794-1 | Metode ispitivanja optičkih kabela | Globalnono / EU |
| IEC 60794-3 | Vanjski kabeli s optičkim vlaknima | Globalnono / EU |
| ANSI/ICEA S-87-640 | Optički kabel izvan postrojenja | Sjeverna Amerika |
| TIA-568.3-D | Standard komponenti kabela od optičkih vlakana | Sjeverna Amerika |
| EN 50399 / IEC 60332 | Širenje plamena i dima za kabele | EU (CPR) |
| MIL-PRF-85045 | Optički kabel za vojnu upotrebu | SAD (obrana) |
Uredba EU o građevinskim proizvodima (CPR) zaslužuje poseban spomen jer izravno upravlja izborom materijala za plašt, a time i zahtjevima procesa ekstrudera za kabele instalirane u europskim zgradama. Prema CPR-u, kabeli moraju biti klasificirani od Eca (minimalna izvedba) do B2ca, B1ca i Aca (najviša izvedba). Postizanje B1ca ili Aca klasifikacije zahtijeva LSZH spojeve s iznimno niskim otpuštanjem topline i stopom proizvodnje dima — spojeve koji postavljaju zahtjevne zahtjeve pred ekstruder žice i kabela u smislu ujednačenosti temperature taline, kontrole vremena zadržavanja i stabilnosti tlaka u kalupu.
 Povezano Proizvodi