English
 中文简体
 Kategorija proizvoda
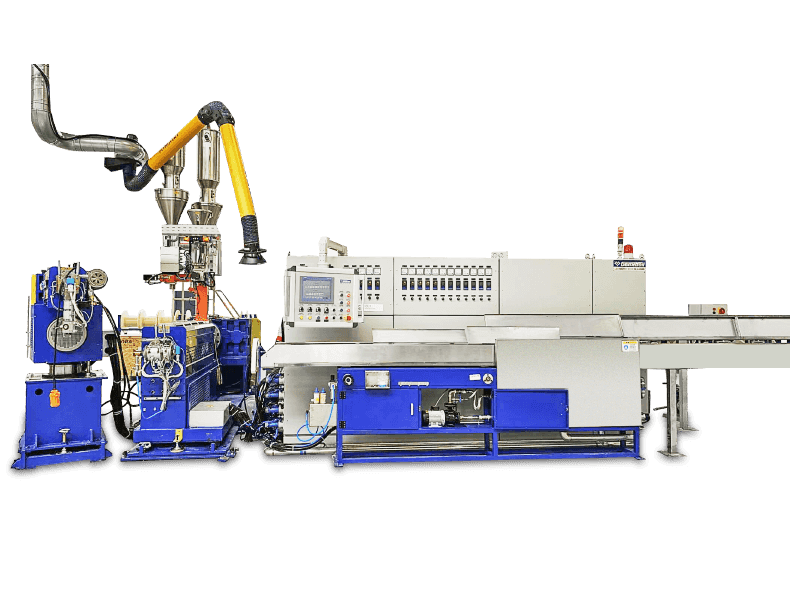
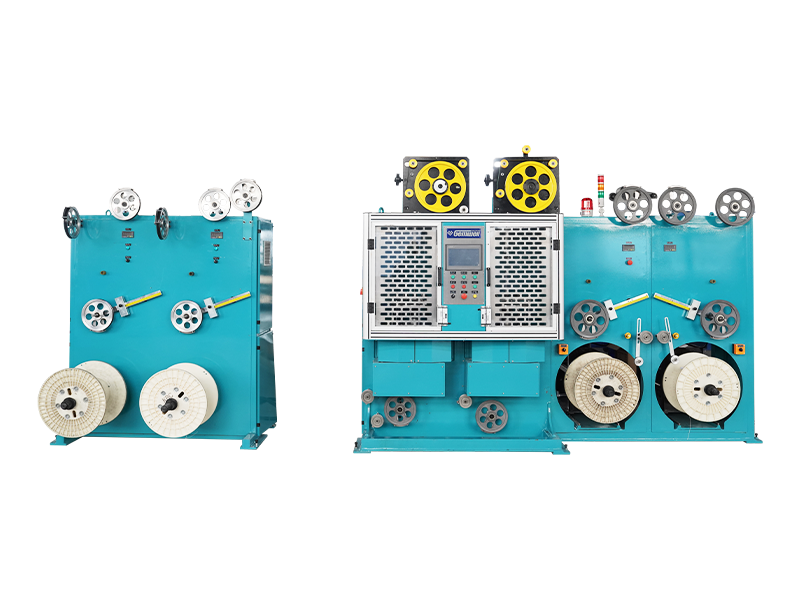
Linija za ekstruziju izolacije žica od PVC/PE/PP/PU je nestandardizirana oprema s prilagodbom. G
Pročitaj više + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, Zona visoke tehnologije, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Kategorija proizvoda
Linija za ekstruziju izolacije žica od PVC/PE/PP/PU je nestandardizirana oprema s prilagodbom. G
Pročitaj više +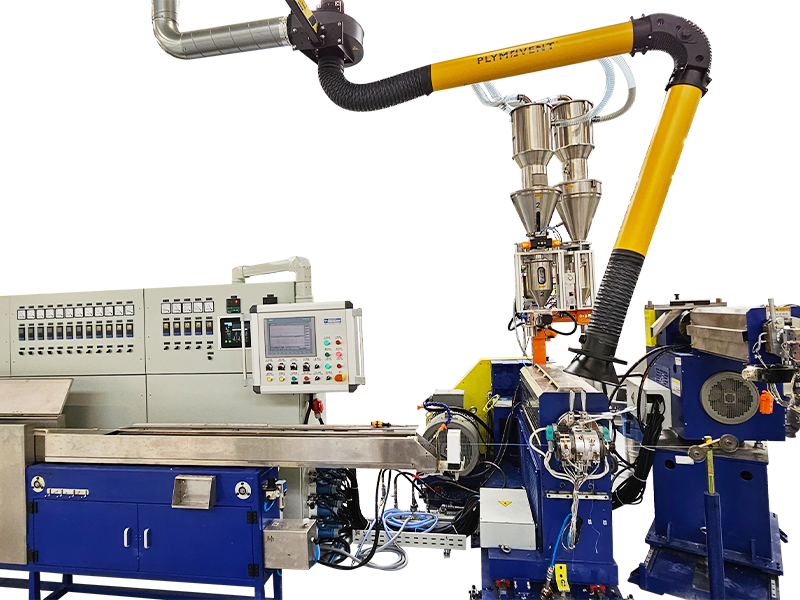
Kategorija proizvoda
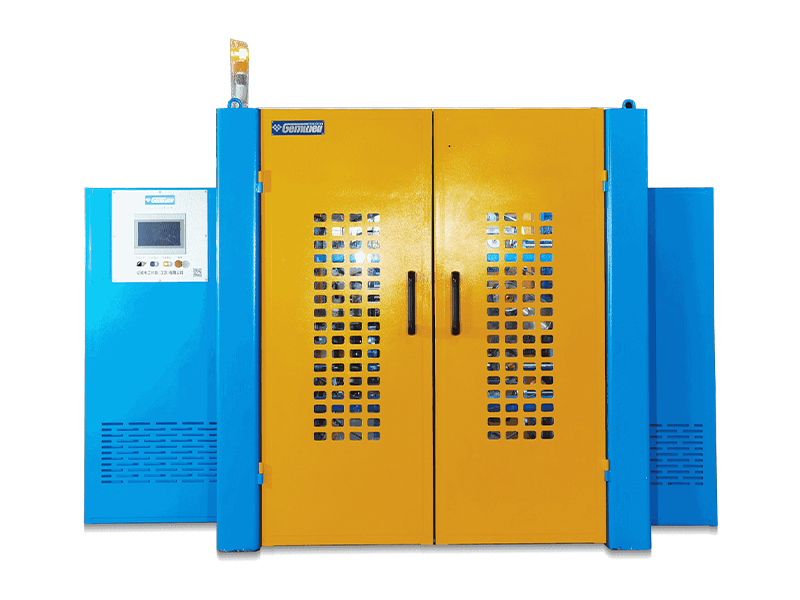
LSZH/XLPE/TPE/TPU linija za ekstruziju izolacije žice nestandardizirana je oprema s prilagodbom.
Pročitaj više +
Vrijeme osnivanja

Površina zgrade (m²)

Broj zaposlenih

Intelektualno vlasništvo
Zrela tvornica na koju možete računati
Povezani Proizvodi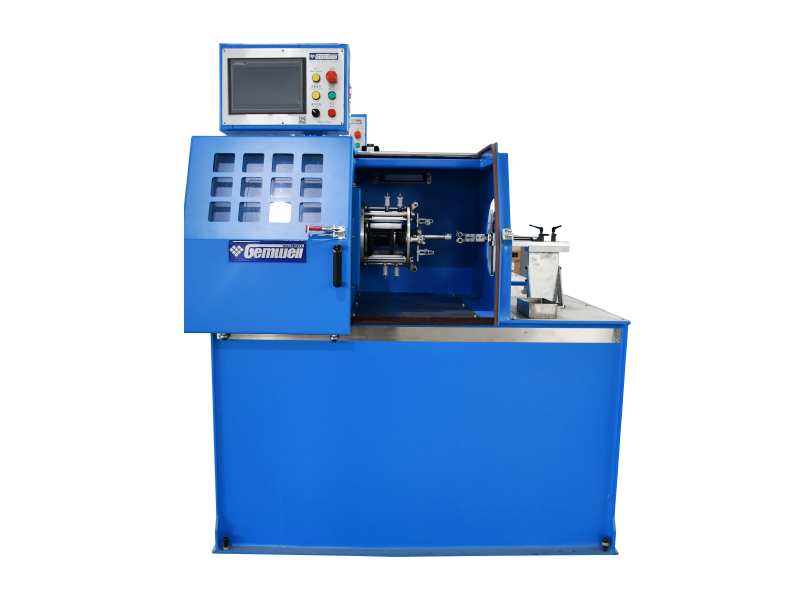
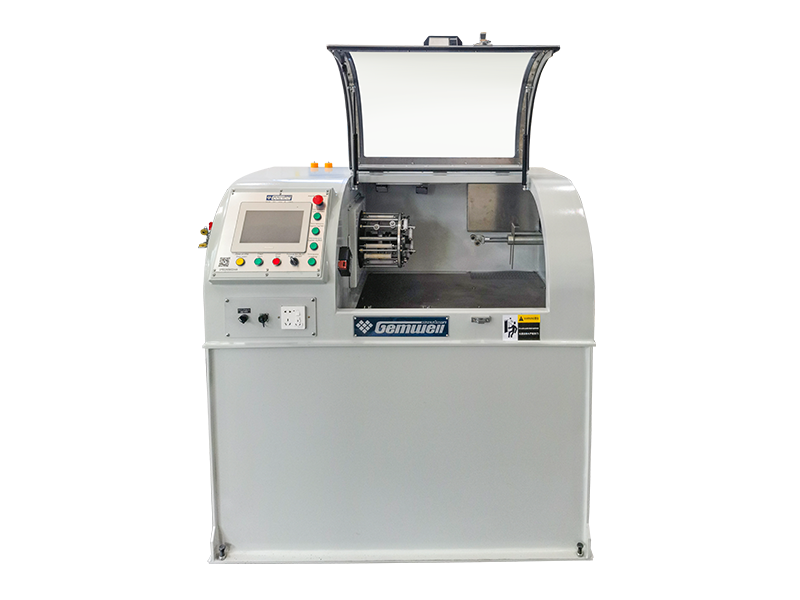
Kategorija proizvoda
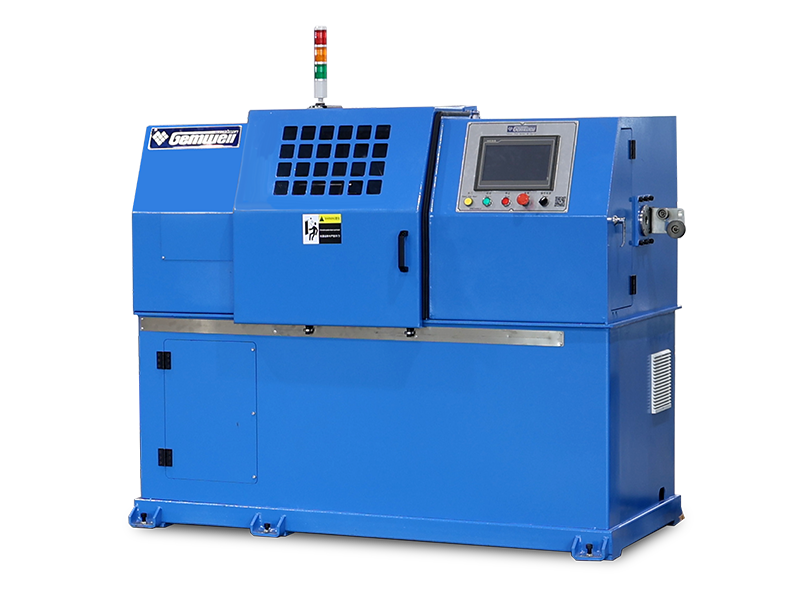
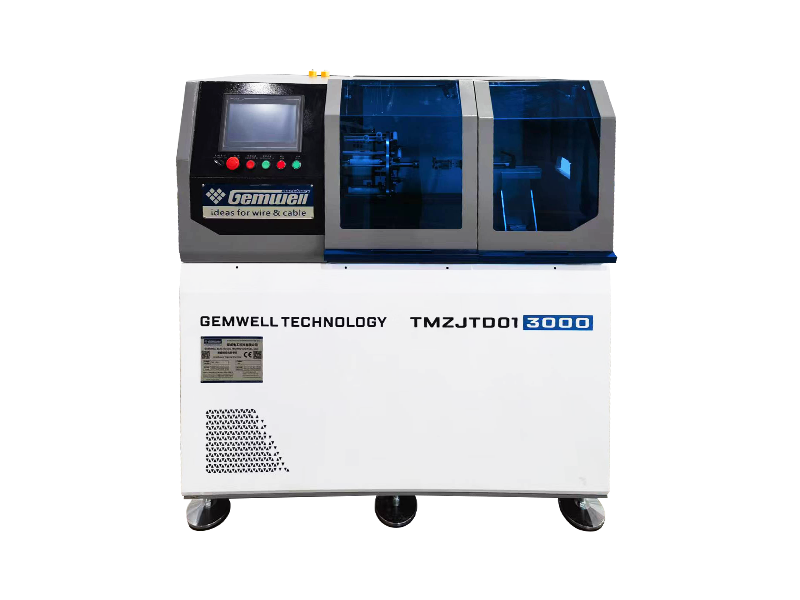
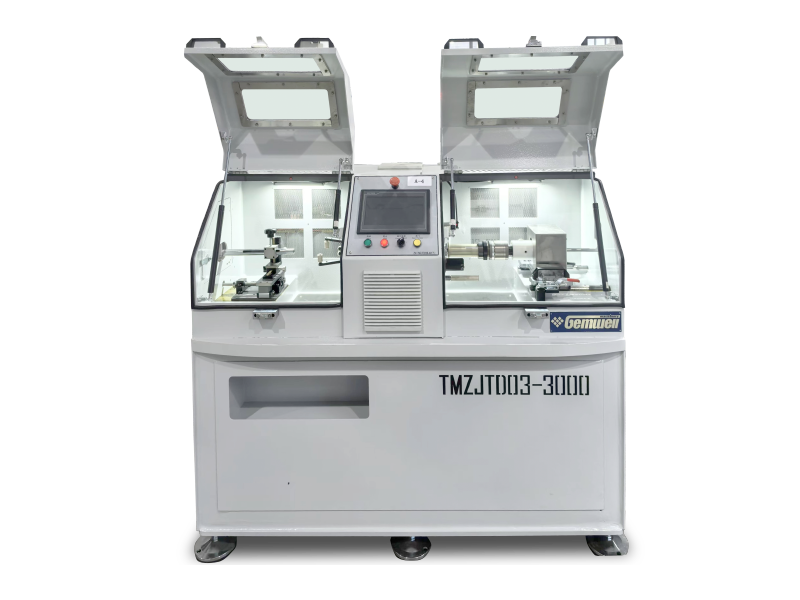
Kategorija proizvoda
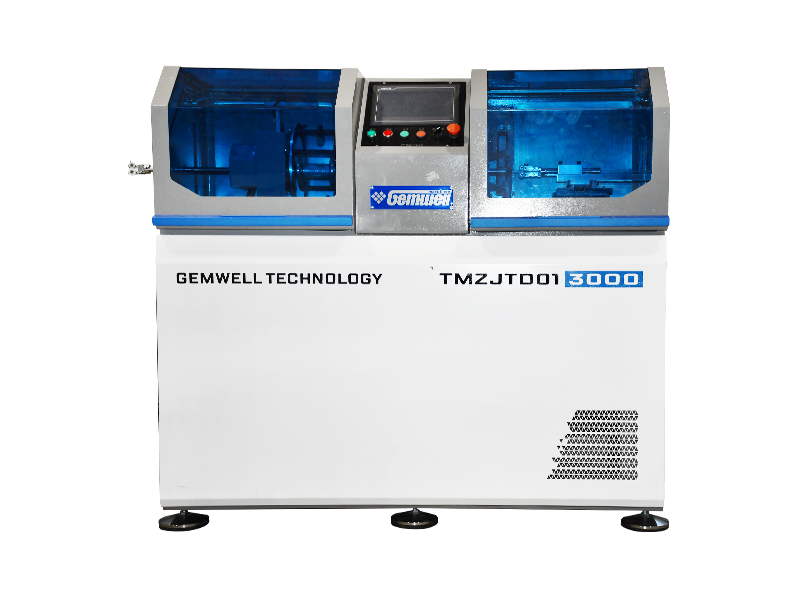
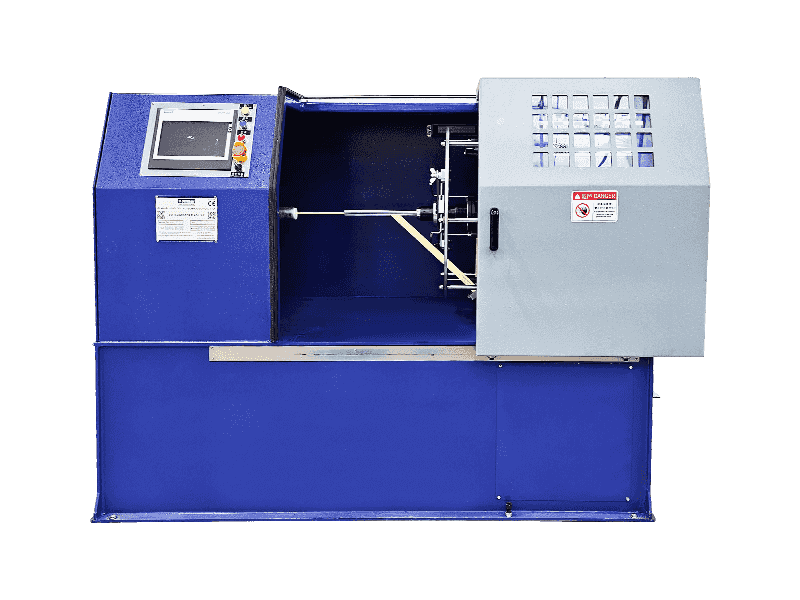
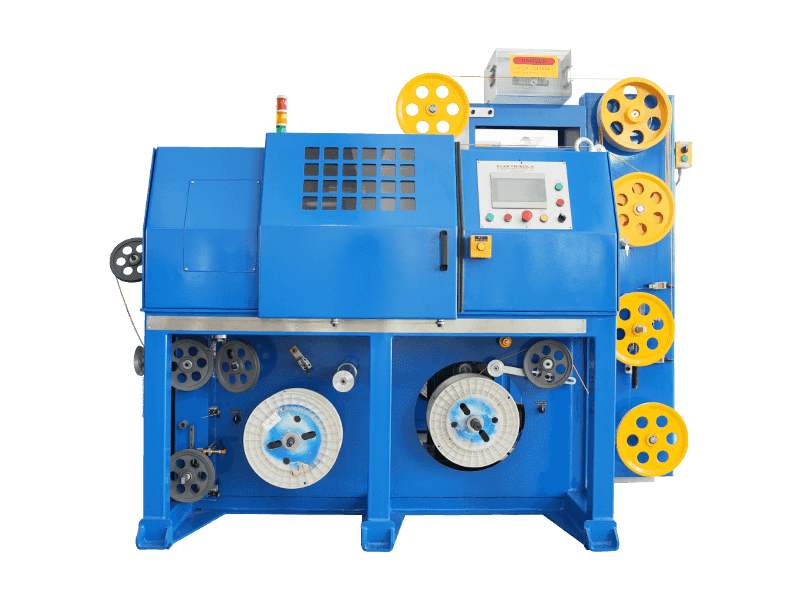
Kategorija proizvoda
 2026-10-26
 Webmaster
XLPE izolacija postoji iz jednog razloga: obični polietilen ne može izdržati kada se kabel zagrije. Unakrsno povezivanje ponovno povezuje pol
Pročitaj više +
2026-10-19
Webmaster
Na stražnjoj strani svakog usmjerivača nalazi se barem jedan priključak u obliku široke telefonske utičnice, a kabel koji se uklapa u njega
Pročitaj više +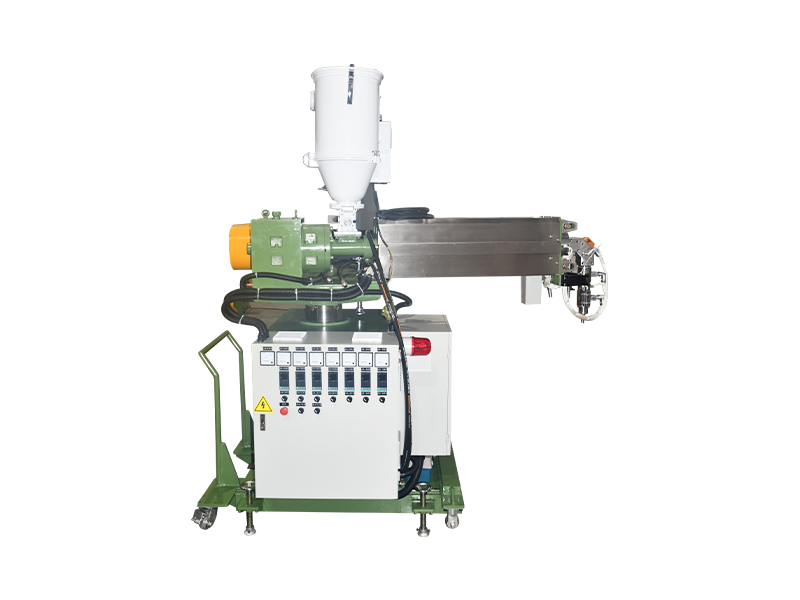
2026-10-12
Webmaster
Izravan odgovor: Što biste trebali očekivati od stroja za presjek upredene bakrene žice Stroj za poprečni presjek upredene bakrene ži
Pročitaj više +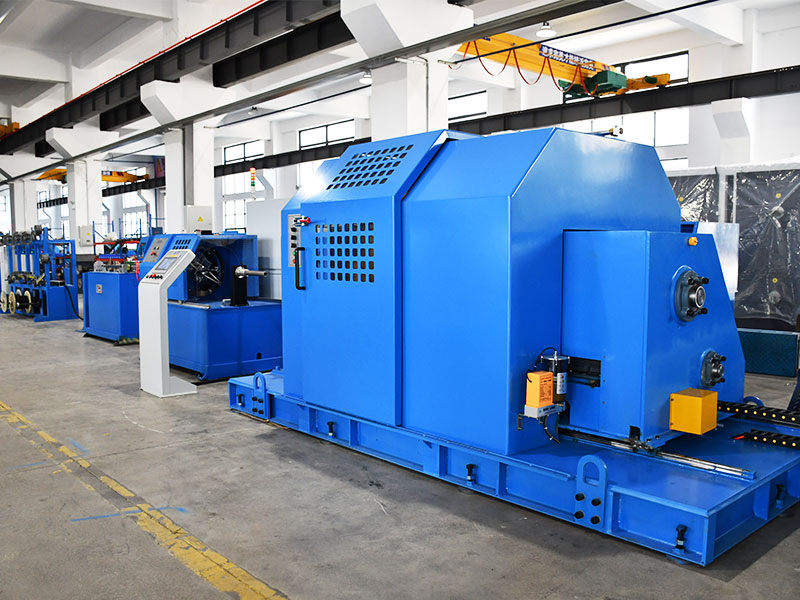
2026-10-05
Webmaster
Što je precizni stroj za ekstrudiranje žice? Stroj za preciznu ekstruziju žice proizvodna je linija koja topi polimernu smolu, uvlači
Pročitaj više +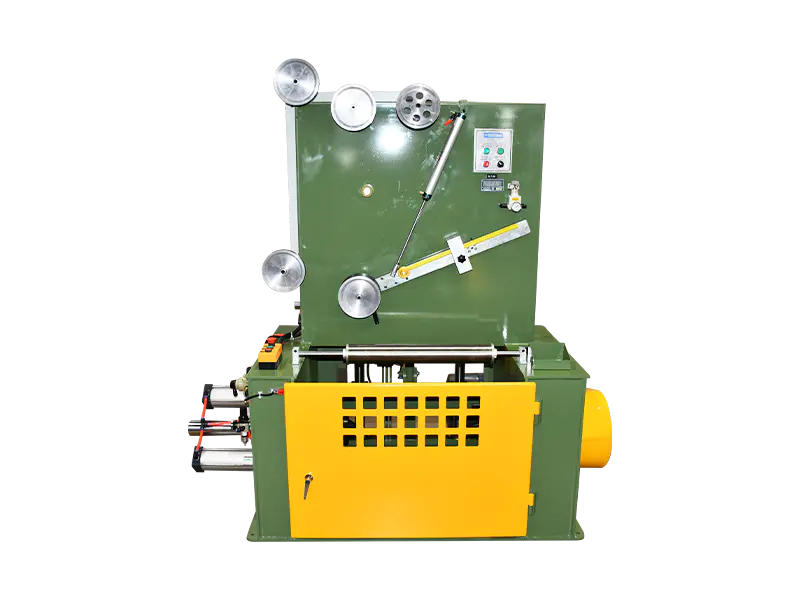
2026-09-29
Webmaster
Žica Kina 2026 | Uspješan završetak, novo zajedničko putovanje Pogledajte najzanimljivije događaje s sajma
Pročitaj više +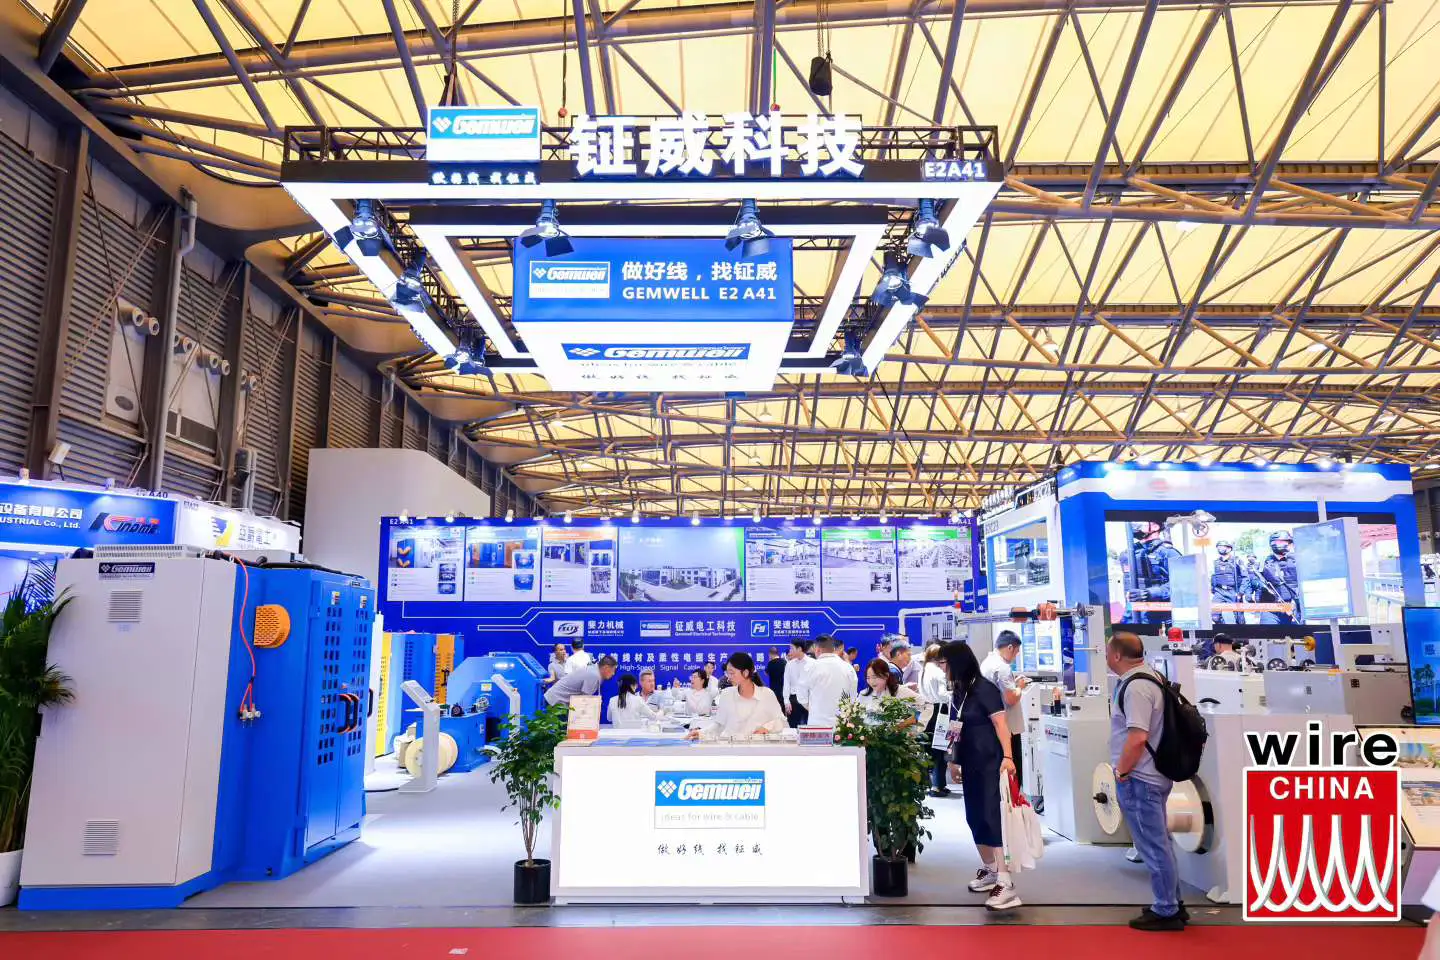 Često postavljana pitanja
CAT7 i CAT8 mrežni kabeli razlikuju se uglavnom u brzini prijenosa i frekvenciji.
CAT7 podržava brzine prijenosa do 10 Gbps s frekvencijom od 600 MHz, dok CAT8 podržava brzine do 25 Gbps ili 40 Gbps s frekvencijom od 2000 MHz.
Tijekom proizvodnje treba koristiti visokokvalitetne materijale vodiča, razmak između parica i debljinu izolacije treba strogo kontrolirati, treba koristiti učinkovite tehnike zaštite kao što je dvoslojna zaštita kako bi se smanjile preslušavanja i vanjske smetnje, osiguravajući integritet signala.
Trebalo bi usvojiti dvoslojne zaštitne strukture, s unutarnjim slojem aluminijske folije i vanjskim slojem pletene mreže, kako bi se poboljšala sposobnost kabela protiv smetnji; u isto vrijeme, raspored parova treba optimizirati, a razmak između parova treba povećati kako bi se smanjilo preslušavanje.
Optimiziranjem geometrije para, preciznim kontroliranjem usklađivanja impedancije, korištenjem visokokvalitetnih izolacijskih materijala i korištenjem učinkovitih tehnika zaštite, povratni gubitak može se minimizirati kako bi se osigurao integritet signala.
Automatska staza i kontrola zatezanja pomažu u održavanju dosljedne napetosti tijekom cijelog procesa omatanja, osiguravajući jednoliku pokrivenost, izbjegavajući fluktuacije napetosti tijekom potrošnje trake, smanjujući stopu kvarova.
Kabeli PCIe 6.0 i PCIe 7.0 razlikuju se u brzini prijenosa i zahtjevima za integritet signala. PCIe 6.0 koristi tehnologiju modulacije PAM4 s brzinom prijenosa do 64 GT/s, dok PCIe 7.0 dodatno povećava brzinu prijenosa, koristi naprednije tehnologije modulacije i zahtijeva veći integritet signala i nižu latenciju.
Treba odabrati materijale za vodiče s malim gubicima, treba optimizirati geometrijsku strukturu parova, smanjiti preslušavanje između parova, koristiti visokokvalitetne izolacijske materijale, a proizvodne procese treba strogo kontrolirati kako bi se smanjilo kašnjenje i slabljenje signala.
Preciznom kontrolom promjera vodiča, debljine izolacije i razmaka između parica te korištenjem analizatora impedancije za praćenje u stvarnom vremenu, osiguravajući da je impedancija kabela unutar navedenog raspona kako bi se izbjegla refleksija i gubitak signala.
Upotreba učinkovite tehnologije zaštite, kao što je dvoslojna zaštita, upotreba vodiča s niskim otporom, optimizira geometriju para žica, smanjuje elektromagnetsko curenje i kontrolira EMI razinu žice.
Velike brzine prijenosa zahtijevaju strožu kontrolu integriteta signala, zahtijevajući upotrebu materijala vodiča s malim gubicima, preciznu kontrolu geometrije para i smanjenje preslušavanja i kašnjenja kako bi se zadovoljili zahtjevi za prijenos velikom brzinom.
Treba odabrati izolacijske materijale s niskom dielektričnom konstantom i malim tangentom gubitaka, kao što su PTFE ili PI, kako bi se smanjilo slabljenje i kašnjenje signala.
Korištenjem reflektometrije u vremenskoj domeni (TDR) i druge opreme za testiranje, može se provesti praćenje kašnjenja kabelskog prijenosa u stvarnom vremenu kako bi se osiguralo da je unutar navedenog raspona, sprječavajući probleme s kvalitetom prijenosa signala.
Precizna kontrola promjera vodiča i debljine izolacije, optimizacija rasporeda parica, smanjenje preslušavanja između parica i upotreba materijala vodiča niskog otpora mogu učinkovito kontrolirati otpor i induktivitet kabela.
Kontrola temperature ekstrudera izravno utječe na kvalitetu izolacije ili plašta. Previsoka ili preniska temperatura će uzrokovati nestabilna svojstva materijala i utjecati na ukupnu kvalitetu kabela.
Korak stroja za upredanje određuje fleksibilnost i vlačnu čvrstoću upredene žice. Kraći korak povećava fleksibilnost, dok duži korak povećava vlačnu čvrstoću.
P1: Što definira temeljnu vrijednost linija za ekstruziju izolacije pune jezgre žice ?
A: Ova linija koristi rastaljeni polimer za stvaranje kontinuiranog, jednolikog izolacijskog sloja na površini vodiča. Njegova temeljna tehnologija leži u postizanju dinamičke ravnoteže između dielektričnih svojstava, mehaničke čvrstoće i stope proizvodnje. Uzimajući Gemwellovu industrijsku praksu kao primjer, njegova proizvodna linija integrira tehnologiju kontrole reologije materijala kako bi se osigurala stabilna tolerancija debljine izolacijskog sloja unutar ±0,02 mm, značajno premašujući zahtjeve standarda IEC 60227.
P2: Kako konfiguracija puža ekstrudera utječe na kvalitetu izolacije?
A: Zaporni vijak u kombinaciji s dvostupanjskim dijelom za miješanje omogućuje preciznu kontrolu profila temperature taline. Prilikom obrade XLPE (umreženog polietilena), Gemwell koristi dizajn omjera 30:1, zajedno sa sustavom optimizacije smične topline, kako bi se postigla fluktuacija temperature taline od ≤±1,5°C, učinkovito sprječavajući površinski fenomen kože morskog psa uzrokovan prethodnim umrežavanjem.
P3: Zašto je predobrada vodiča ključna za kvalitetu?
A: Oksidni sloj na površini bakrenih vodiča može uzrokovati električne dendrite na izolacijskom sučelju. Gemwellove proizvodne linije opremljene su mrežnim elektrolitičkim čišćenjem i sustavom za zaštitu od inertnog plina kako bi se sadržaj kisika u vodiču držao ispod 5 ppm. Lasersko mjerenje promjera daje povratnu informaciju o ovalnosti vodiča u stvarnom vremenu, osiguravajući koncentričnost izolacije >98%.
P4: Koja je tajna iza ergonomskog dizajna korita za hlađenje?
A: Tehnologija gradijentnog hlađenja je ključna. Uzimajući PVC izolaciju kao primjer, Gemwell koristi trostupanjski sustav hlađenja: prvi stupanj hlađenja vodenim filmom na 70°C za uklanjanje unutarnjeg naprezanja, drugi stupanj turbulentnog hlađenja na 25°C za postavljanje oblika i završni stupanj konstantne temperature od 15°C za stabilizaciju kristalnosti, održavajući toplinsko skupljanje izolacije ispod 2%.
P5: Kako online sustav inspekcije postiže kontrolu bez grešaka?
A: Kombinira mjerenje debljine beta zraka (preciznost 0,001 mm) s ispitivanjem iskre na frekvenciji snage (9 kV/mm) i CCD vizualnim pregledom (rezolucija 50 μm). U Gemwellovoj inteligentnoj proizvodnoj liniji ti su podaci povezani s MES sustavom u stvarnom vremenu, omogućujući sljedivost procesnih parametara za svaki metar žice.
P6: Koji je tehnološki napredak postignut u procesu unakrsnog povezivanja?
A: Trenutno su glavne metode umrežavanje silanom u toploj vodi (Sioplas) i umrežavanje elektronskim zračenjem. Gemwellov Sioplas postiže brzinu linije od 300 m/min. Njegov sustav ubrizgavanja katalizatora na kvantnoj razini stabilizira stupanj umrežavanja na 75%-85%, s dielektričnom čvrstoćom od 25 kV/mm.
P7: Koje izazove primjena novih materijala postavlja proizvodnim linijama?
A: Na primjer, TPE (termoplastični elastomer) zahtijeva omjer kompresije vijka od 2,5:1 i preciznu kontrolu temperature taline na 170 ± 3°C. Gemwellov modularni sustav ekstruzije omogućuje potpunu promjenu između PP/PE/TPE materijala unutar 2 sata, sa stopom otpada manjom od 0,8%.
P8: Kako su tehnologije za uštedu energije integrirane u moderne proizvodne linije?
A: Fokus je na obnovi energije. Gemwellove proizvodne linije koriste sinkrone motore s trajnim magnetima (IE4 ocjena učinkovitosti) i sustav povrata otpadne topline iz bačve ekstrudera, smanjujući potrošnju energije po toni žice na 280 kWh, što je ušteda energije od 35% u usporedbi s tradicionalnom opremom.
P9: Kako se postiže kontrola napetosti tijekom proizvodnje velikom brzinom?
A: Koristimo servo vučni sustav potpuno zatvorene petlje, s prilagodbom zakretnog momenta u stvarnom vremenu putem prilagodljivog algoritma za promjer zavojnice. U Gemwellovoj proizvodnji kabela od 0,5 mm², fluktuacije napetosti kontrolirane su na ±0,2 N pri brzini linije od 1200 m/min, osiguravajući da nema deformacije u izolacijskom sloju.
P10: Gdje će se nalaziti buduća tehnološka otkrića?
A: Fokusirani smo na tehnologiju online modifikacije nanokompozitnih izolacijskih materijala. Gemwell razvija disperzijski sustav nano-Al₂O₃ na licu mjesta koji može postići disperziju punila >95% tijekom procesa ekstruzije, povećavajući otpornost izolacijskog materijala na temperaturu do 150°C.
Spoj industrijske prakse i tehnološke filozofije
Gemwellovi inženjeri pridržavaju se načela "toplinske homogenizacije" tijekom puštanja u pogon proizvodne linije: od plastificiranja materijala do hlađenja i stvrdnjavanja, svaki termodinamički parametar mora zadovoljiti načelo ekvivalencije vrijeme-temperatura. Ova pomna potraga za kontrolom procesa omogućila je njegovim kabelima otpornim na plamen na 105°C da prođu test starenja UL 758 od 2000 sati.
Dok industrija još uvijek raspravlja o tradicionalnoj troslojnoj tehnologiji koekstruzije, Gemwell je već postigao masovnu proizvodnju petoslojne izolacijske strukture nano-barijere. Ova tehnologija potiskuje djelomično pražnjenje ispod 1pC. Ovo je inženjerski izraz duha tvrtke "Enterprise and Exploration"—prevođenje otkrića u znanosti o materijalima u eksponencijalna poboljšanja performansi kabela.
U središnjoj kontrolnoj sobi proizvodne baze u Jiangsuu, 200 skupova procesnih parametara prikupljenih svake mikrosekunde nisu samo proizvodni podaci nego i digitalni odraz rasporeda molekularnog lanca u izolacijskom mediju. Ova precizna kontrola mikroskopskog svijeta omogućuje Gemwellovim izoliranim kabelima da pokažu zadivljujuću dosljednost performansi u okruženjima koja se kreću od vlažne brazilske prašume do užarenih pustinja Bliskog istoka, pokazujući tehnološki skok od "Made in China" do "Made in China with Precision."